


Iespiedspieduma 'Furong (Soft Red)' cigarešu paciņas saritināšana
Līdz ar Ķīnas tabakas iepakojuma solīšanas sistēmas izveidi un ieviešanu vietējā cigarešu iepakojuma nozare pakāpeniski ir nonākusi dilemmā "katrai kustībai ir jākrīt". Jau vairāk nekā desmit gadus nozares peļņas norma joprojām ir saspiesta, un pašreizējā tabakas apdrukas uzņēmumu darbība staigā pa plānu ledu, un, ja nebūs uzmanīgi, tie ir zaudējumu dilemmas priekšā. Šajā kontekstā daudzi lieli privātie uzņēmumi Ķīnā ir secīgi nodevuši cigarešu paciņu drukāšanas biznesu un pievērsušies jaunu ekonomikas izaugsmes punktu attīstībai. Tajā pašā laikā, lai izdzīvotu tirgus plaisās, papildus nepārtrauktai iekšējo izmaksu samazināšanas un efektivitātes paaugstināšanas stiprināšanai, uzņēmums ir turpinājis arī izejvielu iepirkuma saitē "katra kustība ir jāsamazina" stratēģiju, kas tieši izraisīja nopietnu involūciju vietējā tabakas iepakojuma izejvielu nozarē. Nepārtrauktais materiālu cenu kritums ir tieši izraisījis slēptu materiālu kvalitātes samazināšanos, un ražošanas procesa inovācijas ir kļuvušas par galveno ceļu šīs problēmas risināšanai. Reaģējot uz materiālu īpašību izmaiņu izraisīto mīksto paciņu cigarešu čokurošanās problēmu, autora uzņēmums pēc inovācijas un izpētes ir izveidojis sistemātisku risinājumu kopumu, ar kuru tagad dalās ar nozares kolēģiem, lai veicinātu kvalitatīvu nozares attīstību.
Gravure mīksto paciņu cigarešu paciņas čokurošanās problēma
Mūsu uzņēmuma drukātajā cigarešu paciņu "Hibiscus (Soft Red)" mazajā kastītē kā pamatmateriāls tiek izmantots 97g/m² krītpapīrs. Šīs specifikācijas papīra plānā biezuma (apmēram 0,09 mm) dēļ to ierobežo tā īpašības, un izejmateriālu fizikālās īpašības ir augstas dobspiedes procesā. Taču tabakas iepakojuma solīšanas sistēmas ietekmes dēļ sākotnējam papīra piegādātājam neizdevās uzvarēt konkursā peļņas normu saspiešanas dēļ, un mūsu uzņēmums tagad izmanto jaunā piegādātāja papīru.
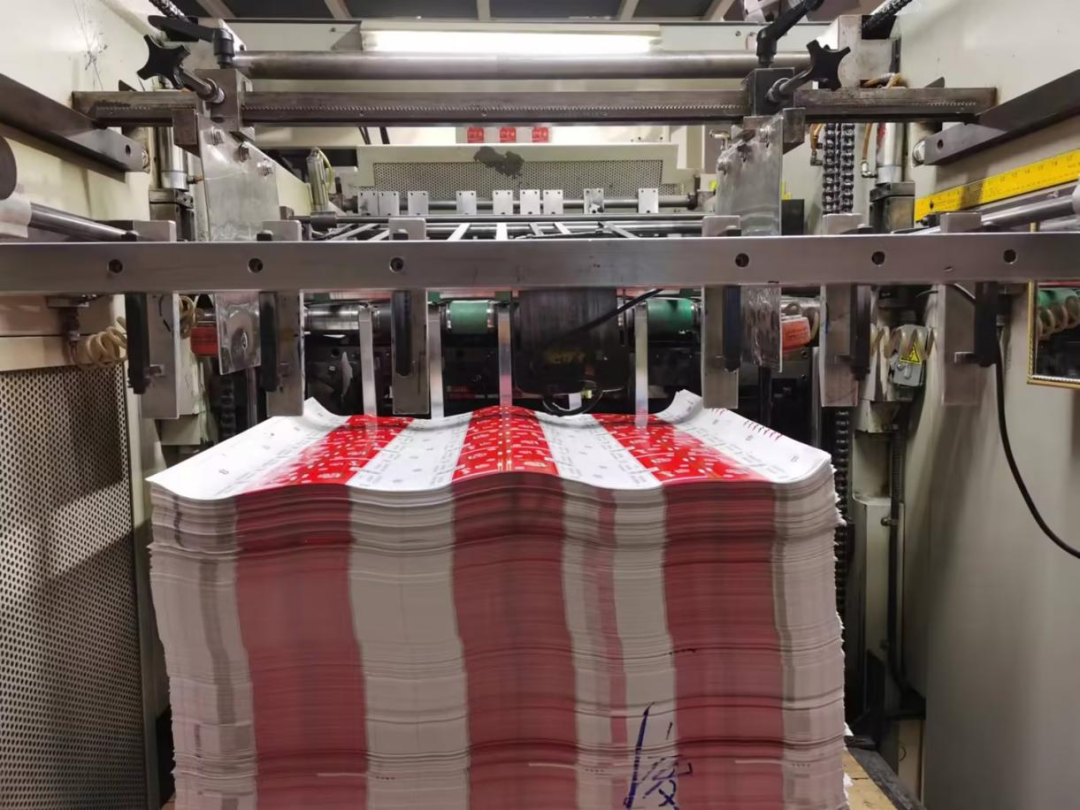
Jaunā piegādātāja papīra ražošanas procesam ir acīmredzami ierobežojumi: no vienas puses, šķiedras fizikālās īpašības ir nepietiekamas, kas izpaužas nevienmērīgā šķiedras garuma sadalījumā un nepietiekamā savijas stiprībā starp šķiedrām, kā rezultātā papīra iekšējās struktūras stabilitāte ir slikta; Savukārt virsmas apstrādes procesā ir trūkumi, piemēram, novirze izmēru daudzuma kontrolē un nepietiekama pārklājuma viendabība, kas samazina papīra spēju regulēt mitrumu. Dubultu defektu superpozīcija galu galā noved pie periodiskas viļņotas krokošanās deformācijas šķērsvirzienā pēc tam, kad papīrs ir sagriezts plakanās loksnēs ar dziļspiedes iespiedmašīnu (kā parādīts 1. attēlā), kas sistemātiski ietekmē visu ražošanas procesu, un īpašās problēmas ir šādas.
 1. attēlā "Hibiscus (mīksts sarkans)" cigarešu paciņas mazā kastīte
01/ Ražošanas efektivitāte ir nokritusi no klints, un materiālu zudumu līmenis ir palielinājies
Dziļspiedes drukāšanas procesā stipri saritināts papīrs nevar izveidot plakanu sakraušanas stāvokli malu pacēluma un viļņu deformācijas dēļ vidū, kā rezultātā bieži tiek iestrēgts papīrs savākšanā: braucot lielā ātrumā, gofrētais papīrs viegli izraisa papīra savākšanas ķēdes reakciju - "stagnācija, šķībība un papīra aizsprostojums", katras papīra tīrīšanas vajadzību skaits pārsniedz 5 reizes dienā jāapstājas uz aptuveni 30 minūtēm, un ražošanas efektivitāte strauji samazināsies par aptuveni 30%; Tajā pašā laikā pusfabrikāts papīrs radīs neatgriezeniskus defektus, piemēram, krokas un plīsumus aizbāžņa procesā, un vienas partijas materiāla zudumu līmenis pieauga no sākotnējiem 0,2% līdz 5,1%, un materiālu izmaksas ievērojami pieauga.
02/ Preču kvalifikācijas līmenis ir strauji krities, un darbaspēka intensitāte ir dubultojusies
Mīkstā paciņa cigarešu paciņa ir jāsagriež, un gofrētais papīrs atklāj pozicionēšanas zuduma problēmu griešanas procesā: griešanas laikā viļņainais čokurošanās dēļ papīrs nevar piegult griešanas platformai, un novirze starp griešanas naža līniju un pozicionēšanas atskaites līniju ir 0,4 mm, kā rezultātā rodas griešanas izmēra novirze. Atkritumu un bojāto produktu daudzums salīdzinājumā ar parasto stāvokli palielinājās gandrīz 8 reizes. Lai samazinātu atkritumu daudzumu, griešanas personāls ir manuāli jāsaplacina un jāsamazina griešanas ražošanas efektivitāte; Gatavā produkta pārbaudes process ir manuāli jāizlīdzina, un pārbaudes darbietilpība ir ievērojami uzlabota.
03/ Iepakojuma pielāgojamība ir pilnīgi neefektīva, un klienta ekspluatācijas un uzturēšanas izmaksas ir augstas
Lai gan gatavais produkts ir apstrādāts ar mitruma kontroli un šķelšanos, papīra iekšējās šķiedras spriegums nav pilnībā atbrīvots, un tas joprojām parāda krokošanos un deformāciju, ievietojot to tabakas rūpnīcas iepakošanas mašīnā. Kad gofrētais papīrs nonāk iepakošanas iekārtas transportēšanas trasē, tas tieši ietekmē tabakas rūpnīcas ražošanas gaitu. Lai nodrošinātu normālu preču zīmju papīra izmantošanu, mūsu uzņēmumam bija jānosūta uz vietu 3 inspektori 24 stundas diennaktī, lai veiktu preču zīmju papīra priekšapstrādi, izmantojot "manuālās reversās liekšanas" metodi, kas ievērojami palielināja klientu darbības un uzturēšanas izmaksas, un zīmola uzticība saskārās ar nopietniem izaicinājumiem.
Tradicionālo procesu risinājumu izmēģinājumi
Lai sistemātiski atrisinātu iepriekš minētās ražošanas problēmas, ir konstatēts, ka poligrāfijas nozarē parasti ir līdzīgas papīra deformācijas problēmas mīksto iepakojumu ražošanā, un nozare regulēšanai parasti izmanto mīksta lokšņu papīra aizmugures pārklājuma procesu. Pamatojoties uz to, mūsu uzņēmums ir izstrādājis trīs pārklāšanas procesa shēmas, lai uzlabotu un pārbaudītu problēmu, kas saistīta ar lielu viļņainu krokošanos pēc "hibiskus (mīksts sarkans)" cigarešu paciņas mazās kastītes dziļspiedes drukas, kā norādīts tālāk.
1. shēma: atpakaļ-pārklāšanas uz ūdens{2}}lakas process
Pielāgojiet īpašu ūdens{0}}lakas pārklājuma rullīti un izmantojiet esošās dziļspiedes iekārtas reversās drukas vienību, lai papīra-aizmugurē uzklātu pārklājumu uz ūdens bāzes, lai uzlabotu papīra-ūdens bloķēšanas veiktspēju. Pārklājuma sistēmas attiecība: laka BH3000 uz ūdens- bāzes un šķīdinātāja maisījums tiek sajaukti saskaņā ar 1∶1 (jauktais šķīdinātājs ir spirts: ūdens=1∶2), un žāvēšanas temperatūra tiek kontrolēta 90–100 grādu robežās.
2. iespēja:{1}}ūdens bāzes lakošana priekšpusē
Customize a special water-based varnish coating roller to coat water-based varnish (ink viscosity 16±2s, drying temperature 90~100℃) in the gravure first color group, and reduce the difference in water absorption by adjusting the surface properties of the paper.
3. shēma: kompozītmateriālu pārklāšanas process
Iepriekš minētā ūdens-laka uz aizmugures un ūdens{2}}bāzes laka priekšpusē ir vienlaikus ieviesta, lai izveidotu dubultu vadības sistēmu "aizmugurējā pārklājuma ūdens bloķēšana + priekšējā ūdens kontrole".
Pēc tam, kad tika pārbaudītas iepriekš minētās trīs shēmas, papīra saritināšanās pakāpe tika tikai nedaudz uzlabota, un tas joprojām neatbilda parastajām ražošanas prasībām, un bija ievērojama atšķirība ar gaidīto efektu. Analīze rāda, ka nozares tradicionālajā procesa shēmā ir sasniegta pilna pārklājuma pārbaude, bet aizmugurējā pārklājuma materiāls ir viens (tikai BH3000 laka), un galvenajam pārklājuma materiālam testā nav pielāgoti mainīgie. Šajā nolūkā komanda turpināja koncentrēties uz aizmugures pārklājuma materiālu atlasi un izstrādāja daudzdimensiju krustojuma-pārbaudes shēmu.
1. shēma. Aizmugures pārklājuma materiālu viena mainīga pārbaude
Tika atlasītas divu veidu aizmugures-pārklājuma tintes — C205 (rūpnīca A) un Q2105I (rūpnīca B), lai pārklājuma daudzums, žāvēšanas temperatūra un citi parametri būtu konsekventi, un tika salīdzināta un pārbaudīta dažādu materiālu ietekme uz papīra savākšanas līdzenumu.
2. shēma: frontālā pārklājuma materiāla viena mainīga pārbaude
No rūpnīcas C un D tika atlasītas divas frontālās lakas, lai saglabātu pārklājuma daudzumu, žāvēšanas temperatūru un citus parametrus konsekventi, un neatkarīgi pārbaudīja ūdens absorbcijas viendabīguma un papīra savākšanas līdzenuma regulējošo ietekmi uz papīra virsmu.
3. shēma: Priekšējā un aizmugurējā pārklājuma materiālu saliktā pārbaude
Paraugi ar labāku plakanumu aizmugurējā pārklājuma materiāla testā tika atlasīti un apvienoti ar rūpnīcas C un D priekšējo laku, lai pārbaudītu kompozītmateriālu pārklājumu sistēmas inhibējošo efektu uz papīra iekšējo sprieguma līdzsvaru un gofrēšanas deformāciju.
Pēc iepriekš-minētās pārklāšanas-pārklājuma-pārklājuma/galvenā-pārklājuma materiālu pārbaudes, papīra viļņveida saritināšanās problēma netika efektīvi kontrolēta, un tradicionālā ideja par "aizmugures-pārklājuma/galvenā{5}}pārklājuma materiāla regulēšanu" ir nokļuvusi vājajā vietā. Tas liecina, ka "Hibiscus (soft red)" cigarešu paciņu čokurošanās problēmu nevar pilnībā atrisināt, optimizējot pārklājuma materiālu vai procesa parametrus vien, un ir jālaužas cauri tradicionālajam tehniskajam ietvaram un jāizpēta inovatīvi risinājumi.
Inovatīvu procesu risinājumu domāšana un analīze
Saskaroties ar tradicionālās pārklājuma tehnoloģijas un materiālu regulēšanas shēmas tehnisko sastrēgumu, komanda ļoti labi apzinās, ka, lai atrisinātu cigarešu paciņas mazās kastītes "hibiskus (mīksts sarkans)" dziļspieduma krokošanas problēmu, ir nepieciešams izlēkt no tradicionālās domāšanas veida "viena materiāla optimizācija" vai "parastā procesa pielāgošana" un rekonstruēt problēmu analīzes ietvaru ar novatorisku domāšanu. Inovācijas izrāviens bieži slēpjas dziļā drukas procesa detaļu un produkta strukturālo īpašību dekonstrukcijā -, izsekojot visus ražošanas procesa datus un pārkombinējot mikrosaites, mēs atklājām, ka iepriekšējā analīzē tika ignorētas divas galvenās sistēmiskās korelācijas: viena ir raksta dizaina netiešā ietekme uz produkta viļņu deformāciju, bet otra ir drukas procesa parametru dinamiskā pielāgošanās attiecība. Pamatojoties uz to, komanda novatoriski izveidoja divu-dimensiju analīzes modeli "raksta struktūra + materiāla īpašības", lai atkārtoti-pārbaudītu lokošanās problēmas būtiskos cēloņus no makro dizaina loģikas un mikro materiāla uzvedības krustpunkta.
01/ Rakstu struktūras raksturojums
Atbilstoši šīs mīkstās paciņas cigarešu paciņas raksta struktūras raksturlielumiem raksts tiek sadalīts sloksnēs pēc lielās versijas, un pastāv zināma līdzība starp produkta viļņu deformācijas likumu un raksta izkārtojuma likumu, kas nodrošina jaunu domāšanas virzienu izstrādājuma viļņu deformācijas risināšanai.
02/ Papīra tintes raksturojums
Izanalizējot papīra un tintes veidus, ko izmanto mīkstajos iepakojumos, tika konstatēts, ka pastāv liela problēma jaunā piegādātāja papīra un esošās tintes fizikālo īpašību saskaņošanā. Lielā laukuma tinte, kas atrodas tiešā saskarē ar cigarešu paciņas virsmu, galvenokārt ir uz šķīdinātāju-sarkanā tinte un uz ūdens-bāzes laka, un divu dažādu sistēmu tintes tiek uzdrukātas uz elastīgā lokšņu papīra, kas radīs dažādas deformācijas uz elastīgā lokšņu papīra, kas radīs krokošanās problēmas.
Inovatīvu procesu risinājumu ieviešana un efektivitāte
01/ Īpaši ieviest
Veicot{0}}padziļinātu iepriekšminēto divu faktoru analīzi, var redzēt, ka dziļspiedes mīksto maisiņu viļņveidīgās krokošanās problēmas galvenais iemesls ir jaunā piegādātāja papīra fizikālo īpašību un divu veidu tintes īpašību savienošanas efekts. Pamatojoties uz to, esam izstrādājuši šādus inovatīvus procesu risinājumus:
(1) Ņemot vērā viļņveida krokojuma deformācijas problēmu, ko rada atšķirības deformācijā starp tinti uz šķīdinātāju- un uz ūdens- bāzes tinti dziļspiedes drukāšanas procesā, īpašā sarkanās tintes sistēma tiek pārveidota no šķīdinātāja- bāzes uz ūdens- bāzes, un tiek izgatavota uz ūdens- bāzes veidota dziļspiedes sarkanā plāksne.
(2) Ņemot vērā problēmu, ka abos papīra savākšanas galos rodas deformācija uz augšu, aizmugures pārklājuma procesu izmanto, lai atrisinātu deformāciju un deformāciju, ko izraisa papīra iekšējā mitruma samazināšanās pēc izlaišanas caur krāsni.
Pēc tam, kad "Furong (Soft Red)" cigarešu paciņas mazā kārba ir izgatavota, izmantojot jauno procesa shēmu "īpašs sarkans + pārklājums uz ūdens{0}} bāzes", dziļspiedes papīrs ir plakans, papīrs ir plakans, kad mašīnas nazis tiek sagriezts, un tabakas rūpnīcas iepakojuma pielāgošanās spēja ir normāla. Jaunais procesa risinājums lieliski atrisina "Hibiscus (soft red)" cigarešu paciņu mazās kastītes čokurošanās problēmu un spēj apmierināt izstrādājuma ražošanas un iepakošanas prasības un tabakas rūpnīcu iepakojumu.
02/ Ekonomisko ieguvumu analīze
Pēc jaunā procesa ieviešanas drukas efektivitāte ir palielināta vairāk nekā 2 reizes, griešanas efektivitāte ir sasniegusi ražošanas kvotas prasības, un produktu kvalifikācijas līmenis ir pārsniedzis mērķa izlaides ātrumu par 2,96%. Pēc grāmatvedības uzskaites izmaksu ietaupījums no vienas tūkstoš produktu kastes ir aptuveni 2960 juaņas, un tiek aprēķināta 50 000 lielu kastu gada izlaide ar ikgadēju izmaksu ietaupījumu 148 000 juaņu apmērā, panākot dubultu ražošanas efektivitātes un ekonomisko ieguvumu uzlabojumu.
Turklāt jaunais process ir pilnībā atrisinājis biežo iekārtu iesprūšanas problēmu, ko izraisa cigarešu paciņu salocīšanās uz iepakošanas mašīnām. Produkta plakanums ir pārāks par sākotnēji piegādāto parasto produktu plakanumu, un iepakojuma savietojamība ir ievērojami uzlabota, saņemot rakstisku atzinību un augstu uzslavu no cigarešu rūpnīcas iepakošanas darbnīcas. Šis tehnoloģiskais sasniegums ne tikai nodrošina stabilu piegādi, bet arī efektīvi vairo klientu uzticību, būtiski uzlabojot uzņēmuma zīmola reputāciju cigarešu paciņu drukāšanā.
Šajā rakstā ir apskatīta problēma, kas saistīta ar mazu "Furong (Soft Red)" cigarešu paciņu deformāciju un krokošanos reljefa apdrukā, ko izraisa izejmateriālu maiņa. Pārvarot tradicionālo procesu uzlabojumu ierobežojumus un korelējot modeļa strukturālās īpašības ar materiāla fizikālajām īpašībām, tika ieviests inovatīvs risinājums "tintes sistēmas nomaiņai kombinācijā ar aizmugures pārklājuma procesa koordināciju". Tādējādi tika panākta plakana papīra padeve un precīza cigarešu paciņu sagriešana, rūpīgi atrisinot virkni problēmu, piemēram, zemu ražošanas efektivitāti un sliktu iepakojuma savietojamību, izpelnoties rakstisku atzinību un augstu uzslavu no iepakošanas darbnīcas. Šīs novatoriskās pieejas mērķis ir nodrošināt nozarei sistemātisku risinājumu un praktisku piemēru līdzīgu tehnisku izaicinājumu risināšanai, piedāvājot atskaites ceļu procesa optimizācijai un tehnoloģiskiem jauninājumiem cigarešu paciņu drukāšanas jomā, kā arī sekmējot augstas{{3}kvalitātes attīstību šajā nozarē.