


Līmes materiāli plīst atkritumu izmešanas laikā? Šos iemeslus nevajadzētu ignorēt!
Tā ir samērā izplatīta parādība, ka pašlīmējošie materiāli griešanas laikā-izlauž atkritumu malu. Pārrāvuma gadījumā operatoriem ir jāaptur mašīna, lai pārkārtotu atkritumu izvadīšanas sekciju, kā rezultātā samazinās ražošanas efektivitāte un palielinās izejvielu zudumu līmenis. Kādi tad ir atkritumu malas lūzuma cēloņi, griežot-pašlīmējošos materiālus,{5}}un kā ar to rīkoties?
01 Paša materiāla zemā stiepes izturība izraisa atkritumu izvadīšanas malas lūzumu
Dažiem materiāliem, piemēram, glancētam pulverpapīram (pazīstamam arī kā spoguļpapīrs), ir īsas papīra šķiedras un tie ir salīdzinoši trausli, un atkritumu izvadīšanas malas stiepes izturība ir zemāka par iekārtas atkritumu izvadīšanas spriegumu griešanas atkritumu izvadīšanas procesa laikā, tāpēc to ir viegli salauzt.
Ja rodas šāda situācija, ir jāsamazina iekārtas izplūdes spriegums. Ja iekārtas atkritumu izvadīšanas spriegums ir noregulēts uz zemāko līmeni vai problēmu nevar atrisināt, sākotnējā procesa projektēšanas laikā atkritumu izvadīšanas mala ir jāprojektē platāka, lai nodrošinātu, ka griešanas procesa laikā atkritumu izvadīšanas mala netiks bieži salauzta.
02 Procesa dizains ir nepamatots/atkritumu izvadīšanas mala ir pārāk smalka, kā rezultātā atkritumu izvadīšanas mala saplīst
Pašlaik daudzām tirgū piedāvātajām etiķetēm mainīgas informācijas drukāšanai ir viegli--noplēst virtuālās naža līnijas, un dažiem pašlīmējošo uzlīmju apstrādes uzņēmumiem-iekārtu ierobežojumu dēļ naži ar punktētu līniju un apmales naži ir jāievieto vienā griešanas stacijā. Turklāt izmaksu un cenu faktoru dēļ atkritumu izvadīšanas mala ir veidota ļoti plāna, parasti tikai 1 mm plata. Šis griešanas process-izvirza ārkārtīgi augstas prasības etiķešu materiāliem, un mazākā neuzmanība var izraisīt atkritumu izvadīšanas malas lūzumu, tādējādi ietekmējot ražošanas efektivitāti.
Autors ierosina, ka pašlīmējošo etiķešu apstrādes uzņēmumiem vajadzētu mēģināt atdalīt viegli--noraujamu naža līniju no etiķetes rāmja, lai veiktu griešanu, ja apstākļi to atļauj, kas var ne tikai samazināt atkritumu malu lūzumu biežumu, bet arī ievērojami uzlabot štancēšanas{4}}griešanas ātrumu. Uzņēmumi bez nosacījumiem var atrisināt šo problēmu, pielāgojot punktētā naža proporciju un noņemot punktētā naža līniju aiz etiķetes robežas.
03 Izejmateriāla lūzums izraisa atkritumu izvadīšanas malas lūzumu
Pašlīmējošā materiāla lūzums var viegli izraisīt arī atkritumu izplūdes malas lūzumu, ko ir salīdzinoši viegli atrast, un šajā rakstā netiks apskatīta informācija. Jāņem vērā, ka dažiem pašlīmējošiem materiāliem ir salīdzinoši mazas malu spraugas un tos nav viegli atrast, un tie ir rūpīgi jānovēro, lai tos atrastu. Ja rodas šāda problēma, bojāto materiālu var noņemt un pēc tam izgriezt.
04 Līmes plūstamība ir pārāk spēcīga vai līmes daudzums ir pārāk liels, kā rezultātā tiek salauzta atkritumu izvadīšanas mala
Līmes daudzumam, kas tiek uzklāts pašlīmējošos{0}}materiālos, ir liela ietekme uz pašlīmējošo-materiālu griešanas veiktspēju. Parasti presēšanas -iekārtās pašlīmējošais{5}}materiāls netiek izmests uzreiz pēc griešanas-, bet tas ir jāturpina virzīt uz priekšu noteiktu attālumu, un tiks sākta atkritumu apglabāšanas stacija. Ja līme tiek uzklāta pārāk biezi, līme attecēs atpakaļ no presēšanas-griešanas stacijas uz atkritumu izkraušanas staciju, izraisot nogrieztā pašlīmējošās virsmas materiāla salipšanu kopā, izraisot atkritumu izvadīšanas malas salūšanu saķeres dēļ, kad to velk uz augšu.
Vispārīgi runājot, ūdenī -šķīstošo akrila līmju pārklājuma daudzumam ir jābūt no 18 līdz 22 g/kvadrātmetrā, savukārt karstās kausēšanas līmes pārklājuma daudzumam jābūt no 15 līdz 18 g/kvadrātmetrā. Pat ja pārklājuma daudzums nav liels, dažas līmvielas var viegli izraisīt atkritumu saķeri to spēcīgās plūstamības dēļ.
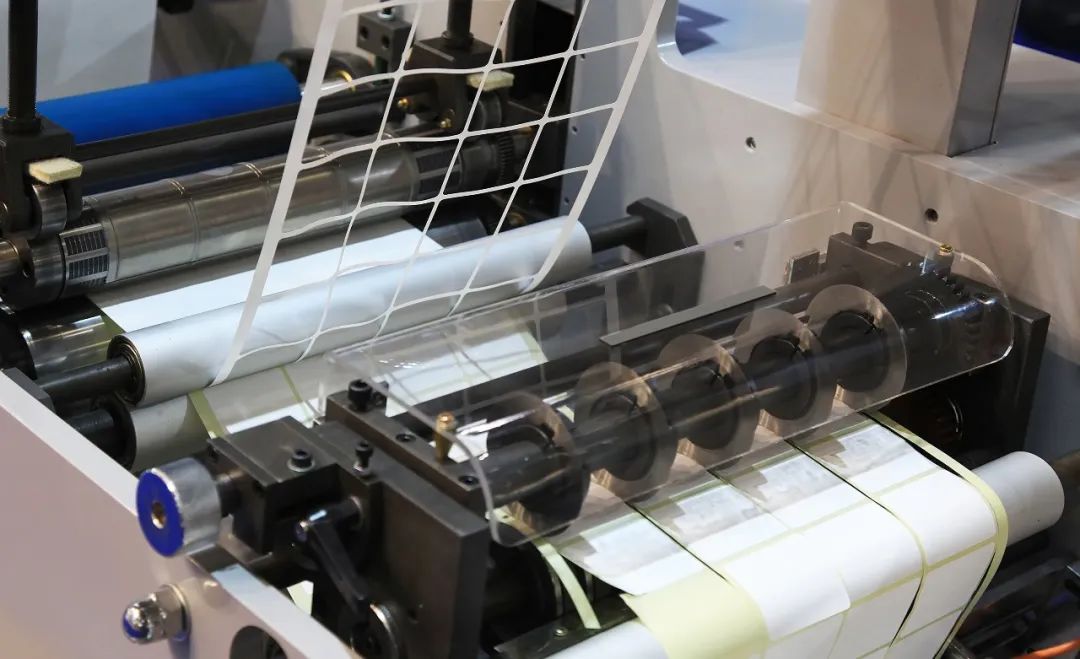
Saskaroties ar šādām problēmām, vispirms var novērot, vai starp atkritumu malu un etiķeti nav novērojama salīdzinoši smaga stīgošanās parādība. Ja stīga ir samērā spēcīga, tas norāda, ka līmvielas daudzums ir liels vai tā plūstamība ir spēcīga. Šo problēmu var atrisināt, uzklājot uz formas silikona eļļas piedevu vai sildot ar elektrisko sildīšanas stieni. Silikona eļļas piedeva var efektīvi palēnināt līmes atpakaļplūsmu, savukārt pašlīmējošā materiāla karsēšana var ātri mīkstināt līmi, tādējādi samazinot stīguma pakāpi.
05 Formēšanas defekti, kas izraisa atkritumu malas lūzumu
Bojātas presformas var arī viegli izraisīt atkritumu malas lūzumu. Piemēram, nelieli robi uz asmens malas var novērst līmējošās virsmas materiāla pilnīgu pārgriešanu. Negrieztā daļa ir pakļauta koncentrētai slodzei attiecībā pret citām daļām, padarot to pakļautu lūzumiem. Šo parādību ir salīdzinoši viegli noteikt, jo pārrāvuma vieta ir fiksēta. Šādos gadījumos bojātā matrica vispirms ir jāsalabo, pirms tā tiek izmantota griešanai.