


Visaptveroša ceļvedis alkohola iepakojuma kastēm
Papīra iepakošanas kastes tiek veidotas, savienojot virsmas materiālus ar formētiem substrātiem, lai izveidotu dažādas sastāvdaļas, kuras pēc tam tiek saliktas daudzkomponentu kastēs. Pašlaik materiāli, ko izmanto papīra veidņu iepakojuma kastēm, kļūst arvien dažādāki un sarežģītāki. Virsmas materiāli pārsvarā ir papīrs, plastmasa, audums, āda utt., savukārt formētās pamatnes galvenokārt ir kartons, vidēja blīvuma šķiedru plātnes, plastmasa, skārds un citi materiāli.
Tā kā šāda veida iepakojuma kastēs tiek izmantots plašs materiālu klāsts, tām ir ilgi ražošanas procesi, daudzas detaļas un sarežģītas struktūras, tās galvenokārt tiek ražotas manuāli. Tomēr, ievērojami palielinoties pieprasījumam tirgū, uzlabojoties rūpnieciskajai ražošanai un automatizācijai, kā arī pieaugot konkurencei tirgū, šāda veida iepakojuma kastu kārbu struktūras ir kļuvušas pamatā standartizētas. Vispārīgajiem kastu veidiem, piemēram, augšpuses-atveramām kausu kastēm, divu-daļiņu cietajām kastēm, grāmatu-stila kastēm un atvilktņu kastēm, tagad ir ieviestas pilnībā automatizētas ražošanas līnijas.
Kā parādīts 1. attēlā, augšējā -atveramā kausa kaste attiecas uz vertikālu kvadrātveida kastīti, kas atveras no augšas, ar vertikālu kastes korpusu, kas ir aprīkots ar piestiprinātu atvāžamu vāku. Kā parādīts 2. attēlā, divdaļīgā cietā kaste sastāv no divām atsevišķām kastēm, kas nav aizzīmogotas kopā, un augšējās un apakšējās kastes ir savienotas kopā, lai aizvērtu iepakojuma kasti; augšējā lodziņā ir vāks, bet apakšējā lodziņā ir pamatne. Kā parādīts 3. attēlā, grāmatu-stila kaste ir iepakojuma kaste, kas atveras kā grāmata no labās uz kreiso pusi. Tas parasti sastāv no divām daļām: ārējā apvalka un iekšējās kastes. Ārējais apvalks aptin ap iekšējo kasti, un daļu no ārējā apvalka var atvērt, kas kalpo kā kastes vāks.
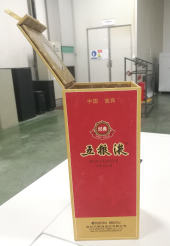
1. attēls Mucas-tipa lodziņa atvēršana
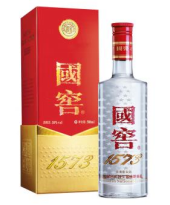
2. attēls Debesu un zemes kaste
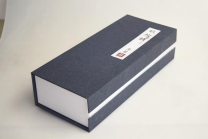
3. attēls Grāmatas-stila lodziņš
Attiecībā uz trim iepriekš minētajiem izplatītākajiem kastu veidiem ir daudz iekārtu ražotāju Vendžou pilsētā Džedzjanā un Donguaņā, Guandunas štatā, kas ražo un attīsta saistītas automatizācijas iekārtas. Daži ražo tikai palīgiekārtas ražošanas līnijām, piemēram, blistera mašīnas un malu locīšanas mašīnas; daži ražo atbilstošas automatizācijas iekārtas konkrētiem komponentiem, piemēram, ādas apvalku mašīnas, vāku montāžas mašīnas, mucas -kastes korpusa formēšanas mašīnas un divu{2} kārbu formēšanas mašīnas; daži uzņēmumi ir izstrādājuši pilnībā automatizētas ražošanas līnijas vienam kastes tipam, kas automatizē katra komponenta formēšanu, automatizētu formēšanas darbstaciju pieslēgšanu un automatizētu komponentu montāžu, ieskaitot kastes korpusus, vākus, triecienizturīgus paliktņus un maisiņus, taču tiem nav iespējas ražot automatizētas līnijas vairākiem kastu tipiem.
Kopumā šāda veida iepakojuma kastēm joprojām trūkst automatizētu ražošanas līniju izstrādes. Salīdzinājumā ar tradicionālajām drukāšanas un iepakošanas iekārtām, piemēram, iespiedmašīnām, karstās štancēšanas iekārtām un pres{1}}griešanas mašīnām, joprojām pastāv ievērojamas atšķirības ātruma, precizitātes, stabilitātes un kopējās iekārtu kvalitātes ziņā, un turpmākais darbs joprojām ir ilgs un sarežģīts. Pamatojoties uz lielveikalu plauktos izstādīto dzērienu produktu aptauju, esošo galveno dzērienu formēšanas iepakojuma kastu struktūras analīzi, saziņu ar vairākiem dzērienu formēšanas iepakojuma kastu ražotājiem un presformu ražotājiem, kā arī vizītes pie šāda veida produktu automatizācijas iekārtu ražotājiem, autors apkopo dzērienu formēšanas iepakošanas kastu struktūras galvenos punktus, lai palīdzētu jauniem galdiem ātri atlasīt jaunus nozares produktus, ātri atlasītu produktus un tirgus dalībniekus. ražošanu.
Kopējais izskats
01 Atvēršanas virziens
Parasti lietotās augšējās -atveramās mucas- tipa kastes un grāmatu- stila kastes tiek atvērtas, paceļot vāku no labās puses uz kreiso pusi, un atvere parasti atrodas labajā pusē. Tomēr pēdējos gados ir manāma tendence atvērt vāku no priekšpuses uz aizmuguri.
Divas -daļīgās kastes galvenokārt tiek sadalītas augšējās-atvēršanas un apakšējās Ja kastes veidam ir vertikālo izmēru attiecība, augstākām atsevišķām kastēm papīra virsma un pamatmateriāla struktūra var būt veidota saskaņā ar mucas -tipa kastes formēšanas metodi.
02 Šuves pozīcija
Displeja puse ir priekšpuse, un centrālā šuve parasti atrodas sānos vai aizmugurē, vai nu kreisajā, vai labajā pusē. Pēc formēšanas šuves mala nedrīkst atrasties uz galvenās displeja virsmas.
Die{0}}Griešanas virziens
Kartona virsmas parasti tiek štancētas-priekšpusē, savukārt plastmasas-papīrs un ādas virsmas tiek presētas-aizmugurē. Turklāt ļoti nelielam skaitam produktu ar augstām kontūru konsekvences prasībām krāsainās virsmas krokojums ir V-rieva aizmugurē.
Automātisko formēšanas iekārtu sejas papīra struktūra
Nozarē visizplatītākā formēšanas mašīnu ražošanas līnija izmanto papīra padeves virzienu kā atsauci. Sejas papīra apakšdaļa ir labajā pusē, un šuves mala ir priekšpusē kā virziens uz priekšu. Padeve uz priekšu ir standarta mašīnas tips. Formēšana standarta mašīnā notiek pa kreisi papīra padeves virzienā. Protams, ir dažas kastes ar neregulāru mutes formu vai diferencētām izkārtojuma prasībām, kuru dēļ formēšanas mašīnai ir jāpavada pretējā virzienā, kas nozīmē, ka šuves mala atrodas pēdējā panelī.
Apakšējo sejas papīru var savienot ar kastes korpusu vai nē, un joprojām var izveidot lielu šuves malu. Veidošanas laikā uz sejas papīra aizmugures tiek uzklāta līme, un dēļa materiāls izlīdzinās ar vienu paneli aiz šuves malas. Sejas papīra aizmugure pielīp pie tāfeles aizmugures, un shematiska izlīdzināšanas un formēšanas diagramma parādīta 4. attēlā.
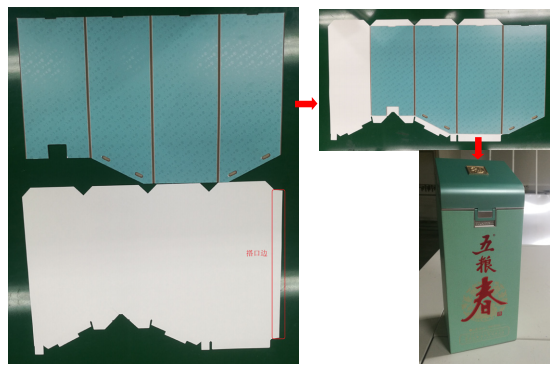
Att.. 4 Izlīdzināšanas liešanas shematiska diagramma
Krāsu virsmas atbilstošs izmērs
01
Cauruma diametrs ir saskaņots
Pēc tam, kad krāsu virsma un plāksnes caurums ir centrēti un izlīdzināti, krāsas virsmas diametrs ir 4 mm ārējais un 5 mm iekšpusē, un kartona caurums ir tāds pats kā krāsas virsmas iekšējais cauruma diametrs. Krāsu virsmas iekšējo un ārējo caurumu izmērs ir tāds pats kā rūpnieciskajam kartonam 6mm.
02
Divkāršā ievilkuma līnija
Dubultā ievilkuma platums tiek palielināts par 0,3 mm atbilstoši plāksnes biezumam.
03
Mutes malas dizains
Mutes mala ir sadalīta trīs veidos: mutes sprauga, vidējā šuves sprauga un apakšējā mute, un mutes malas platums ir 15–20 mm. Izgriezuma līnija uz mutes malas un apakšas ir 0,5 mm vistuvāk mutei un apakšējai ievilkuma līnijai.
Mutes mutes malas slīpums ir 90 grādi, un grāmatas -formas kastes mutes griezuma līnija- krustojas ar ievilkuma līniju, un mutes malas slīpums ir 45 grādi. Vidējās šuves slīpums ir 10–15 grādi. Apakšējā apļa slīpums ir 90 grādi.
04
Krāsu sānu izmēri
Vidējās šuves sānu izmērs ir vienāds ar otras puses izmēru mīnus 0,5 ~ 1 mm.
Industriālais kartons
01
Kartons samazina izmēru vairāk nekā salvešpapīrs
Salonpapīrs, kas viegli uzsūc ūdeni un ir ievērojami lielāks izmērs, attiecas uz materiālu, kas nav aizzīmogots aizmugurē, parasti attiecas uz 105–125 g zemu{2}}gramu svaru. Kartona virsmas platums=atbilstošais salvešpapīra platums - 0.3mm, kartona augstums=atbilstošs salvešu papīra platums - 1mm.
Mīkstpapīrs ar vidēja izmēra palielinājumu pēc ūdens absorbcijas attiecas uz materiālu ar blīvējuma slāni aizmugurē, ko parasti izmanto 150–190 g īpašam papīram un baltam kartonam. Kartona virsmas platums=atbilstošais salvešpapīra platums -0,5 mm, kartona augstums=atbilstošais salvešpapīra platums -1 mm.
Mīkstpapīrs ar nelielu izmēru palielinājumu pēc ūdens absorbcijas attiecas uz materiālu ar ūdens blīvējuma slāni aizmugurē, parasti attiecas uz 255–375 g zelta un sudraba kartonu, liela svara īpašu papīru. Kartona virsmas platums=atbilstošais salvetes platums -0,7 mm, kartona augstums=atbilstošais salvetes platums -1 mm.
Tomēr rūpnieciskā kartona šuves sānu platumā nav ņemts vērā samazinājuma izmērs, un tam ir jāatbilst otras puses sānu platumam. Pēc problēmas pamatcēloņa noskaidrošanas izvirzījām atbilstošas tehniskās prasības reljefa gumijas rullīša nomaiņai, pirmkārt, pirms nospieduma līmes rullīša nomaiņas ir jāizmēra abu galu diametra kļūda, un kļūdu, kas pārsniedz 0,5 mm, ir aizliegts izmantot iekārtā, un nospieduma līmēšanas rullītis ir nepieciešams atkārtoti-noslīpēt un noslīpēt lielu galvu un noslīpēt; otrkārt, izvairieties no nospieduma līmēšanas veltņa izmēra divām blakus esošajām vienībām, kas ir vērstas vienā pusē. Izmantojot iepriekš minētos pasākumus, būtībā tiek novērsta neprecīzas pārdrukāšanas problēma, ko izraisa dažādie nospieduma gumijas veltņa divu galu diametri.
02
Kartona saskaņošanas metode
Parasti ir divi veidi, kā sadurties starp kastes kartona vidējām šuvēm, ieliektās un izliektās sprādzes ir saskaņotas un 45 grādu slīpā mala ir atvērta. Parasti ir divi veidi, kā sadurties ar kartona apakšējo daļu un apakšējo plāksni, proti, ieliektās un izliektās sprādzes un labās-leņķiskās malas.
Pēc ilgstošas-pārbaudes neatkarīgi no tā, vai tā ir automātiskā formēšanas iekārta vai tradicionālā manuālā darbība, ieliektās un izliektās sprādzes saskaņošanas metodes struktūra ir stabilāka un stabilāka, un ir mazāka iespējamība, ka būs liels un zems leņķis. Ieliektas un izliektas sprādzes dziļums=kartona biezums -0,1 mm, ar 1 mm atšķirību starp ieliektās un izliektās pozīcijas platumu; Kastes apakšā esošā rievas sprādze ir konstruēta ar platumu 20–35 mm; Vidusšuves ieliektā un izliektā sprādze ir veidota atbilstoši attālumam starp abiem galiem piecās vienādās 20 mm daļās.
03
Zobu nažu līnija
Kastes pārsegu rūpnieciskajam kartonam, kas jāsalīmē ar blistera spilventiņiem un lentēm, pozicionēšanai var izveidot ar zobu nažiem. Pozīcija, kurā kartons ir jārauj, jāveido ar zobu naža līniju, lai pēc plīsuma samazinātu skabargu.
04
Zobu nažu līnija
Saukļa platums ir 18 ~ 25 mm, parasti 20 mm. Mucas kastes mutes aizmugure ir līdz pusei caurdurta ar nazi, un 1/3 tiek atstāta neapgriezta atbilstoši kartona biezumam.
05
Rievojumu prasības
Rievu leņķim jābūt skaidram uz naža veidnes zīmējuma, un dažādu izstrādājumu rievu leņķis esošajā procesā ir parādīts 1. tabulā.
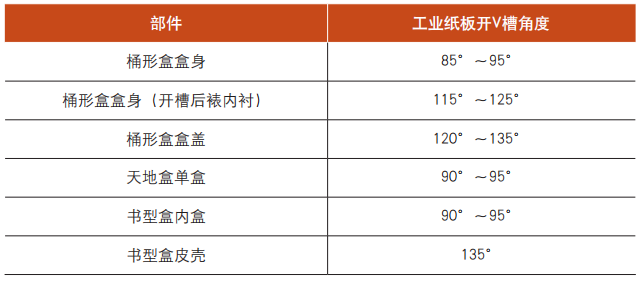
1. tabula Rūpnieciskā kartona griešanas leņķi
Uzlikšanas apsvērumi
Nozares standarta papīra izmēri ir 787 × 1092 mm pilnām loksnēm un 889 × 1194 mm lielām loksnēm ar ruļļa platumu 787 mm un 889 mm. Parasti papīra pirmais izmērs ir platums, bet otrais izmērs ir garums, ti, šķiedras virziens.
Sakārtojot uzlikšanu, mēģiniet izlīdzināt papīra platumu ar standarta izmēriem 787 mm vai 889 mm, lai taupītu papīru. Papīra ražotāji, visticamāk, nemainīs šo platumu, ja vien pasūtījuma apjoms nesasniegs vairākus simtus tonnu. Papīra garuma pielāgošanas iespēja ir salīdzinoši augsta.
01
Kastes korpusa uzlikšana
Uzliekot vairākus kastīšu korpusus, izlīdziniet galvu-pret-galvu vai galvu-līdz-tā, lai centrālā lapa būtu simetriska vidū, ja tiek izmantotas trīs loksnes, un mēģiniet izlīdzināt griešanas pozīcijas trīs lokšņu iestatījumos.
02
Kastes vāka uzlikšana
Kastes vākiem savienojiet rūpnieciskā kartona astes divu -lokšņu savienojumā, savienojiet ar centrālo matricu vai punktētu savienojumu un pēc tam turpiniet ar vairāku -lokšņu uzlikšanu.
03
Starplapu papīra uzlikšana
Maza gramatūras starplapu papīram ar lielu garuma -pret-platuma attiecību vienā loksnē, uzliekot vairākas loksnes, nodrošiniet, lai vienas lapas garā puse būtu vertikāli attiecībā pret papīra garumu un garā puse būtu paralēla papīra platumam. Parasti vienas loksnes pirmā dimensija ir horizontāla attiecībā pret graudiem.
04
Savienojuma punkti
Savienojiet loksnes, izmantojot punktotus punktus, kuru platums ir 0,8 mm, lai atvieglotu presēšanas{1}}griešanu. Novietojiet punktus uz V-rievas līnijas vai abās reljefa pusēs, izvairoties no rievām, atverēm vai redzamām vietām.
Veicot pētījumus, analīzi un ražošanas praksi pēdējo divu gadu laikā, uzņēmums ir izveidojis vairākas ražošanas līnijas, tostarp automātiskās formēšanas līnijas atvērtām -augšējām kastēm, teleskopiskām kastēm, grāmatu-stila kastēm un tradicionālajām manuālajām montāžas līnijām. Procesa tehnoloģija un operatori nāk no iepriekšējās parastās saliekamo kastu nozares. Ražošanas jauda ir pieaugusi no nulles līdz 80 000 vienību dienā.
Neatkarīgi no tā, vai struktūra ir vienkārša vai sarežģīta, un neatkarīgi no virsmas papīra vai substrāta izmaiņām to var uzklāt saskaņā ar iepriekš minētajiem kopējiem principiem. Kamēr ir skaidra izmēru atbilstība - ārējo komponentu iekšējie izmēri ar iekšējo komponentu ārējiem izmēriem, ņemot vērā materiāla biezumu, nesaspiestu biezumu un nesagrieztu biezumu, - jauni projekti var samazināt ražošanas šķēršļus un ātri uzsākt masveida ražošanu.