


Kontroles loģika un praktiskais ceļš die - griešanas aprīkojuma precizitātei augstā - ātruma scenārijos
Nepārtraukti paplašinot sevis - pielietojošo etiķešu pielietojuma scenārijus pret ātrumu un pilnveidošanu (piemēram, 600 pudeļu marķēšanas ātrums pārtikas un dzērienu rūpniecībā, kā arī precizitātes prasība, kas saistīta ar elektronisko etiķešu, kas kontrolēta ± 0,05 mm, ir kļuvusi par līdzsvaru starp die - griešanas ātrumu un precizitāti ir kļuvusi par kodolu. Inerciālā trieciena, ko izraisa ātruma palielināšanās, smalkas materiāla īpašību svārstības un instrumentu nodiluma kumulatīvā iedarbība, tieši ietekmēs die - griešanas precizitāti, un nepietiekama die - griešanas precizitāte savukārt ierobežos marķēšanas ātruma uzlabošanos. Tālāk autors izpētīs vadības loģiku un praktisko ceļu - griešanas precizitāti augstā - ātruma scenārijos no četrām dimensijām: die - griešanas aprīkojuma precizitāte, instrumenta precizitāte, materiāla precizitāte un īpaši liela ātruma labošanas procesa prasības.
Šajā rakstā vispirms apskatīsim pirmo dimensiju: Die - griešanas aprīkojuma precizitāte. Kāds ir tās kontroles loģika un praktiskais ceļš?
01
Barošanas sistēmas dinamiskā sinhronizācija
Sinhronizācijas kļūda starp barošanas ātrumu un die - griešanas ātrumu ir galvenais die - griešanas precizitātes novirzes avots augstas - ātruma die - griešanas laikā. Kad die - griešanas ātrums tiek palielināts no 60 metriem minūtē līdz 200 metriem/minūtē, materiāla padeves kavēšanās vai avanss parādīsies nelineāru augšanu - Tas ir saistīts ar elastīgo deformāciju, kas deformācija ir augsta -} ātruma vilkšana (piemēram, instantētais stiepšanās ātrums.
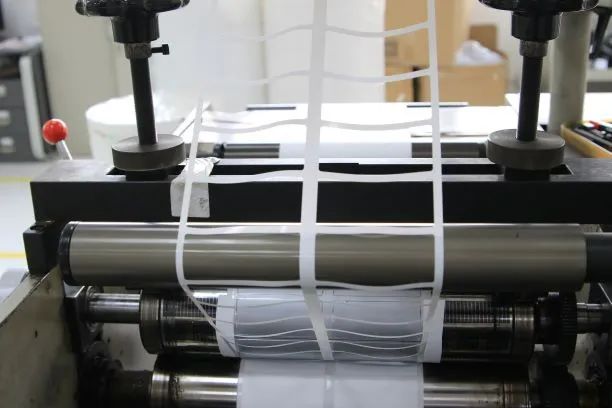
Pašlaik galvenais risinājums nozarē ir izmantot barošanas struktūru "servo motorus+precizitātes lodīšu skrūve", kas nozīmē, ka servo motora 16 bitu kodētājs var sasniegt atgriezenisko saiti 0,001 mm līmenī. Apvienojumā ar spriegojuma sensoru ar paraugu ņemšanas frekvenci 10 kHz, tas var kompensēt materiāla stiepšanos, ko izraisa ātruma izmaiņas reālā laikā. Barošanas veltņa virsma ir iegravēta lāzera, lai veidotu mikro izliektus modeļus (raupjuma RA ir 1,6 μm), kas var palielināt berzi ar materiālu un kontrolēt slīdēšanas daudzumu ± 0,01 mm robežās.
Praktiski pielietojuma gadījumi ir parādījuši, ka pēc šīs optimizācijas barošanas pozicionēšanas kļūdu ar lielu ātrumu 200 metri minūtē var samazināt no ± 0,08 mm līdz ± 0,03 mm.
02
Die - griešanas vienības stingrība un dinamiskais līdzsvars
Kad die - griešanas veltnis griežas ar lielu ātrumu (lielāks vai vienāds ar 2000 apgriezieniem minūtē), tiks izveidots centrbēdzes spēks. Ja tā koncentrācijas novirze pārsniedz 0,01 mm, griešanas trajektorijas radiālā svārstība var sasniegt ± 0,05 mm. Tāpēc aprīkojumam ir jānodrošina stabilitāte, izmantojot trīskāršu dizainu:
Pirmkārt, die - griešanas veltnis ir izgatavots no 45 # rūdīta un rūdīta tērauda un kopumā veidots ar precīzu slīpēšanu, lai nodrošinātu apaļuma kļūdu, kas ir mazāka vai vienāda ar 0,003 mm;
Otrā iespēja ir izmantot leņķisko kontaktu lodīšu gultņus, kas novērš klīrensu, izmantojot iepriekš pievilkšanas spēku, un kontrolēt vārpstas sistēmas radiālo izskaušanu 0,003 mm laikā;
Trešais ir kalibrēt dinamisko līdzsvaru līdz G0.4 līmenim (starptautiskais standarts), nodrošinot, ka atlikušā nelīdzsvarotība augstas - ātruma griešanas laikā ir mazāka vai vienāda ar 0,5 g · mm, un izvairoties no nestabila asmeņu kontakta, ko izraisa vibrācija.
03
Slēgtā - cilpas pozicionēšanas reālā laika korekcija
Augstā - ātruma die - griešanas procesa laikā, piemēram, materiālu termiskā izplešanās un mehāniskā vibrācija utt., Ir jānovirza, izmantojot reālu - laika noteikšanu un pielāgošanu.
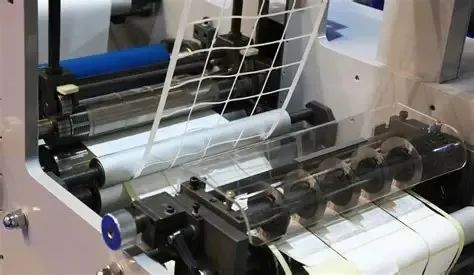
Pašlaik galvenās ierīces galvenokārt integrē lāzera pozicionēšanas sistēmas ar 650 nm viļņa garuma lāzeru, kas etiķetes malā var atpazīt 0,1 mm kontrastu. Apvienojumā ar augstu - ātruma attēlu apstrādes mikroshēmas (reakcijas laiks mazāks vai vienāds ar 3ms), die - griešanas fāze tiek dinamiski koriģēta caur PID algoritmu. Ar ātrumu 180 metri minūtē sistēma var kontrolēt drukāšanas kļūdu ± 0,03 mm laikā, atbilstot precīzas etiķešu ražošanas prasībām.