


Uzkrāpjot QR koda drukāšanas problēmu uz cigarešu pakotnēm, šie punkti ir kļuvuši par kvalitātes atslēgu!
Izstrādājot jaunas tehnoloģijas un procesus, QR kodu pielietojums cigarešu iepakojuma materiālos turpina bagātināties. Lai nepārtraukti optimizētu un atrisinātu dažādas drukāšanas problēmas (piemēram, QR koda pastu, stieples zīmēšanu utt.), No drukāšanas aprīkojuma parametriem QR koda drukāšanas procesā tiek veikta daudzdimensionāla un visaptveroša eksperimentāla izpēte. Mērķis ir formulēt prasības galvenajiem izejas aprīkojuma parametru mezgliem, nodrošināt ražošanas kontroles un testēšanas efektivitāti, standartizāciju un vienveidību no avota, efektīvi uzlabot QR koda drukāšanas kvalitāti, nodrošināt klientiem ar augstākas kvalitātes produktiem un pakalpojumu līmeni un nodrošināt efektīvākas pētniecības metodes un idejas nozarei.
Mainīgais QR kods ir papildu QR koda tehnoloģijas paplašinājums un uzlabošana iepakojuma lietojumprogrammās. Mainīga QR koda drukāšanas tehnoloģijas piemērošana drukāšanai var sasniegt unikālu QR kodu katrai mazākajai produkta vienībai, patiesi realizējot jēdzienu "viens vienums, viens kods". "Viena priekšmeta, viena koda" sasniegšana ne tikai vēl vairāk nostiprinās produktu anti-Counterfeing un izsekojamības efektu, padarot tos precīzus katrai mazākajai produkta vienībai, bet arī ļaujot uzņēmumiem precīzi savākt lietotāju datus indivīdiem, patiesi sasniedzot personalizētu produktu mārketingu. Lai nepārtraukti optimizētu un atrisinātu dažādus jautājumus, kas saistīti ar QR koda drukāšanas piemērotību, nozares zinātnieki ir veikuši daudzus mēģinājumus un analīzes, lai uzlabotu produktu kvalitāti, vienlaikus nodrošinot QR koda kvalitātes stabilitāti. Šajā rakstā autore turpmāk izpētīs drukāšanas parametru ietekmi uz QR kodu drukas kvalitāti, lai labāk atrisinātu kvalitātes problēmas faktiskajā drukāšanā.
Tintes temperatūras parametru eksperiments
Šoreiz izmantotā drukas iekārta ir vienas lapas tintes printeris, kas sastāv no mehāniskās platformas (papīra barošanas mehānisms, papīra barošanas platforma, papīra saņemšanas mehānisms), drukāšanas sistēma, fotopolimerizācijas mehānisms, tiešsaistes pārbaudes sistēma utt. Tās kodols ir drukāšanas sistēma, kas sastāv no sprauslas moduļa, skaitliskas vadības sistēmas un tintes piegādes sistēmas. Drukāšanas sistēma sastāv no skaitliskas vadības sistēmas un tintes piegādes sistēmas, un kodols ir indukcijas datora kontrole ar tintes piegādes sistēmu. Pirmkārt, drukāšanas programmatūra skaitliskās vadības sistēmā nosaka drukāšanas parametru informāciju, kuru apstrādā vai pārveidos rūpnieciskās vadības datora (galvenā vadības panelis) un digitālās analogās sistēmas, lai tieši kontrolētu sprauslas drukāšanas darbu.
Pjezoelektriskā tintes drukāšanas tehnoloģija pieder normālai temperatūrai un spiediena drukāšanas tehnoloģijai. Drukātās galvas sprauslas tuvumā novieto daudz niecīgu pjezoelektrisko keramiku. Pjezoelektriskajai keramikai ir raksturīga deformācijas liekšana, mainot spriegumu abos galos. Kad pjezoelektriskajai keramikai tiek pielietots attēla informācijas spriegums, pjezoelektriskās keramikas stiepšanās vibrācijas deformācija mainīsies, mainot attēla informācijas spriegumu, un tintes sprauslā tiks vienmērīgi un precīzi izmesta stabilā stāvoklī normālā temperatūrā un spiedienā.
Šajā eksperimentā ar fiksētu sprauslu eksperimentālais mainīgais ir tintes temperatūra, un citi drukāšanas parametri ir fiksēti. Substrātā drukas parauga izmaiņas mēra, lai noteiktu tintes temperatūras ietekmi uz tintes pilienu veidošanos, plūstamību un difūziju uz substrāta. Lai iegūtu ērtāku drukāšanas izmēra izmaiņu pārbaudi un novērtēšanu dažādās tintes temperatūrās, drukājot kvadrātveida blokus, pārbaudiet to pieaugumu.
Balstoties uz iepriekšminētajiem testiem, var secināt, ka tintes temperatūras parametru izmaiņas var tieši ietekmēt drukāšanas efektu. Kā parādīts 1. attēlā, palielinoties tintes temperatūrai, tintes viskozitāte samazinās, tintes plūstamība palielinās, un tā labāk izplatās uz drukas substrāta virsmas. Izskata defekti (balti plankumi, līnijas) uz iespiestā produkta virsmas kļūst mazāki. Kā parādīts 2. attēlā, palielinoties temperatūrai, drukātā parauga punktu laukums vai līnijas difūzija daudz nemainās, bet malu šampani un urbumi, kas vizuāli jūtas biezāki.
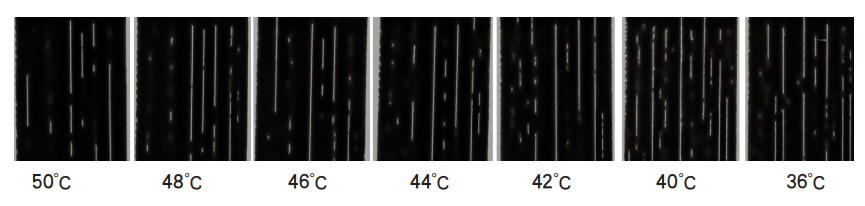
1. attēls Drukāšanas efekts dažādās tintes temperatūrās
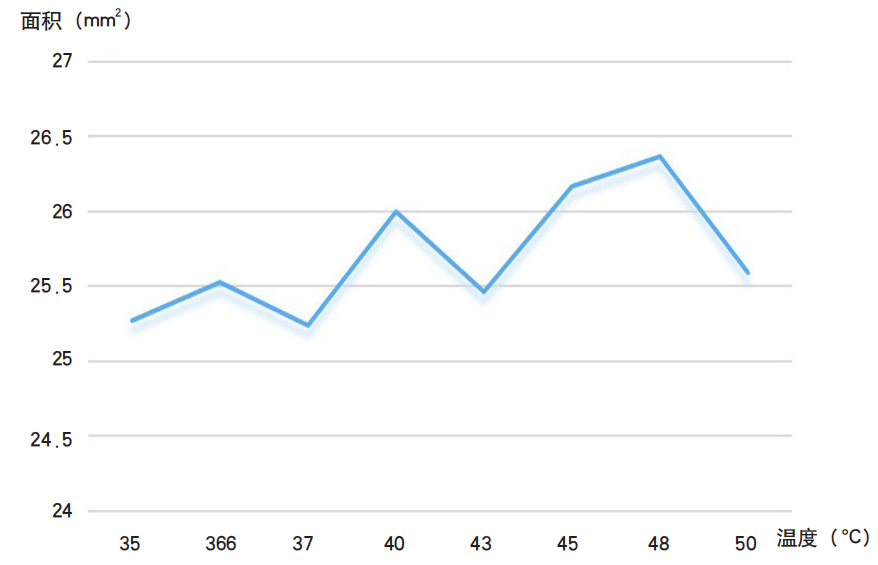 2. attēls: izmaiņas bloka laukumā dažādās tintes temperatūrās
Spriegums, transportlīdzekļa ātrums, sprauslas augstuma parametra pārbaude
Šajā eksperimentā ar fiksētu sprauslu testa mainīgie bija spriegums, transportlīdzekļa ātrums un sprauslas augstums, bet pārējie drukas parametri tika fiksēti un nemainīgi. Uz substrāta tika izmērītas drukas parauga drukas izmaiņas, lai noteiktu sprieguma ietekmi uz galveno tintes pilienu savākšanu, "satelīta tintes pilienu" difūziju un drukas attēla deformāciju.
Ar transportlīdzekļa ātruma 120 m/min stāvokli un tintes temperatūru 46 grādi sprieguma drukas izmaiņas ir parādītas 3. attēlā. No attēla var redzēt, ka spriegumam ir maza ietekme uz tintes drukāšanas formu. Tomēr saskaņā ar iepriekšējā principa analīzi normālos apstākļos tinte veido normālu plakni sprauslas iekšpusē. Pēc sprieguma uzklāšanas tinte sāk izplūst un pēc tam veido garu tintes kvēldiegu. Virszemes spraiguma darbībā tintes kvēldiegs veido tintes pilienu. Pēc mijiedarbības starp tintes pilienu un viskozitāti tintes kvēldiegs sabojā un veido tintes. Ja tintes kvēldiegs ir pārāk garš, ir viegli veidot satelīta punktus. Kad spriegums palielinās, jo lielāks ir tintes tilpums, jo lielāks ir sākotnējais ātrums, un jo ātrāks ātrums, jo mazākas daļiņas, un jo spēcīgāka ir daļiņu Brauna kustība. Tajā pašā laikā, jo īsāks tintes kvēldiegs izveidojās, jo vieglāk ir savākt galveno tinti, kā rezultātā tiek izveidots tintes drukāšanas efekts. Jo labāk, biezums būs arī salīdzinoši lielāks.
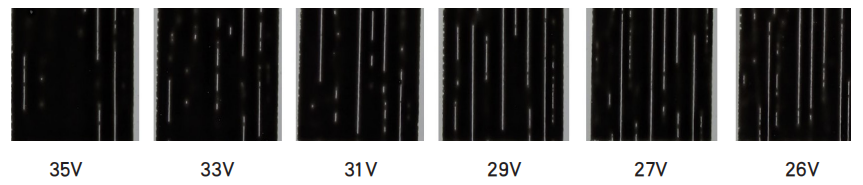 3. attēls Sprieguma variācijas drukāšanas efekts
Pie 32 V sprieguma un 48 grādu temperatūras, pielāgojiet dažādus nesēja ātrumu un pārbaudiet tintes pilienu agregāciju normālā sprauslas augstumā, kā parādīts 4. attēlā; Tintes lidošanas salīdzināšanas diagramma izsmidzināšanas laikā ar dažādu transportlīdzekļa ātrumu, normālu sprauslas augstumu un 3 mm lejupejošu sprauslas augstumu ir parādīts 5. attēlā; QR kodu drukas efekts ar dažādiem transportlīdzekļa ātrumiem un sprauslas augstumiem ir parādīts 6. attēlā.
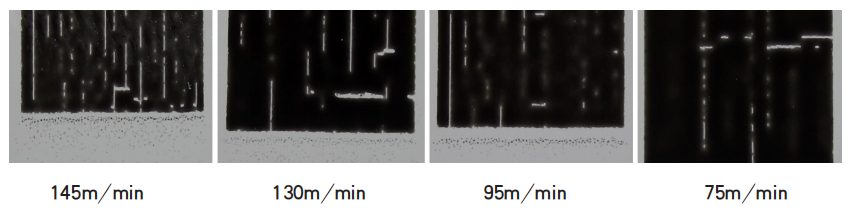
4. attēls: tintes pilienu agregācija ar dažādu transportlīdzekļa ātrumu
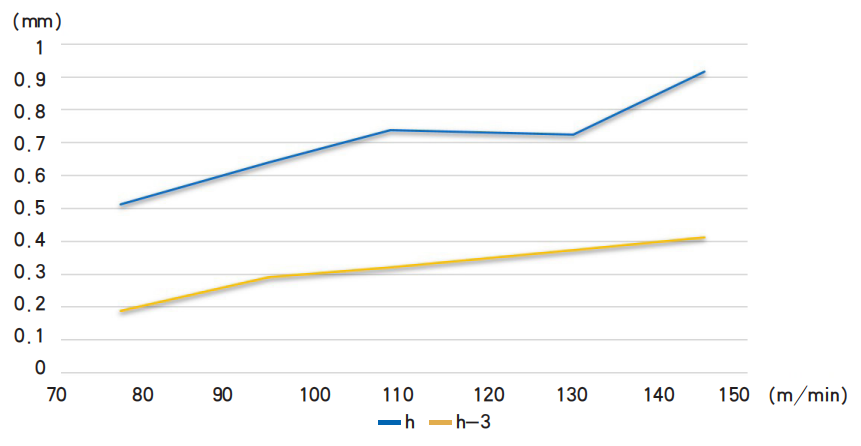
5. attēls
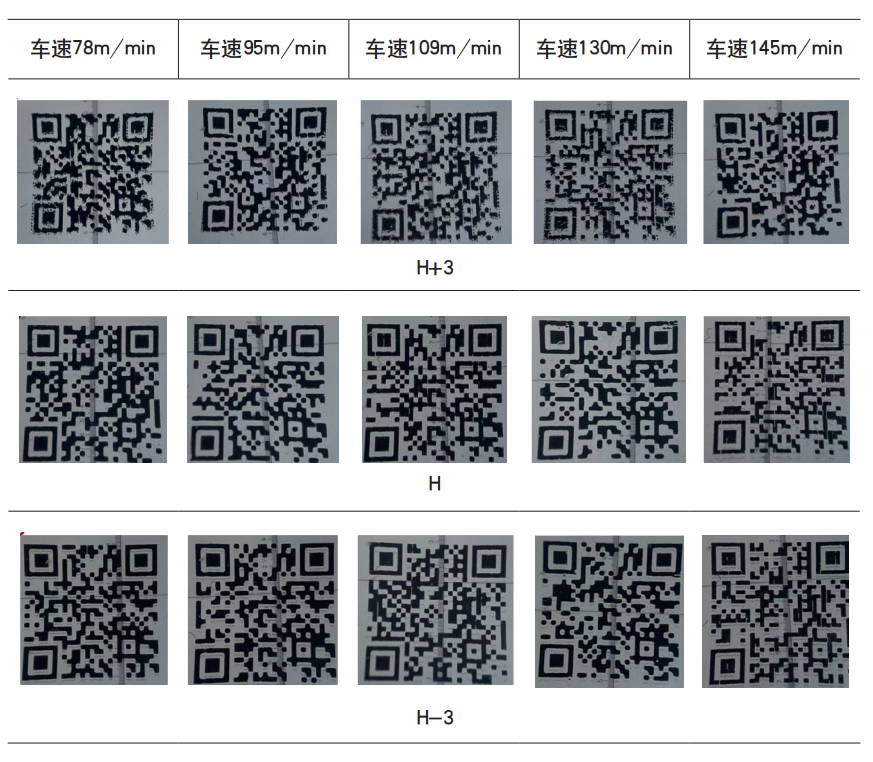
6. attēls QR koda drukāšanas efekts ar dažādiem transportlīdzekļa ātrumiem un sprauslas augstumiem
Kā parādīts 4-6. Attēlā, transportlīdzekļa ātrums un sprauslas augstums var ietekmēt galveno tintes pilienu kolekciju, tieši ietekmējot drukātās grafikas un teksta biezumu un deformāciju, tādējādi ietekmējot QR koda drukas kvalitātes līmeni un izskatu. Jo augstāks sprausla, jo ilgāks tintes kvēldiegs tas veidojas, apgrūtinot galveno tinti saplūšanu. Jo ātrāks transportlīdzekļa ātrums, jo vairāk izkliedēts tintes kritums uz papīra, kā rezultātā rodas slikta veiktspēja. Balstoties uz iepriekš minētajiem procesa testa rezultātiem, ir apkopoti un pārbaudīti četri galvenie procesa parametri: sprauslas temperatūra, sprauslas spriegums, sprauslas attālums un papīra padeves ātrums, kas ietekmē drukas kvalitāti. Drukāšanas procesa īpašības ir labāk izprotamas. Tintes temperatūra un spriegums nosaka drukāšanas efekta kvalitāti (baltās plankumi, līnijas), savukārt transportlīdzekļa ātrums un sprauslas augstums nosaka tintes pilienu (lidojošā tinta, biezuma) savākšanu un lidojuma trajektoriju.
Secinājums
Palielinoties tintes temperatūrai uz mašīnas, tintes viskozitāte samazinās, un tintes plūstamība palielinās, tā var labāk izplatīties uz drukas substrāta virsmas, un izskata defekti, piemēram, balti plankumi un līnijas uz iespiestā produkta virsmas, kļūst mazāki. Tintes temperatūrai ir maza ietekme uz drukātā parauga punktu laukumu vai līnijas difūzijas izmaiņām, bet, pazeminoties tintes temperatūrai, palielināsies šampani un urbumi, kas vizuāli jūtas biezāki.
Saikne starp drukāšanas parametriem, piemēram, spriegumu, transportlīdzekļa ātrumu, drukāšanas augstumu un tintes pilienu veidošanos un stabilitāti ir šāda: spriegums nosaka iespiesto tintes daudzumu un, jo lielāka ir iestatītā vērtība, jo lielāks tintes tilpums. Tajā pašā laikā saspiesto "satelīta tintes pilienu" sākotnējais ātrums ir lielāks, padarot galveno tintes pilienu ērtāku savākšanu un rezultātu iegūšanu labākai drukāšanas efektam; Transportlīdzekļa ātrums un sprauslas augstums var ietekmēt galveno tintes pilienu savākšanu. Iepriekš noteiktā tintes pilienu pilienu trajektorija tieši ietekmē iespiestā teksta biezumu un deformāciju, tādējādi ietekmējot kvalitātes simbola līmeni un QR koda drukāšanas izskatu.