


Papīrs viegli čokurojas, ja to līmē lielā laukumā? Risinājums ir klāt!
Dažiem ļoti absorbējošiem papīra substrātiem liela mēroga{0}}līmēšana var izraisīt papīra sarullēšanos un deformāciju, nopietni ietekmējot turpmākās laminēšanas darbības. Šajā rakstā autore izstrādā punktmatricas rakstu un ražo to kā sietspiedes sietu līmes pārklājumam. Tas labi darbojas uz ūdens-bāzes adhezīvas sietspiedes un efektīvi atrisina papīra krokošanās un deformācijas problēmu, ko izraisa liela-laukuma sietspiede ar ūdens{5}}līmēm.
Ir problēmas ar liela mēroga{0}}līmes uzklāšanu uz papīra
Liela-platuma-papīra lokšņu līmes uzklāšanai poligrāfijas un iepakošanas rūpnīcās parasti tiek izmantotas rullīšu laminēšanas iekārtas, kas var kontrolēt līmes biezumu, pielāgojot līmes daudzumu uz pārklājuma veltņa. Šī metode ir ērta, vienkārša un plaši izmantota. Lokalizētai līmes uzklāšanai lielā -apgabalā, īpaši, ja līmēšana notiek ar noteiktām raksta pozīcijām, parasti tiek izmantota lokālā sietspiede, pielāgojot uzklātās līmes daudzumu, mainot acu skaitu. Papīra substrātiem ar spēcīgu ūdens absorbciju, piemēram, dubultā-pārklājuma papīram un nepārklātām baltajām kartītēm, īpaši tām, kuru deva ir mazāka par 220 g/m², lielas-laukuma līmēšanas metodes var viegli izraisīt papīra sarullēšanos un deformāciju, nopietni ietekmējot turpmāko līmēšanas procesu.
Lai mazinātu šo parādību, pašreizējais risinājums ir šāds: uz iekārtas pievienojiet negatīva spiediena sūkšanas ierīci pamatnei; Attiecībā uz materiāliem apsveriet iespēju izmantot augstas -cietības līmes ar zemu mitruma saturu vai karstas -kausēšanas līmes, vai samaziniet uzklātās līmes daudzumu, lai samazinātu mitruma ietekmi uz papīra deformāciju. Bet šo darbību negatīvie aspekti ir acīmredzami:
(1) Materiālu un līmvielu veiktspējai tiek izvirzītas augstākas prasības;
(2) Līmes biezuma samazināšana var samazināt mitruma saturu uz virsmas vienību pārklājuma zonā, bet pārmērīga samazināšana izraisa pārklājuma slāņa ātru izžūšanu, palielinot viltus līmes nolobīšanās risku un apgrūtinot precīzu kontroli ražošanas procesā. Pat apvienojot iepriekš minētās divas metodes, dažos gadījumos joprojām ir grūti efektīvi atrisināt problēmu.
Uzklājiet punktmatricas sietspiedes ekrānus
Nesen es sastapos ar balto kartīšu izstrādājumu bez-pārklājuma, kura pamatmateriāls ir 165 g/m². Šim produktam tiek izmantots liela-laukuma līmēšanas process. Tā kā līmēšanas pozīcija ir lokalizēta ar noteiktu rakstu, tiek izmantota pilna -plākšņu sietspiede un līmes pārklājums. Pārbaudot paraugus, izmantojot 100, 150 vai 180 acu sietus, papīrs pēc līmes drukāšanas uzrāda dažādas deformācijas un krokošanās pakāpes, kā rezultātā turpmākajā laminēšanas procesā ir zema efektivitāte un augsts defektu līmenis.
Pamatojoties uz šī izstrādājuma kvalitātes prasībām un sietspiedes un līmēšanas procesa īpašībām, apvienojumā ar faktiskā efekta pārbaudi, beidzot tika izstrādāts punktveida-matricas raksta sietspiedes sietspiede, kas efektīvi atrisina papīra krokošanās un deformācijas problēmu, ko izraisa liela-laukuma līmes sietspiede, un veiksmīgi ieviesta masveida ražošanā.
Punktmatricas projektēšanas princips
Kā zināms, papīrs ir porains, neviendabīgs materiāls. Tās galvenās sastāvdaļas, celuloze un hemiceluloze, satur lielu daudzumu hidrofilu grupu (OH), un starp šķiedrām ir neskaitāmas kapilāru poras, kuru diametrs ir aptuveni 20–50 μm. Saskaroties ar ūdeni, šīs poras veido kapilārus fenomenus. Tāpēc neatkarīgi no tā, vai papīrs ir pārklāts vai nepārklāts, tam ir noteiktas ūdens absorbcijas īpašības.
Piemēram, pēc pilnas-plākšņu sietspiedes ar ūdens-bāzes līmi uz papīra papīrs tiek pārklāts ar vienpusēju -līmi. Šķiedras līmētajā pusē un ūdens molekulas līmē kopā ātri uzbriest, palielinoties tilpumam, turpretim otrā pusē šāds uzbriests nav. Nekonsekventi saraušanās ātrumi starp priekšējām un aizmugurējām šķiedrām rada nekonsekventu iekšējo spriegumu papīrā. Kad šis spriegums pārsniedz paša papīra strukturālo stingrību, tiek izjaukts tā līdzsvars, kā rezultātā rodas lieces deformācija.
Stabilos vides apstākļos papīrs ir materiāls ar noteiktu stiprību un relatīvu stabilitāti. Vietās, kur papīrs nav pietūkuši vai kad uzbriest deformācijas spriegums ir mazāks par tā iekšējo spriegumu, papīrs parādīsies stāvoklī "bez deformācijas" vai "neliela deformācija". Pamatojoties uz šo parādību, šī "deformācija" un "bez deformācijas" var mainīties. Kamēr abi sasniedz savstarpēju pārbaužu un līdzsvara stāvokli, papīru var saglabāt stabilā vispārējā stāvoklī. Sekojot šai idejai, mēs izstrādājām punktu matricas modeli, lai aizstātu pilno-ekrāna tīklu. Atstājiet noteiktu atstarpi starp punktiem, iestatiet kā μ un iestatiet punkta diametru kā Ф.
Drukājot līmi punktveida{0}}matricā uz papīra pamatnes, šis intermitējošais dizains var efektīvi izkliedēt papīra lokālās deformācijas radīto stresu, un līmes daudzumu var kontrolēt, mainot acs izmēru skaitu un punktu izmēru sadalījumu dizainā. Salīdzinot ar iepriekšējiem pilnas -drukas sietspiedes dizainiem, īpašās atšķirības ir parādītas 1. un 2. attēlā.
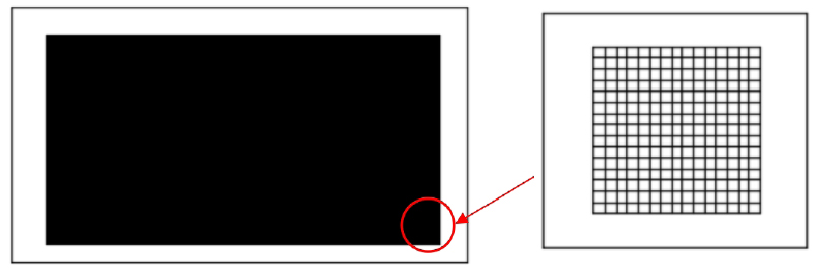
1. attēls Standarta pilna-lapas izkārtojuma un daļēja palielināta skata dizains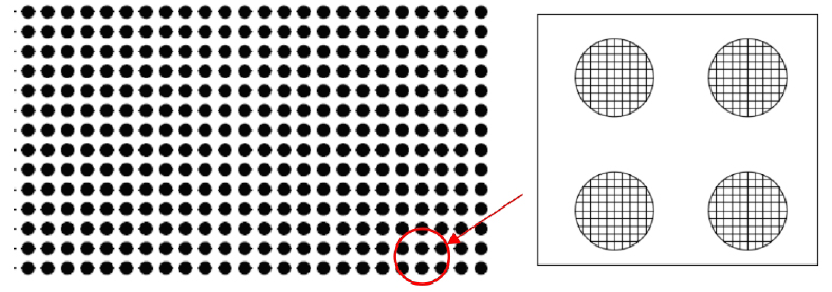
2. attēls Punktmatricas dizains un lokālais palielinātais skats
Saskaņā ar 2. attēlu pēc adhezīvas drukāšanas līmviela pārmaiņus parādās uz papīra pamatnes. Noteiktā laika posmā tukšie laukumi neuzbriest mitruma ietekmē un saglabājas relatīvi stabili, ļaujot izkliedēt un novērst deformācijas spriegumu, ko izraisa pietūkums adhezīvajos -pārklātajos apgabalos. Deformācija ar līmi{4}}klātajā zonā notiek tikai ļoti mazos lokālos plankumos. Palielinoties pārklāšanas procesa atvērtajam laikam, 20% līdz 30% mitruma līmes zonā iztvaikos gaisā, bet neliela daļa izkliedēsies tukšajās vietās. Tādā veidā mainīga lipīgo un ne-līmējošo zonu klātbūtne ir līdzvērtīga mainīgām “stabilajām zonām” un “deformācijas zonām”. Kad ir atrasts iekšējā sprieguma līdzsvara punkts, var ievērojami mazināt papīra kopējo krokošanās deformāciju.
Tāpēc, lai risinātu lielas -platības līmes uzklāšanas procesa problēmu mūsu uzņēmuma 165 g/m² nepārklātajā speciālajā baltajā kartītē, ņemot vērā četrus mainīgos -līmes veidu (cieto saturu), punktu diametru Ф, atstarpi starp punktiem µ un acu skaitu x-, tika izveidots pilns{4}}faktors, kā parādīts eksperimentālā T.
1. tabula Pilns-Faktoriālie eksperimenta parametri un testa rezultāti
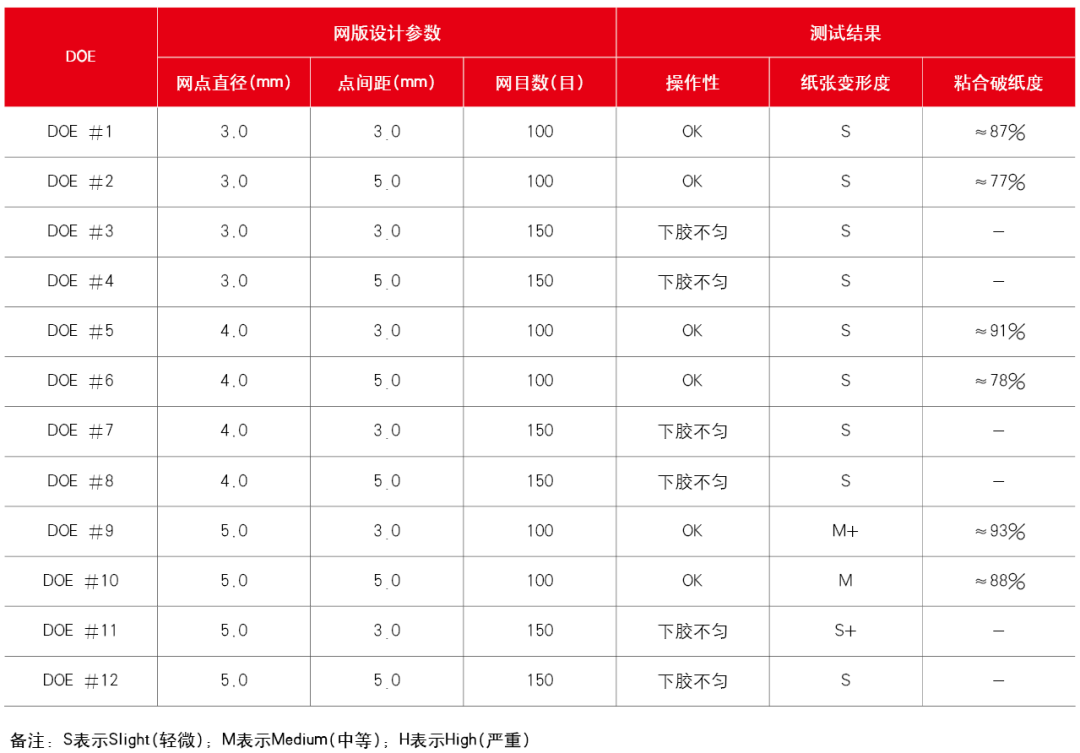
Saskaņā ar rezultātiem, kas parādīti 1. tabulā, DOE #5 izmantoja Henkel B- tipa līmi, kas atbilst šādiem sietspiedes parametriem: punktu diametrs 4,0 mm, atstatums starp punktiem 3,0 mm un acu skaits 100. Uzņēmuma 165 g/m² nepārklātam baltajam kartonam tas nodrošina vislabāko līmēšanas un drukas efektu. Kā parādīts 3. attēlā, pamatojoties uz šiem parametriem, tika izveidots ekrāns un pārbaudīts faktiskajā ražošanā. Pēc līmes uzklāšanas papīrs kopumā palika plakans, gandrīz bez krokošanās vai deformācijas, ļaujot turpmākajiem procesiem gludi veikt laminēšanu. Gatavajam produktam bija laba adhēzija, un vidējā līmes plīsuma izturība bija lielāka par 80%, vienlaikus samazinot līmes patēriņu par aptuveni 30%.
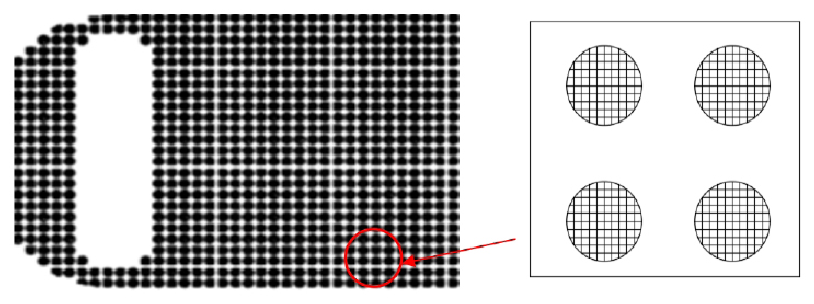
3. attēls Korpusa modeļa dizains un palielināts detalizēts skats
Iepriekš minētā pieeja nodrošina praktisku metodi, lai risinātu deformācijas problēmu, kas rodas pēc liela-apgabala līmēšanas maza-dāvanu kastes virsmas papīra. Dažādiem papīra materiālu veidiem ir dažādas īpašības un uzsūkšanās spēja. Veidojot sietspiedes rakstus, ir vispusīgi jāņem vērā papīra uzsūkšanās spēja, sietspiedes trafareta acu skaits, punktu izmērs un atstarpes, kā arī materiālam piemērota līme. Tas ir īpaši svarīgi automatizētām locīšanas un līmēšanas līnijām, kurām ir liels ātrums un precizitāte, tāpēc līmes sietspiede tiek plaši izmantota. Šīs metodes izmantošana ne tikai daļēji atrisina papīra virsmas krokošanās un deformācijas problēmu, bet arī atvieglo turpmākos griešanas un formēšanas procesus, kā arī ievērojami ietaupa līmes un citus materiālus.