


Kā panākt importēto aukstās ilgviļņu mašīnu lokalizāciju
Pēdējos gados, pieaugot klientu prasībām pēc drukas izstrādājumu kvalitātes, efektivitātes un pret{0}}viltošanas, drukāšanas procesos arvien biežāk tiek izmantota iekļautā aukstās štancēšanas tehnoloģija. Aukstā štancēšana attiecas uz procesu, kurā iepriekšējā drukas iekārta uz papīra uzklāj aukstās štancēšanas līmi, un tūlīt nākamajā drukas blokā aukstās štancēšanas folija tiek saspiesta kopā ar adhezīvu{2}}pārklāto papīru. Pēc tam vietas ar līmi pielīp pie aukstās štancēšanas folijas, kas nozīmē, ka aukstās štancēšanas folija tiek “uzdrukāta” uz papīra, tādējādi panākot ierindas aukstās štancēšanas drukāšanu.
Pašlaik iekšzemē izmantotās aukstās štancēšanas iekārtas galvenokārt tiek importētas, parasti izmantojot Vācijas Heidelbergas uzņēmuma Foilstar aukstās štancēšanas iekārtu (1. attēls) un aukstās štancēšanas iekārtu Optima no Nīderlandes uzņēmuma Vinfoilg (2. attēls). Abas šīs iekārtas var atbilst gandrīz visām aukstās štancēšanas prasībām drukāšanas laikā. Šis raksts sākas ar iepriekš minēto divu importēto aukstās štancēšanas iekārtu īpašību analīzi un pēta iespējamās pieejas aukstās štancēšanas iekārtu iekšzemes ražošanai.
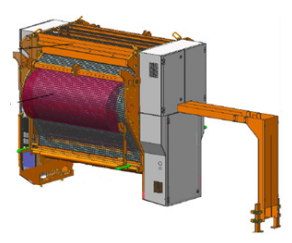
1. attēls Foilstar aukstās štancēšanas mašīna no Heidelbergas, Vācijā
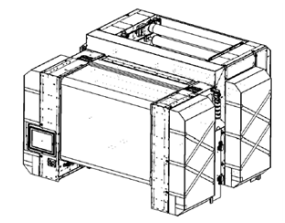
2. attēls Optima aukstās folijas mašīna no Vinfoil, Nīderlande
Kā zināms, lai nodrošinātu vienmērīgu aukstās folijas pārnešanu, aukstajai folijai uz aukstās folijas iekārtas un papīram uz iespiedmašīnas jādarbojas sinhroni. Citiem vārdiem sakot, aukstajai folijai un segas cilindram ir jābūt vienādam lineārajam ātrumam, kas nozīmē, ka viena segas cilindra rotācijas cikla laikā aukstajai folijai ir jāpārvieto garums, kas ir līdzvērtīgs segas cilindra apkārtmēram. Tomēr ne visiem drukātajiem materiāliem ir nepieciešama pilnīga -aukstā folija. Ja attēlu un teksta laukums, kam nepieciešama aukstā folija uz apdrukātā papīra, ir mazs, aukstās folijas izšķērdēšana būs lielāka, un izmaksas ir neizbēgamas. Lai samazinātu aukstās folijas izšķērdēšanu, abas iekārtas izmanto līdzīgas pieejas šīs problēmas risināšanai.
Foilstar aukstās folijas mašīna no Heidelbergas
Faktiskā Foilstar aukstās folijas mašīna ir parādīta 3. attēlā. Lai risinātu aukstās folijas atkritumu problēmu, tā izmanto 4. attēlā parādīto dejošanas vienības pakāpienu mehānismu. Kad segas cilindrs griežas uz nospieduma cilindra tukšo laukumu, starp abu cilindru virsmām rodas sprauga. Izmantojot pakāpju mehānismu (kā parādīts 5. attēla 1. un 2. pozīcijā), divi pakāpju rullīšu mehānismu komplekti, kurus darbina servomotori 1. un 2. pozīcijā, ātri atvelk auksto foliju atpakaļ, ļaujot neizmantoto auksto foliju atkal izmantot drukāšanai, tādējādi uzlabojot aukstās folijas efektīvu izmantošanu.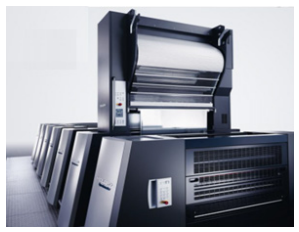
3. attēls. Faktiskais Foilstar Cold Perm mašīnas fotoattēls
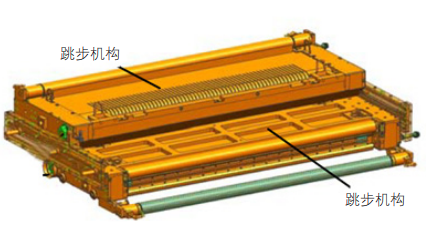
4. attēls Dejojošās vienības soļu mehānisms
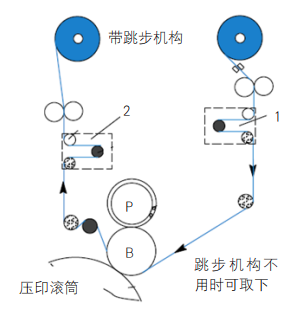
5. attēls Pakāpienu mehānisms pakāpienu ierīcē
Lai to labāk izprastu intuitīvi, autors izveidoja vienkāršu matemātisko modeli, lai ilustrētu aukstās štancēšanas plēves efektīvo izmantošanas līmeni. Aukstās štancēšanas plēves matemātiskie modeļi bez pakāpieniem un ar soli parādīti 6. attēlā.
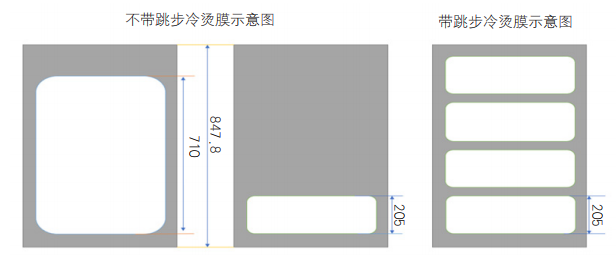
6. attēls Aukstās štancēšanas plēves matemātiskais modelis ar un bez izlaišanas soļiem (Mērvienība: mm)
1. pieņēmums. Aukstās štancēšanas grafikai ir dažādi formāti, kas aprēķinus apgrūtina salīdzinoši sarežģīti. Šeit simulācijai un aprēķiniem tiek izvēlēts kvadrātveida bloks.
2. pieņēmums: tā kā aukstās štancēšanas plēves ruļļa platumam jābūt platākam par aukstās štancēšanas grafikas platumu, atkritumi šajā virzienā ir fiksēti un neizbēgami. Tāpēc atkritumi šajā virzienā netiek ņemti vērā. Klienti atbilstoši savām vajadzībām var izvēlēties atbilstoša platuma aukstās štancēšanas plēves ruļļus.
3. pieņēmums: tā kā Foilstar aukstās štancēšanas iekārta ir ar pārtraukumiem nepārtrauktas vilkšanas aukstās štancēšanas mašīna, to neierobežo gumijas veltņa apkārtmērs. Šo izmēru aprēķinos izmanto galvenokārt, lai salīdzinātu ar zemāk minēto aukstās štancēšanas iekārtu Optima (kā piemēru izmantojot CD102). Saskaņā ar aprēķiniem aukstās štancēšanas plēves efektīvais izmantošanas līmenis ir parādīts 1. tabulā.
1. tabula Aukstās štancēšanas plēves efektīvais izmantošanas līmenis
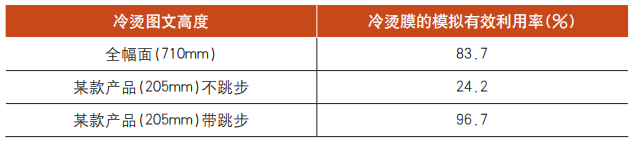
Var redzēt, ka, neizmantojot soļu{0}}izlaišanas mehānismu, jo mazāka ir aukstās štancēšanas grafika, jo lielāka ir aukstās štancēšanas plēves izšķiešana; tā kā pēc soļu-izlaišanas mehānisma izmantošanas aukstās štancēšanas plēves atkritumi ir salīdzinoši nelieli, kas var teikt, ka tas gandrīz lieliski atrisina aukstās štancēšanas plēves atkritumu problēmu.
Vinfoil OPtima aukstās štancēšanas mašīna
Aukstās štancēšanas iekārta OPtima risina aukstās štancēšanas plēves atkritumus pavisam savādāk nekā Foilstar aukstās štancēšanas iekārta. Tas ir aprīkots ar MFU bloku (7. attēls). Dizaina koncepcija ir tāda, ka aukstā štancēšanas plēve pēc vienreizējas drukāšanas nenonāk tieši uz pārstrādes rullīti, bet apiet MFU bloku un iet cauri gumijas segas veltnim, lai drukātu vēlreiz. MFU blokam ir divi papīra pagriešanas stieņi, ko kontrolē servomotors, kas var mainīt pozīciju, lai saglabātu sānu attālumu, kas nepieciešams drukātajam dizainam starp aukstās štancēšanas plēvi un iepriekšējo plēvi; cits servomotors var iestatīt MFU bloka kopējo augšējo{5}}un-apakšējo pozīciju, tādējādi mainot aukstās štancēšanas plēves reljefu pozīciju, tikai ļaujot atkārtoti izmantot iepriekš neizmantoto plēves daļu, tādējādi uzlabojot aukstās štancēšanas plēves efektīvo izmantošanas līmeni.
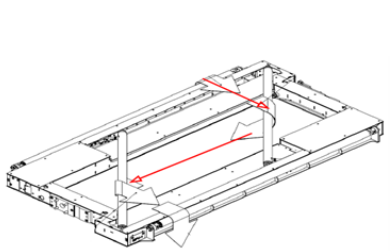
7. attēls OPtima aukstās štancēšanas iekārtas MFU vienība
OPtima aukstās štancēšanas iekārta ir aprīkota ar divām MFU vienībām, kas ļauj elastīgi izvēlēties dažādas drukāšanas metodes: viena -ruļļa aukstās štancēšanas plēve var drukāt vienu, divus vai trīs slāņus, vai dubultā-ruļļa aukstās štancēšanas plēve var drukāt vienu vai divus slāņus. Kā parādīts 8. attēlā, diagramma parāda viena -ruļļa drukāšanu no trim slāņiem (pa kreisi) un diviem ruļļiem, no kuriem katrs drukā divus slāņus (pa labi).
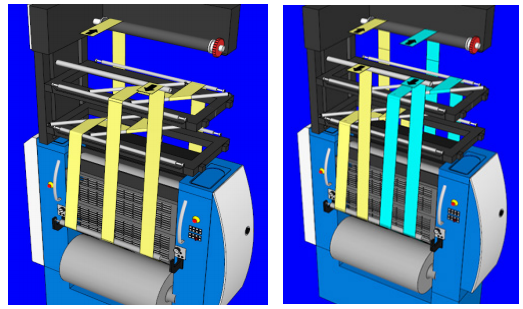
8. attēls Viena-ruļļa drukāšana ar trim plēvēm (pa kreisi) un diviem ruļļiem, kas drukā divas plēves (pa labi)
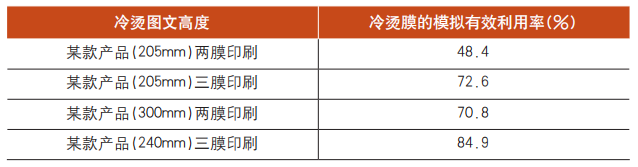
Atsaucoties uz 9. attēlā redzamo matemātisko modeli, aukstās štancēšanas plēves efektīvais izmantošanas līmenis ir parādīts 2. tabulā. Var redzēt, ka OPtima aukstās štancēšanas iekārtas plēves efektīvais izmantošanas līmenis acīmredzami ir nedaudz zemāks nekā Foilstar aukstās štancēšanas mašīnai ar pakāpju-lēkšanas mehānismu.
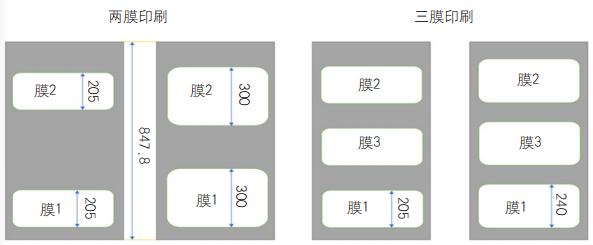
9. attēls Matemātiskie modeļi divu-filmu drukāšanai un trīs-filmu drukāšanai (vienība: mm)
2. tabula Aukstās štancēšanas plēves efektīvais izmantošanas līmenis
Kad esat sapratis galvenos punktus par to, kā darbojas importētās aukstās folijas štancēšanas iekārtas, varat sniegt atsauci un norādījumus vietējai ražošanai. Pašlaik vietējā aukstās folijas štancēšanas iekārta, kas darbojas salīdzinoši labi, ir Tianjin Changrong iekārta MK1020/750CF. Tā tehniskais ceļš ir līdzīgs Foilstar aukstās folijas štancēšanas mašīnai, un tai ir šūpuļ-tipa pakāpiena ierīce. Saskaņā ar tās oficiālo vietni maksimālais drukāšanas ātrums ir 8000 loksnes stundā. Foilstar aukstās folijas štancēšanas iekārta ar soļu funkciju, kā norādīts tās rokasgrāmatā, var sasniegt maksimālo ātrumu 10 000 loksnes stundā, drukājot maksimālajā formātā. Faktiskā lietošanā maza{12}}formāta izstrādājumiem parastais drukāšanas ātrums var sasniegt 12 000 loksnes stundā vai pat 13 500 loksnes stundā. Tāpēc iekšzemē šajā aspektā vēl ir ko uzlabot.
Pašlaik nav iekšzemes aukstās folijas štancēšanas iekārtas, kas būtu līdzīga Optima dizainam. Šīs mašīnas dizaina koncepcija attiecībā uz aukstās folijas plēves atkārtotu izmantošanu ir atrisināt garenvirziena problēmas, izmantojot horizontālu pieeju, kas ir ļoti ģeniāla. Drukāšanas laikā aukstās folijas plēves ātrums tiek sinhronizēts ar presi un paliek nemainīgs, sasniedzot līdz 18 000 loksnēm stundā. To ir vērts izpētīt un izmēģināt ieinteresētām personām un uzņēmumiem, un mēs ceram, ka drīzumā parādīsies līdzīgas vietējās aukstās folijas štancēšanas iekārtas.