


Kā izvēlēties drukas tinti plēves līmes materiāliem? Kam jāpievērš uzmanība drukāšanas laikā? Atcerieties šos galvenos punktus!
Plēves līmes materiāli ir polimēru veids, kura virsma neuzsūc drukas tinti. Žāvēšanas metodes tintes drukāšanai uz plēves līmes materiālu virsmas ietver iztvaikošanu, saplūšanu, šķērssaistīšanu un sacietēšanu, gandrīz bez iespiešanās, kas ievērojami atšķiras no papīra{2}}līmējošiem materiāliem. Plēves līmes materiālu virsmas enerģija ir zema, un pirms drukāšanas ir nepieciešama pirmapstrāde, lai atbilstu tintes mitrināšanas un izlīdzināšanas prasībām; pretējā gadījumā var rasties tādas problēmas kā slikta tintes adhēzija.Drukāšanas tintes izvēle un pielietošana01Izmantojiet tintes, lakas un piedevas, kas īpaši paredzētas plēvju drukāšanai. Ir daudz veidu tintes, un dažas ir īpaši paredzētas plēves līmes materiāliem vai pat noteikta veida plēves līmes materiālam. Tāpēc tintei jābūt specializētai un jāizmanto ar saderīgām lakām un piedevām; pretējā gadījumā tintes un substrāta neatbilstības var izraisīt drukas kvalitātes problēmas un izraisīt tintes slāņa nolobīšanos.02Izmantojiet tintes, kas atbilst plēves materiāla pārklājumam, lai palielinātu tintes slāņa saķeriPārklātiem plēves materiāliem jāizvēlas tintes ar saderīgām īpašībām; pretējā gadījumā tinte var nolobīties. Ja tinte ir pareizi izvēlēta, tintes sveķi cieši saistīsies ar pārklājuma sveķiem, un pat tad, ja tinte nav pilnībā izžuvusi, tintes slānis nenolobīsies. Piemēram, kāds uzlīmju drukāšanas uzņēmums konstatēja sliktus rezultātus, konkrētam produktam izmantojot tinti Hanghua 161, taču pēc pārejas uz tā paša zīmola tinti VP rezultāti uzlabojās un tintes nolobīšanās problēma tika atrisināta.
03
Kontrolējiet tintes slāņa biezumu un, ja nepieciešams, izmantojiet virsdrukas metodi. Dažiem drukātiem materiāliem ir nepieciešams noteikts tintes slāņa biezums. Ja tintes slānis ir biezs, nepilnīga tintes izžūšana var izraisīt tintes izkrišanu. Labākais risinājums ir izmantot sietspiedi un dziļdruku. Drukāšanas rūpnīcās bez šiem nosacījumiem var apsvērt tādas pašas-krāsu tintes izmantošanu dubultai drukāšanai. Parastā prakse ir vispirms izdrukāt ļoti plānu tintes kārtu un pēc tam, kad tā ir pilnībā izžuvusi, vēlreiz drukāt uz virsmas. Pēc abām drukāšanas reizēm tas ne tikai uzlabo tintes slāņa biezumu, bet arī atrisina tintes adhēzijas problēmu, atbilstot procesa prasībām.04Tintes žāvēšanas ātruma kontrolePievērsiet uzmanību tintes glabāšanas laikam. Kad tinte lēni žūst, var pievienot nelielu daudzumu žāvētāja, lai palielinātu žāvēšanas ātrumu.05Nodrošiniet tintes žāvēšanas vai sacietēšanas enerģiju Regulāra tintes cietināšanas ierīces tīrīšana un periodiska UV lampu nomaiņa ir galvenais, lai nodrošinātu pilnīgu UV tintes sacietēšanu. Regulāri pārbaudiet UV cietēšanas ierīces efektivitāti un stāvokli, izmantojot instrumentus vai testa papīru, un pielāgojiet tintes slāņa biezumu un drukāšanas ātrumu atbilstoši šiem datiem, lai sasniegtu vislabākos drukāšanas rezultātus.06 Kontrolējiet drukāšanas ātrumu daudzkrāsu drukāšanai un pārliecinieties, ka tintes slānis ir pilnībā izžuvis. Daudzkrāsu drukātajām etiķetēm nav ieteicama liela ātruma drukāšana. Ieteicams kontrolēt drukas ātrumu 30–50 m/min robežās, lai nodrošinātu tintes slāņa pilnīgu izžūšanu un samazinātu atkritumu daudzumu. Statiskās elektrības likvidēšana Statiskā elektrība ir viens no galvenajiem faktoriem, kas izraisa kvalitātes problēmas, drukājot uz plēves pašlīmējošiem materiāliem. Drukājot plēves pašlīmējošos materiālus, ir nepieciešams novērst statisko elektrību un to kontrolēt. Statikas likvidēšanai poligrāfijas uzņēmumiem ir izvirzītas divas prasības: viena ir vides aizsardzība, bet otra ir attiecīgu statiskās slodzes likvidēšanas ierīču pievienošana iekārtām.01Temperatūras un mitruma kontroleZema temperatūra un sausums ir galvenie statiskās strāvas cēloņi. Kad drukas darbnīcas temperatūra ir aptuveni 22 grādi un relatīvais mitrums pārsniedz 50%, plēves pašlīmējošo materiālu virsmas statiskā elektrība pazudīs vai samazināsies līdz minimumam. Tāpēc ražošanas cehā ir jākontrolē temperatūra un mitrums. Darbnīcai jābūt aprīkotai ar pastāvīgas temperatūras un mitruma ierīcēm. Uzņēmumi bez šādiem nosacījumiem var apsvērt iespēju izolēt drukas iekārtas, piemēram, izveidot nelielu stikla telpu, lai radītu ideālu drukas vidi. Pašlaik daži mazi un vidēji{30}}uzlīmju drukāšanas uzņēmumi Ķīnas ziemeļos parasti izmanto šo metodi, lai kontrolētu statisko elektrību ar labiem rezultātiem.02Statiskās elektrības noņemšanas ierīču uzstādīšanaIr divi izplatīti statiskās elektrības noņemšanas ierīču veidi. Pirmais veids ir elektrisks, kas izmanto lielu skaitu elektriskajā laukā radīto jonu, lai absorbētu, neitralizētu un likvidētu brīvos elektronus uz plēves virsmas, lai noņemtu statisko elektrību. Otrs veids ir izlādes veids, kas var darboties bez strāvas, kā parādīts 1. attēlā. Kad plēve iet cauri metāla stieplei (ko sauc arī par anti-statisko virvi), liekie elektroni uz plēves virsmas caur metāla stiepli tiek izvadīti zemē. Tā kā metāla stieples potenciāls ir mazāks par brīvo elektronu potenciālu uz plēves virsmas, cauri metāla stieples izlādei var novērst statisko elektrību uz plēves.
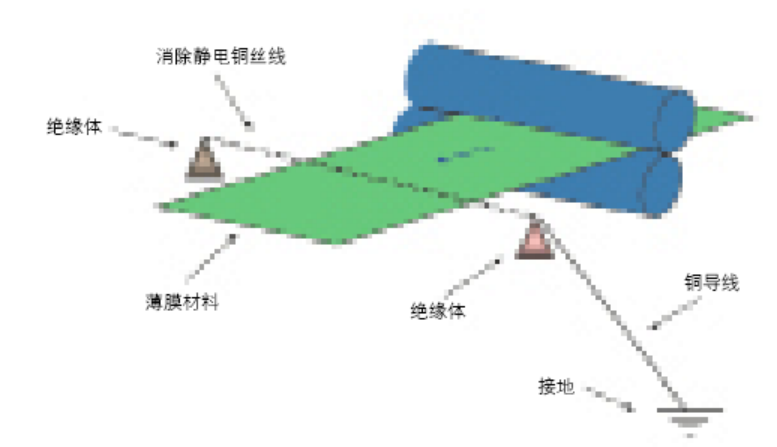
1. attēls Izlādes-tipa statiskā likvidatora shematiskā diagramma Statiskie likvidētāji ir ļoti praktiskas ierīces, ko izmanto plānslāņa pašlīmējošo materiālu drukāšanas procesā. Pēc vajadzības tos var novietot vairākās drukas iekārtas pozīcijās. Kā parādīts 2. attēlā, statiskie likvidatori ir uzstādīti pirms un pēc presēšanas-griešanas stacijas. Uzstādot statiskos atdalītājus uz iespiedmašīnas, jāņem vērā šādi jautājumi: Iekārtai jābūt iezemētai, jo zemējums ļauj zemē novadīt statisko elektrību; arī pašam statiskajam noņēmējam ir jābūt iezemētam, un tas ir jāiezemē atsevišķi, lai panāktu labāku statiskās izvadīšanas efektu; tā kā statiskā elektrība tiek ģenerēta nepārtraukti, ja apstākļi to atļauj, vislabākā rezultāta sasniegšanai visās iespiedmašīnas darbstacijās, tai skaitā papīra padeves stacijā, katrā iespied un apstrādes stacijā un papīra savākšanas stacijā, jāuzstāda statiskās elektrības likvidatori; statiskās likvidēšanas efektivitāte regulāri jāpārbauda, lai nodrošinātu statiskā likvidatora uzticamību.
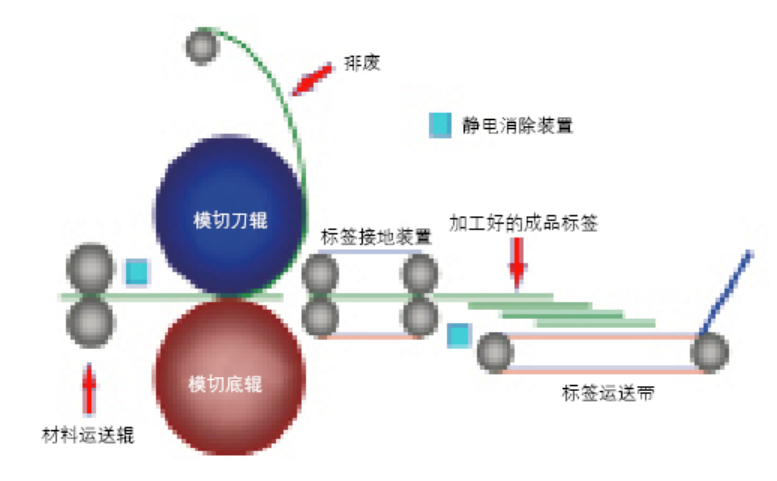
2. attēls Griešanas un atkritumu iznīcināšanas vienības ar uzstādītām elektrostatiskām apstrādes ierīcēm. Piesardzības pasākumi drukāšanai uz plēves līmes materiāliem01Pareizi kontrolējiet drukāšanas spriegumu Papīra-padeves drukāšanas iekārtām ir viegli kontrolēt papīra{4}}padeves spriegojumu. Piemēram, Japānas Lindetec B-100 uzlīmju drukas iekārta un 300-tipa cilindru{11}}uz{13}}cilindru uzlīmju drukas iekārta. Šāda veida aprīkojums ir nemainīga{15}}spriegojuma drukas iekārtas ar stabilu spriegojumu, kas neietekmē drukas reģistrāciju. Tomēr nepārtrauktas papīra{19}}padeves rotācijas uzlīmju iespiedmašīnām, piemēram, fleksoiekārtām un satelītu uzlīmju iespiedmašīnām, ir stingri jākontrolē un jāpielāgo drukas spriegums, pretējā gadījumā var rasties nepareiza reģistrācija. Iespiedmašīnas spriegojuma kontrole ietver gan papīra-padeves, gan pārtīšanas spriedzes kontroli. Tie ir jāpielāgo atbilstoši dažādiem materiālu veidiem un platumiem, lai nodrošinātu normālu drukāšanu.(1) Papīrs-Padeves spriegojuma kontrolePareizs papīrs-padeves spriegums nodrošina precīzu plēves līmes materiālu reģistrāciju un novērš materiāla deformāciju drukāšanas laikā, kas nozīmē, ka materiāla malas nesasveras. Ja drukāšanas laikā materiāla malas paceļas, tas norāda, ka attīšanas spriegums ir pārāk vaļīgs vai konuss ir iestatīts nepareizi. Materiāls ir jāpārtin un jāizdrukā. Ja pārtīšanas aprīkojums nav pieejams, pagaidu risinājums ir uzstādīt skavu uz attīšanas vārpstas, lai novērstu materiāla malu pacelšanos. Tomēr šajā gadījumā joprojām var rasties reģistrācijas problēmas.(2) Pārtīšanas spriegojuma kontrole Pārtīšanas spriegums ir saistīts arī ar drukāšanas reģistrāciju un nosaka pārtīto malu kārtīgumu. Ja pārtīšanas spriegums ir pārāk zems, tas ietekmē reģistrāciju un rada nevienmērīgas attīšanas malas, kas var radīt problēmas turpmākajos procesos. Pārmērīgs pārtīšanas spriegums var izraisīt līmes noplūdi uz materiāla malām, etiķetes pārvietošanos vai starplikas lūzumu pēc drukāšanas, kas ietekmē drukāšanas efektivitāti. Tāpēc atbilstošs pārtīšanas spriegojums ir ļoti svarīgs, un optimālā spriegojuma vērtība parasti ir jānosaka eksperimentējot. Nepārtrauktas papīra{41}}padeves uzlīmju mašīnām gan papīra padeves, gan pārtīšanas spriegojums ir labi jākontrolē. Pēc kvalificētas drukas iegūšanas ar dažādiem materiāliem un platumiem šie dati ir nekavējoties jāapkopo un jāreģistrē, lai uzlabotu efektivitāti un nodrošinātu kvalitāti. Parasti attīšanas spriegumam jābūt vienādam vai lielākam par attīšanas spriegumu, bet ne vairāk kā divreiz lielākam par attīšanas spriegumu.02Laminēšanas vietā izmantojiet lakošanuKatram plēves materiāla veidam ir unikālas fizikālās un ķīmiskās īpašības; daži nav piemēroti laminēšanai. Laminēšana pēc drukāšanas var sabojāt materiāla īpašības. PE materiāliem ir mīksta virsma, piemērota objektiem ar lielu izliekuma rādiusu vai sfēriskām virsmām. Parasti izmantotie laminēšanas materiāli ir stingras BOPP plēves, un, tiklīdz laminētā etiķete apvieno PE un BOPP, tās īpašības tiek mainītas, padarot to nepiemērotu izliektām vai sfēriskām virsmām. Abu materiālu kombinācija var izraisīt arī spriegojuma neatbilstību, izraisot etiķetes deformāciju un tādas problēmas kā malas pacelšanās vai atdalīšanās lietošanas laikā. Tāpēc liela laukuma etiķetēm un etiķetēm, kas tiek uzklātas uz izliektām virsmām, laminēšanas vietā ieteicams izmantot UV lakošanu. Lakošana ne tikai aizsargā tintes slāni, bet arī palielina materiāla veiktspēju optimālai uzklāšanai.
03
Krāsu pustoņu uzlīmju drukāšanai ieteicams izmantot 150 lpi, bet 175 lpi nav ieteicams.
Etiķetes galu galā piesaista patērētāju uzmanību, izmantojot plauktu pievilcību. Drukātiem materiāliem, jo augstāka ir pustoņu ekrāna frekvence, jo skaidrāki ir attēli un teksts, bet tintes pārklājums ir mazāks, kā rezultātā krāsas ir gaišākas; jo zemāka ir pustoņu ekrāna frekvence, jo vairāk tiek izmantota tinte, nodrošinot labāku vizuālo efektu, taču attēli un teksts šķiet raupjāki.
Pustoņu ekrāna frekvence ir tieši saistīta arī ar drukas kvalitāti, drukas atkritumu daudzumu, drukas iekārtu precizitāti un drukas materiāliem. Lai nodrošinātu augstāku ekrāna biežumu, ir nepieciešami vienmērīgāki materiāli un augstas{1}precizitātes aprīkojums, lai atbilstu kvalitātes prasībām; ar zemāku ekrāna frekvenci ir daudz mierīgāki apstākļi. Tāpēc labākā izvēle filmu etiķetēm ir 150 lpi krāsu pustoņi. Tas ne tikai atbilst vizuālās pievilcības un plauktu ietekmes prasībām, bet arī nodrošina drukas kvalitāti, kontrolē patēriņu saprātīgā diapazonā un nodrošina visaptverošu līdzsvaru.