


Kā novērst gaisa burbuļus nevainojami{0}}saistītos produktos? Veterāna perfekta iesiešanas eksperta visaptverošs pieredzes apkopojums!
Nepārtraukti attīstoties drukas tehnoloģijai, bezvadu iesiešana ieņem nozīmīgu vietu mācību grāmatās, mācību līdzekļos un grāmatu iesiešanā, pateicoties tās augstajai iesiešanas efektivitātei un zemajām izmaksām. Tomēr jautājums par dobajām muguriņām iesietos{1}}grāmatu izstrādājumos jau ilgu laiku ir satraucis dažādus poligrāfijas uzņēmumus. Šī problēma ne tikai samazina grāmatas izturību un kalpošanas laiku, bet arī nopietni ietekmē tās izskata kvalitāti, izraisot klientu sūdzības un atgriešanos, radot uzņēmumam ekonomiskus zaudējumus.
Ar daudzu gadu pieredzi skavu savienošanas līniju darbībā es nepārtraukti izpētu un padziļināti analizēju visu skavu iesiešanas procesu. Es izpētīšu kavitācijas cēloņus no vairākām perspektīvām, ieskaitot aprīkojumu, procesus, materiālus un darbības, apvienojumā ar faktiskajiem ražošanas gadījumiem, un ierosināšu ieteikumus skavas procesa optimizēšanai. Mērķis ir sniegt praktiskus risinājumus poligrāfijas nozarei un uzlabot vispārējo pamatproduktu kvalitāti.
Kavitācijas formas līmes saistīšanas produktos
Tukšumi iesiešanas izstrādājumos galvenokārt parādās kā acīmredzami šūnveida{0}}veidi, piemēram, mazi caurumi vai burbuļi grāmatas augšpusē un apakšā, un, spēcīgi nospiežot, mugurkauls kļūst nelīdzens. Īpašas izpausmes ir šādas:
01/ Nevienmērīgs karstās kausējuma līmes sadalījums
Kā parādīts 1. attēlā, sacietējušajā līmes slānī var redzēt acīmredzamus burbuļu{1}}veidojumus vai dažos apgabalos vispār nav tukšu plankumu, ko pārklāj karstās kausēšanas līme. Burbuļi rada nepietiekamu savienojuma laukumu šajā zonā, savukārt dobās vietas pilnībā zaudē savienojuma spēku. Sadalot grāmatu no mugurkaula vidus, var redzēt, ka mugurkaula daļas vai nu nav pārklātas ar kausētu līmi, vai ir nedrošas, ar tukšumiem.
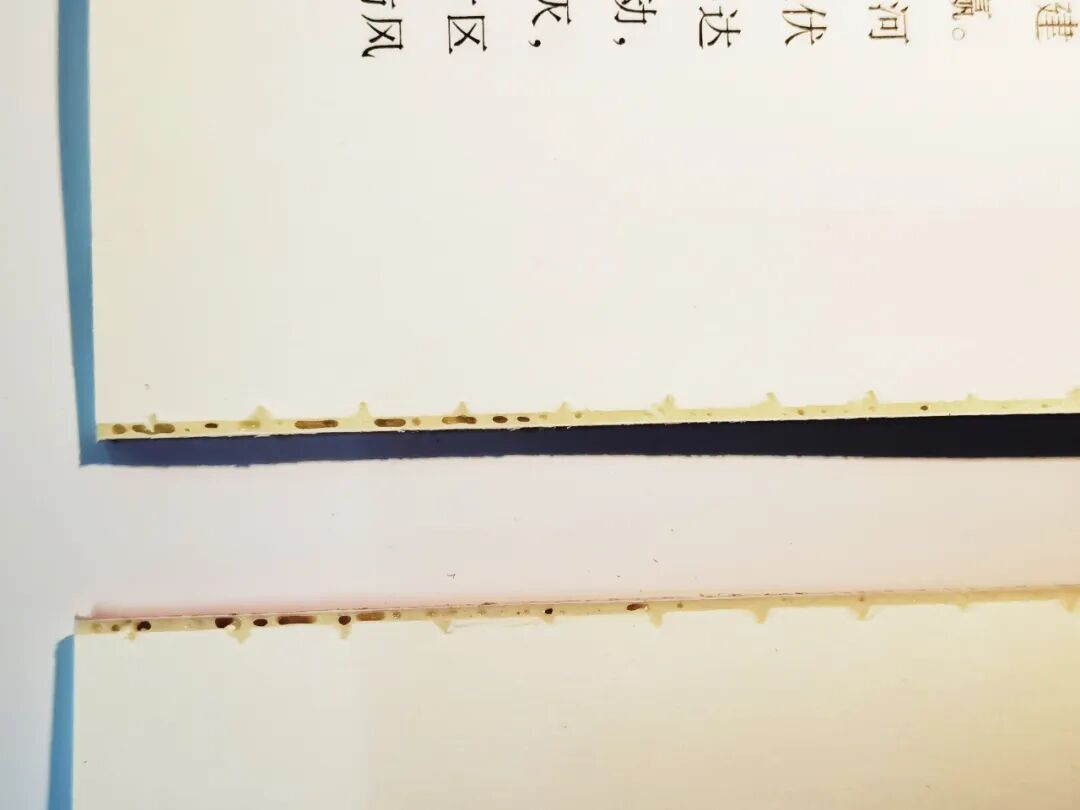 1. attēls. Līme dažos grāmatas mugurkaula apgabalos ir plāna, ar tukšumiem.
02/ Neatbilstošs līmes slāņa biezums
Šīs problēmas dēļ grāmatas mugurkaula virsma ir nelīdzena (viļņota), kas īpaši izpaužas kā neregulāri izciļņi, izciļņi vai ieplakas uz sacietējušā grāmatas mugurkaula, nevis gluda un viendabīga virsma (kā parādīts 2. attēlā). Var būt arī manāmas atšķirības līmes slāņa biezumā augšējā un apakšējā malā (kā parādīts 3. attēlā).
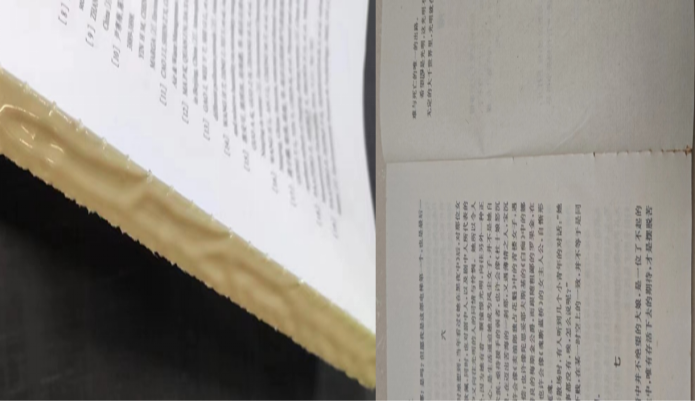
2. attēls Grāmatas mugurkaula nelīdzena virsma
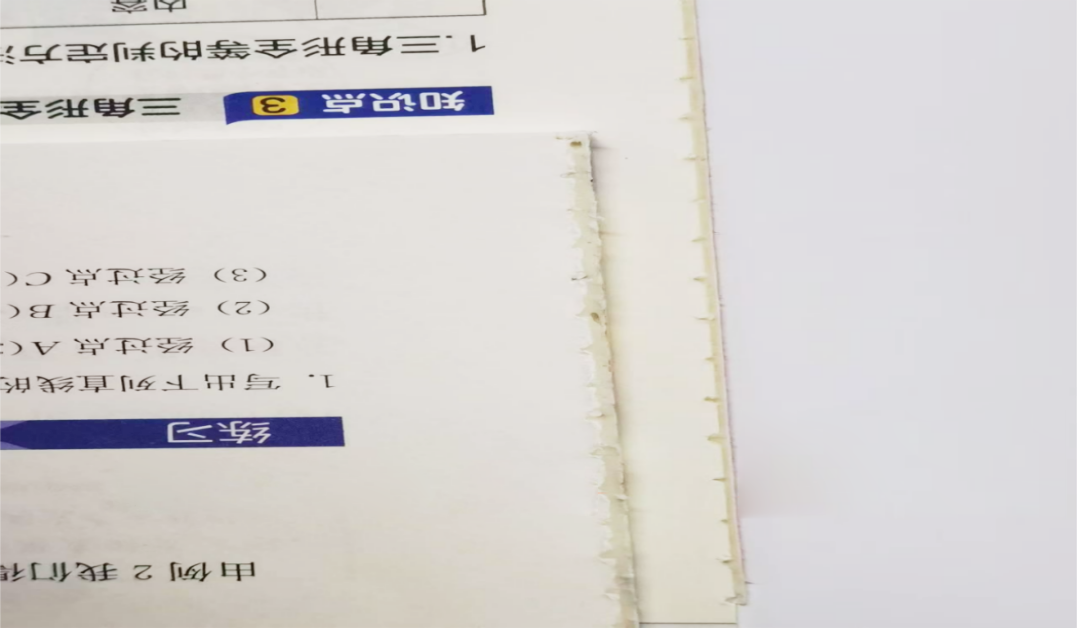 3. attēls. Līmes slāņa biezumā pie galvas un astes ir būtiska atšķirība.
Gaisa burbuļu ietekme uz līmēto izstrādājumu kvalitāti
01/ Produkta izskata ietekmēšana
Pirmkārt, tas izraisa grāmatas mugurkaula nelīdzenumu vai lokāli iegrimšanu, ietekmējot mugurkaula plakanumu un kopējo estētiku. Otrkārt, gaisa burbuļi pie galvas un astes ietekmē klientu vai lasītāju lasīšanas pieredzi.
02/ Spēcīgi gaisa burbuļi ietekmē stingrību
Spēcīgi gaisa burbuļi veido dobus līmes laukumus, padarot lapas viegli atdalāmas, samazinot stingrību, nesekmīgi stiepes testos un nopietnos gadījumos izraisot grāmatas mugurkaula lūzumu, vaļīgas lapas un citas nopietnas kvalitātes problēmas.
03/ Noved pie atgriešanas un klientu sūdzībām
Gaisa burbuļi, kas lielāki par 1 mm pie galvas un astes, var izraisīt klientu atgriešanos vai sūdzības un pat sodus, kas ietekmē uzņēmuma reputāciju. Īpaši smagu gaisa burbuļu gadījumā preces kvalitātes uz vietas pārbaudēs var tikt atzītas par nekvalificētām, radot nopietnu kaitējumu uzņēmuma uzticamībai.
Līmētos izstrādājumos gaisa burbuļu veidošanās cēloņu analīze
01/ Nepareiza līmes uzklāšanas mehānisma regulēšana
(1) Nepareiza līmes temperatūras kontrole: pārāk augsta vai pārāk zema līmes temperatūra tieši ietekmē karstās kausēšanas līmes plūstamību un adhezivitāti, izraisot nevienmērīgu uzklāšanu un ietekmējot grāmatu bloku līmes kvalitāti. Izdrukāto lokšņu skaita atšķirības ietekmē arī karstās kausēšanas līmes atdzišanas un sacietēšanas laiku, tāpēc ir nepieciešams pielāgot līmes temperatūru atbilstoši sezonālām un vides temperatūras izmaiņām.
(2) Nepiemērots līmes veltņa novietojums augstumā: ja līmes veltnis ir pārāk augsts vai pārāk zems, karstā kausējuma līme tiek sadalīta nevienmērīgi, kā rezultātā veidojas doba līme un tiek ietekmēta grāmatas saķeres stiprība.
(3) Nepiemērots karstās kausēšanas līmes biezums un viskozitāte: līmes slāņa biezums ir jāpielāgo atbilstoši grāmatas biezumam, parasti tas tiek kontrolēts diapazonā no 1,0 ± 0,2 mm (pielāgots atbilstoši grāmatas bloka biezumam, kā parādīts 4. attēlā, kur līmes slānis ir pārāk plāns). Nepareiza karstās kausēšanas līmes viskozitāte ietekmē arī līmes uzklāšanas viendabīgumu un savienojuma stiprību.
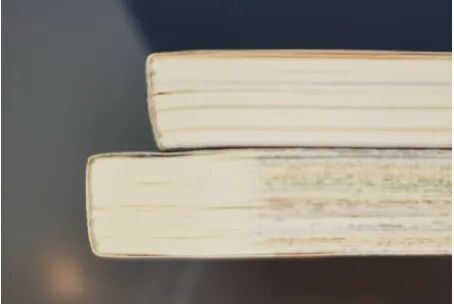
4. attēls Līmes slānis ir pārāk plāns
(4) Ja līmēšanas rullītis nav pareizi novietots, vietās uz grāmatas mugurkaula nebūs līmes (kā parādīts 5. attēlā).
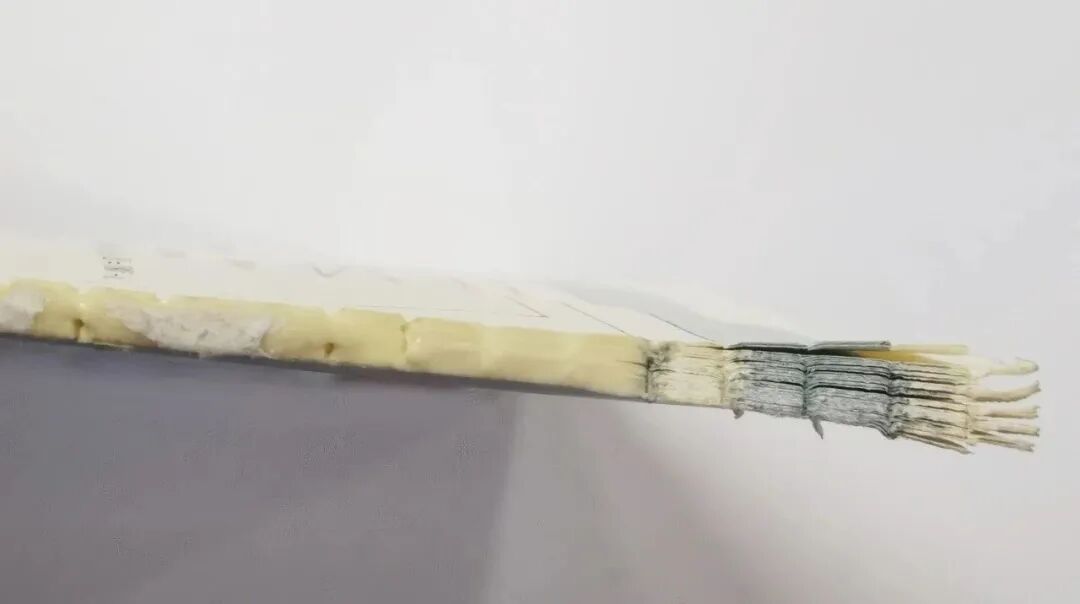 5. attēls. Pozīcija, kur līme tiek uzklāta uz veltņa, ir neprecīza, un pēdā nav līmes.
02/ Nepareiza aizmugurējā frēznaža regulēšana
(1) Aizmugurējā frēznaža griešanas mala ir stipri nolietota. Ja grāmatas mugurkaula virsma pēc frēzēšanas nav pareizi nofrēzēta, nelīdzena vai tajā ir frēzēti fragmenti, tas ietekmēs līmes uzklāšanas kvalitāti (kā parādīts 6. attēlā).
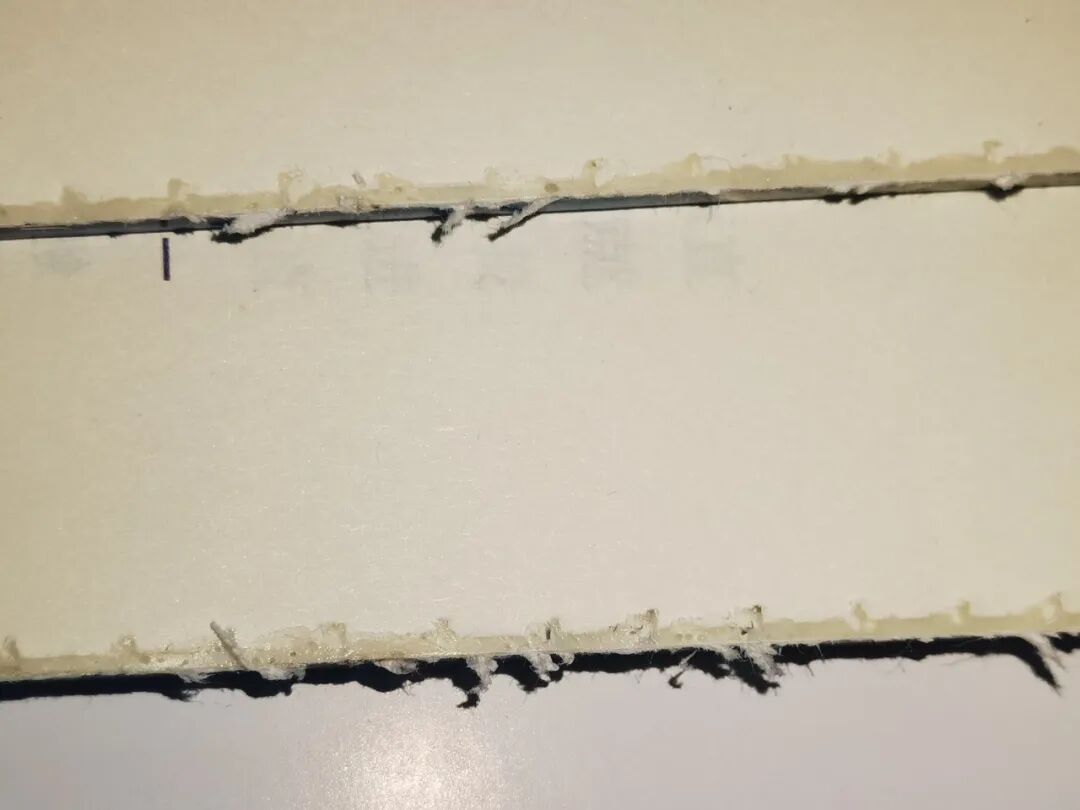 6. attēls. Grāmatas mugurkaula virsma nav pilnībā nofrēzēta
(2) Ja atstarpe starp aizmugurējo frēzi un spiediena plāksni ir pārāk liela, grāmatas serdes mala var pacelties, izraisot nevienmērīgu frēzēšanas pamatni.
(3) Nepareiza vertikālā attāluma regulēšana no aizmugures frēzes horizontālās plaknes līdz klipša malai: ja attālums ir pārāk liels un skavas atklātajai daļai nav pietiekami daudz nospriegojuma, tas izraisīs atslābumu starp papīriem, palielinās karstās kausēšanas līmes iespiešanās dziļums un palielinās mugurkaula biezums, kā rezultātā biezums ir lielāks par izgriezumu, kā rezultātā rodas arī tādas problēmas kā saraušanās, grumbas un grumbas. apgrūtina gatavās produkcijas griešanu; Ja attālums ir pārāk mazs, tas ietekmēs karstās kausēšanas līmes iespiešanās dziļumu un saķeres spēku.
03/ Neadekvāta atbalsta veidošanas mehānisma regulēšana
(1) Nepareizs balsta veidošanas mehānisma augstums vai līdzsvars: ja uz grāmatas mugurkaula parādās visi burbuļi, ir jāpielāgo atbalsta veidošanas mehānisma augstums; Ja zemes augšdaļā vai apakšā parādās burbuļi, izmantojiet līmeni, lai pielāgotu atbalsta līdzsvaru.
(2) Atbalsta un āmura mehānisma grāmatas saspiešanas darbības laiks nesakrīt: "Vispirms spiediet uz augšu, tad saspiediet vēlāk", "Vispirms paceliet domkratu." Ja laiks nesakrīt, var rasties arī burbuļi. Šādos gadījumos ir jāpielāgo atbalsta un āmura mehānisma grāmatas iespīlēšanas darbības laiks.
04/ Nepareiza papīra izvēle un locīšana
(1) Viegls papīrs: viegls papīrs ir mīkstāks par parasto ofseta papīru. Ja lapas nav pilnībā saplacinātas, var veidoties gaisa kabatas, kas var viegli izraisīt dobumu grāmatas aizmugurē.
(2) Būtiskas atšķirības vāka un pamatpapīra daudzumā: vāka papīram ir jābūt virs 200 g/m2, bet pamatpapīram – mazākam par 65 g/m2, izraisot vāka vilkšanu uz teksta pēc formēšanas un izraisot aizmugures dobuma veidošanos.
(3) Nepareiza locīšana un sakraušana: nepareiza lapu locīšana vai sakraušana var izraisīt locījumus vai nelīdzenas virsmas (īpaši krokotus muguriņas), izraisot karstās kausēšanas līmes nevienmērīgu pielipšanu, kā rezultātā mugurkaulā var rasties dobumi.
05/ Nepareiza slota regulēšana
(1) Ja spraugu atstatums un dziļums neatbilst standarta prasībām, līme grāmatas aizmugurē var nebūt pareizi aizpildīta, kā rezultātā veidojas tukšas vietas.
(2) Smags rievu naža nodilums, nevienmērīgs rievu dziļums grāmatas aizmugurē un grūti uzpildāma karstā kausējuma līme, kas ietekmē līmes uzklāšanas kvalitāti (kā parādīts 7. attēlā).
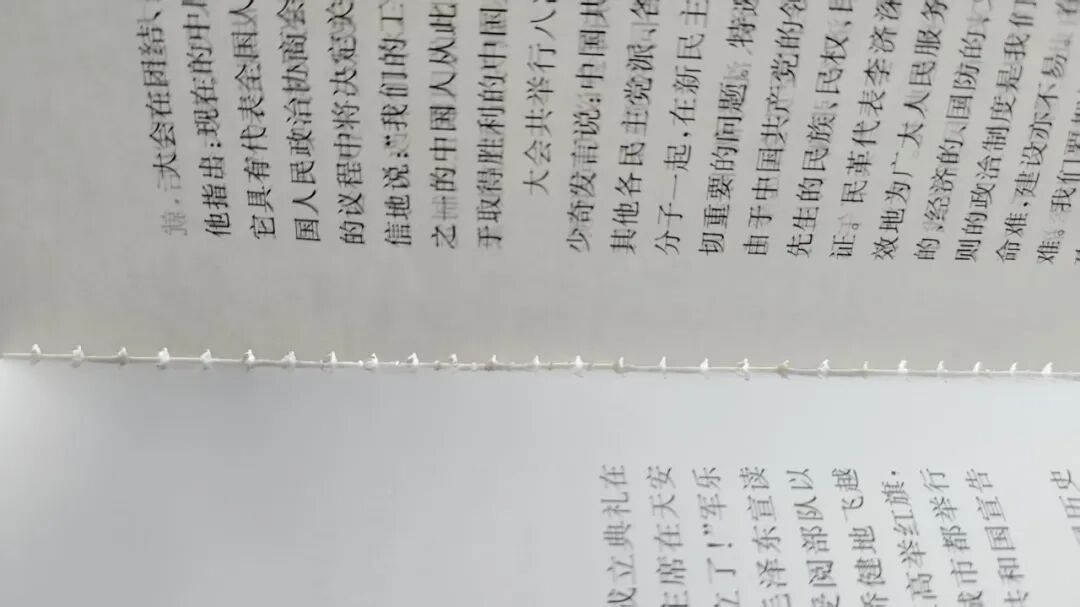 7. attēls. Asmeņi ir stipri nodiluši, ar nevienmērīgu spraugu dziļumu grāmatas aizmugurē
(3) Ja leņķis starp spraugas nazi un grāmatas aizmuguri ir nepareizs, papīra lūžņi un papīra šķiedras var bloķēt spraugas atveri pēc spraugas izgriešanas, neļaujot karstai kausētai līmei iekļūt spraugā, kā rezultātā aizmugurē ir nepietiekama un nevienmērīga līme un uz mugurkaula veidojas burbuļi.
06/ Nekonsekventa saspiešanas spēka regulēšana grāmatu klipiem
Ja katra klipša iespīlēšanas spēks uz iesiešanas iekārtas ir nevienmērīgs, grāmatas serdi klipā ar pārāk zemu spiedienu var izvilkt frēzēšanas plāksne caur frēzēšanas pamatnes staciju, izraisot frēzēšanu atpakaļ nevienmērīgi (saliekot). Pēc izlaišanas caur spraugām grāmatas serdes un mugurkaula priekšējo un aizmugurējo spraugu dziļums kļūst nevienmērīgs, kā rezultātā rodas nevienmērīgs atbalsts un atbalsta spēks, kas noved pie dobiem muguriņiem.
07/ Nepareiza karstās kausēšanas līmes izmantošana
(1) Nav izvēlēts pareizais karstās kausēšanas līmes modelis, pamatojoties uz papīra veidu: jāizmanto dažādi papīra veidi, piemēram, krītpapīrs, kam ir jābūt atbilstoša veida papīram. Nejauciet dažādu modeļu karstās kausēšanas līmi (mainot līmi, līmes pods ir rūpīgi jāiztīra), pretējā gadījumā līme uz grāmatas aizmugures būs nevienmērīga, radot burbuļus.
(2) Mašīnas ātrums nesakrīt ar karstās kausēšanas līmi: ātrgaitas līmes sacietēšanas laiks ir 3–5 sekundes, atvēršanas laiks ir 5–7 sekundes; Līme ar zemu ātrumu- sacietē 8–13 sekundes un atveras 9–15 sekundes. Nepareiza karstās kausēšanas līmes izvēle, kā arī pārāk ātrs vai pārāk lēns sacietēšanas un atvēršanas laiks arī var ietekmēt līmes uzklāšanas kvalitāti un radīt burbuļus.
(3) Nestabila karstās kausējuma līmes kvalitāte: dažas karstās kausēšanas līmes ir sliktas kvalitātes un satur daudz piemaisījumu, kas var izraisīt piemaisījumu pielipšanu pie līmes trauka sildīšanas stieņa vai aizsprostot gumijas cauruli vai gumijas riteni, izraisot nevienmērīgu līmes uzklāšanu un kavitācijas veidošanos.
Kavitācijas risinājumi līmējošos saistīšanas produktos
01/ Līmes uzklāšanas mehānismu standartu optimizācija un regulēšana
(1) Pielāgojiet līmes temperatūru: pielāgojiet līmes temperatūru atbilstoši apkārtējās vides temperatūrai, lai nodrošinātu, ka temperatūras starpība tiek kontrolēta ±5 grādu diapazonā. Piemēram, vasarā līmes temperatūru var iestatīt uz 160 grādiem, bet ziemā to var paaugstināt līdz 170 grādiem.
(2) Noregulējiet gumijas riteņa augstumu: pārbaudiet un noregulējiet gumijas veltņa un izlīdzināšanas veltņa augstumu, lai nodrošinātu, ka spiediens uz gumijas riteni ir vienmērīgs un atbilstošs, izvairoties no pārmērīga vai zema spiediena.
Ieteicams 1. gruntēšanas traukam: nav . 1 gumijas riteņu atstatuma ar grāmatas serdi 0,50–0,80 mm; Nav . 2 gumijas riteņu atstatuma ar grāmatas serdi 0,80–1,00 mm; vienmērīgs gumijas riteņu attālums ar grāmatas serdi 0,85–0,90 mm.
Ieteicams 2. pamatnes gumijas podam: . 1 gumijas riteņu atstatums ir 0,80–1,00 mm; Attālums starp gumijas riteņiem nav . 2 1,80–2,00 mm; vienmērīgs gumijas riteņu attālums ir aptuveni 2,00 mm.
(3) Optimize the thickness and viscosity of the hot melt adhesive: adjust the adhesive thickness according to the thickness of the book, select a stable quality of the adhesive, and adjust the glue roller breaking point. Book thickness, adhesive layer thickness, and explanation references are as follows: Book thickness < 10mm, recommended adhesive layer thickness 0.6~1.0mm; thin books should avoid spine hardening caused by excessive adhesive thickness; book thickness 10~30mm, recommended adhesive thickness 1.0~1.5mm; medium thickness books should balance hot melt adhesive penetration and strength; book thickness >30 mm, ieteicamais līmes slāņa biezums 1,5–2,0 mm. Biezām grāmatām palieliniet līmes daudzumu, lai aizpildītu spraugas, kā arī izmantojiet spraugu vilkšanas tehnoloģiju (rievas dziļums ir lielāks par 1,5 mm vai vienāds ar to).
02/ Aizmugures frēzēšanas procesa pilnveidošana
(1) Regulāri pārbaudiet aizmugurējo frēzēšanas malu: pārbaudes standarts ir tāds, ka griešanas malā nav ārēju defektu un pasivācijas, un frēzēšanas efekts (aizmugures līdzenums, raupjums) un procesa parametri (dziļuma konsistence) ir vispusīgi pārbaudīti. Ja nepieciešams, ir jāveic asināšana vai nomaiņa (kā parādīts 8. attēlā).
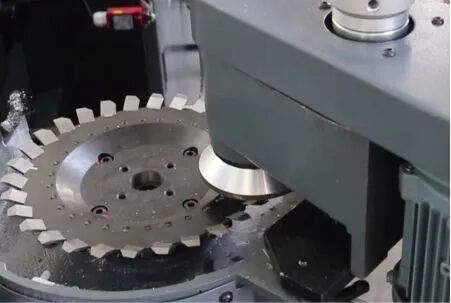
8. attēls Regulāri pārbaudiet grāmatas mugurkaula frēzēšanas asmeni
(2) Noregulējiet atstarpi starp frēzēšanas asmeni un spiediena plāksni: Noregulējiet atstarpi starp priekšējiem un aizmugurējiem griezēja diskiem un frēzēšanas asmeni līdz 0,1–0,3 mm (mērot ar sensoru), kas nepārsniedz 0,3 mm, lai nodrošinātu, ka grāmatas mugurkauls pēc frēzēšanas ir gluds (kā parādīts 9. attēlā).
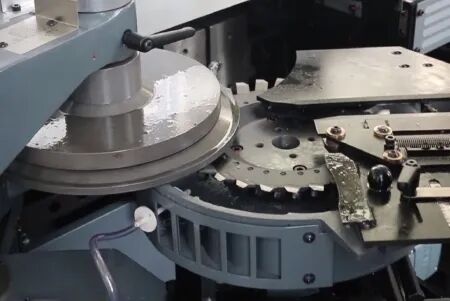
9. attēls. Atstarpes regulēšana starp frēzēšanas aizmugures nazi un presēšanas plāksni
(3) Vertikālā attāluma koriģēšana no frēzēšanas aizmugures naža horizontālās virsmas līdz grāmatas skavas apakšējai malai: pareizi noregulējiet grāmatas skavas daļu, kas ir atklāta pie grāmatas bloka mugurkaula iesiešanas; parasti ieteicams 10 mm. Atklātā daļa pie iesiešanas=frēzēšanas apjoma + 10mm. Ja atklātā daļa pie stiprinājuma ir 13 mm, tad frēzēšanas apjoms ir 3 mm.
(4) Atgriešanas dziļums: kopējais papīra biezums ir 1,5–3,0 mm (80 g/m² papīrs ir aptuveni 2,0–2,5 mm biezs). Izmēģinājuma frēzēšanai izmantojiet atkritumu grāmatiņu bloku un pārbaudiet, vai frēzēšanas atpakaļdziļums ir vienmērīgs (attiecas uz dziļuma starpību, kas ir mazāka vai vienāda ar 0,1 mm).
03/ Grāmatu bloku veidošanas mehānisma pielāgošana
(1) Grāmatu bloku veidošanas mehānisma augstuma regulēšana: noregulējiet grāmatu bloka formēšanas mehānisma augstumu atbilstoši grāmatu bloka izvirzījuma apjomam. Kā piemēru ņemot Cambridge 12000 precīzo modeli, apturiet frēzēto grāmatu bloku nulles pozīcijā virs korpusa mašīnas. Šobrīd korpusa galds atrodas visaugstākajā punktā, un attālums no vadošās sliedes ieliktņa darba virsmas līdz korpusa galda zemspiediena plāksnei ir 138,5 mm, ar kļūdu 0,1 mm robežās. Šajā brīdī formēšanas mehānisma augstums tikai stingri atbalsta grāmatas mugurkaulu pēc līmes uzklāšanas.
(2) Formēšanas mehānisma līdzsvara pielāgošana: noregulējiet formēšanas mehānisma līdzsvaru atbilstoši gaisa burbuļiem grāmatas galvā un aizmugurē, lai nodrošinātu, ka grāmatas mugurkauls tiek veidots vienmērīgi ar kļūdu priekšpuses-līdz{2}}aizmugurei 0,1 mm (skatiet 10. att.).
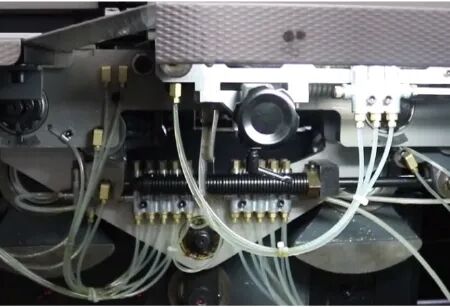 10. attēls Saistvielu formēšanas mehānisma līdzsvara regulēšana
04/ Papīra optimizācijas procesa pasākumi
(1) Optimizācijas pasākumi vieglam papīram: viegls papīrs pirms iesiešanas ir jāsablīvē un jāsavieno un jānovieto ilgāk par 8 stundām; izvēlēties piemērotu karstās kausēšanas līmi; atbilstoši noregulējiet perfektās iesiešanas iekārtas ātrumu, spiedienu un citus parametrus, lai nodrošinātu, ka karstās kausēšanas līme ir vienmērīgi sadalīta un pilnībā iekļūst.
(2) Grāmatu bloka līdzenuma kontrole: noregulējiet augšējās grāmatas platformas līmeni, lai nodrošinātu slīpētās aizmugures līdzenumu un rievas dziļumu, nodrošinot, ka grāmatu bloks ir kārtīgs, bez krokām vai krokošanās.
(3) Iepriekš sazināties ar izdevēju. Izstrādājot un izvēloties materiālus, mēģiniet neizmantot vāku un grāmatu bloku papīru ar lielu bāzes svara atšķirību. Ja nepieciešams projektēšanas laikā, mēģiniet pievienot ieliktņus vai starplapas, lai pārslēgtu spriedzi starp abiem.
05/ Vērtēšanas mehānisma pielāgošana
(1) Palieliniet iegriezuma dziļumu līdz aptuveni 1,2 mm un nodrošiniet, lai karstā kausējuma līme pilnībā iekļūst rievā.
(2) Kontrolējiet attālumu starp punktiem 5,0–7,0 mm.
(3) Regulāri pārbaudiet un laicīgi nomainiet frēzēšanas nazi un griezējfrēzēšanas atpakaļgriešanas bloku.
(4) Standarta prasības rievojumam: attālums starp rievām 5,0–7,0 mm; rievu dziļums 1,5±0,5mm.
06/ Grāmatas skavas saspiešanas spēka regulēšana
(1) Nosakiet sakarību starp grāmatas biezumu un iespīlēšanas spēku, izmantojot atsauces standartus, kā parādīts 1. tabulā.
1. tabula Grāmatas biezuma un saspiešanas spēka attiecības
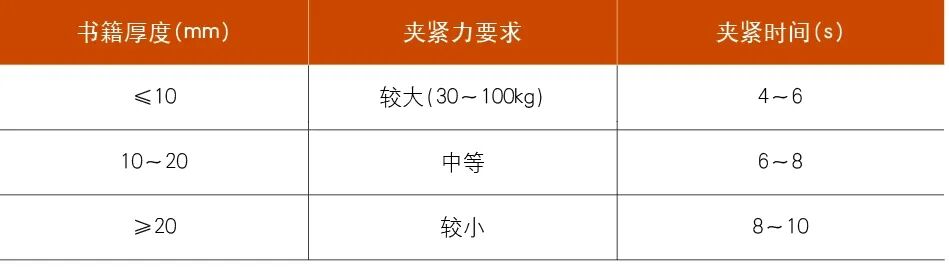
(2) Dažādas ierīces var noteikt grāmatas biezuma datus, izmantojot biezuma sensorus, un regulators automātiski pielāgo iespīlēšanas plākšņu pārvietojumu, lai precīzi kontrolētu iespīlēšanas spraugu. Piemēram, ja tiek konstatēts grāmatas biezums 15 mm, saspiešanas plāksne pārvietojas līdz atstarpei=15 mm plus līmes slāņa kompensācija (apmēram 0,5 mm). Alternatīvi, katras grāmatas skavas iespīlēšanas spēku var padarīt konsekventu, regulējot katras skavas vērpes atsperes spiedienu uz pamatmašīnu.
(3) Pēc iespīlēšanas, ja grāmatas bloka saraušanās ir mazāka par 2,5 mm vai vienāda ar to, tas tiek uzskatīts par kvalificētu. Nejauši pārbaudiet grāmatas mugurkaulu, vai tajā nav defektu, piemēram, grumbu, burbuļu, atklātas līmes vai līmes pārplūdes.
Lai atrisinātu tukšuma problēmu nevainojami{0}}saistītos produktos, ir jārisina vairāki aspekti, tostarp aprīkojums, process, materiāli un darbība. Izmantojot sistemātisku analīzi un optimizāciju, var efektīvi uzlabot nevainojamas -saistītās produktu kvalitātes stabilitāti. Šajā rakstā aprakstītie risinājumi ir pārbaudīti faktiskajā ražošanā, un tie ir paredzēti, lai sniegtu idejas kolēģiem problēmu risināšanā bezvadu perfektās iesiešanas procesā, un tie piedāvā atsauces vērtību perfektu iesiešanas iekārtu operatoriem un kvalitātes inženieriem.