


Kā atrisināt gaisa burbuļu problēmu līmējošos produktos? Visaptverošs kopsavilkums par līmes saistošā meistara pieredzi!
Nepārtraukti izstrādājot drukāšanas tehnoloģiju, bezvadu līmes saistīšana ieņem svarīgu pozīciju mācību grāmatās, mācību līdzekļos un grāmatu iesiešanā, pateicoties tās augstajai saistīšanās efektivitātei un zemām izmaksām. Tomēr gaisa burbuļu problēma, kas atrodas uz līmes saistīto produktu aizmugurē, vienmēr ir nomocījusi dažādus drukas uzņēmumus. Šis jautājums ne tikai samazina grāmatu stingrību un kalpošanas laiku, bet arī nopietni ietekmē grāmatu izskata kvalitāti, izraisot klientu sūdzības un atdevi, izraisot uzņēmuma ekonomiskos zaudējumus.
Autorei ir daudzu gadu pieredze līmēšanas savienojuma līniju darbībā. Nepārtraukta mācīšanās un - dziļuma analīzē visam līmēšanas savienošanas procesam autors izpētīs gaisa burbuļu cēloņus no vairākiem aspektiem, piemēram, aprīkojuma, procesu, materiāliem un darbību, apvienojumā ar faktiskajiem ražošanas gadījumiem un ierosina ieteikumus lipīgās saistīšanas procesa optimizēšanai. Mērķis ir sniegt praktiskus un iespējamus risinājumus drukāšanas nozarei un uzlabot līmes līmēšanas produktu vispārējo kvalitāti.
Gaisa burbuļu izpausme līmējošos produktos
Gaisa burbuļi līmējošos izstrādājumos galvenokārt parādās kā acīmredzami šūnveida veidoti mazi caurumi vai burbuļi grāmatas augšpusē un apakšā, un, ar spēku nospiežot grāmatas aizmuguri, ir nevienmērīguma sajūta. Konkrētās izpausmes ir šādas:
01/nevienmērīgs karstas kausējuma līmes sadalījums
Kā parādīts 1. attēlā, sacietētajā līmē, ir acīmredzami tukšumi, ko veido burbuļi, vai tukši plankumi dažās vietās, kuras pilnībā atklāj karstā kausējuma līme. Burbuļi rada nepietiekamu savienošanas laukumu šajā apgabalā, un dobā daļa pilnībā zaudē savu savienojošo spēku. Izgriežot grāmatu no aizmugures vidus, var redzēt, ka nav karstu kausēšanas līmes pārklājuma vai karstā kausējuma līme nav cieta dažos aizmugures apgabalos, un ir tukšumi.
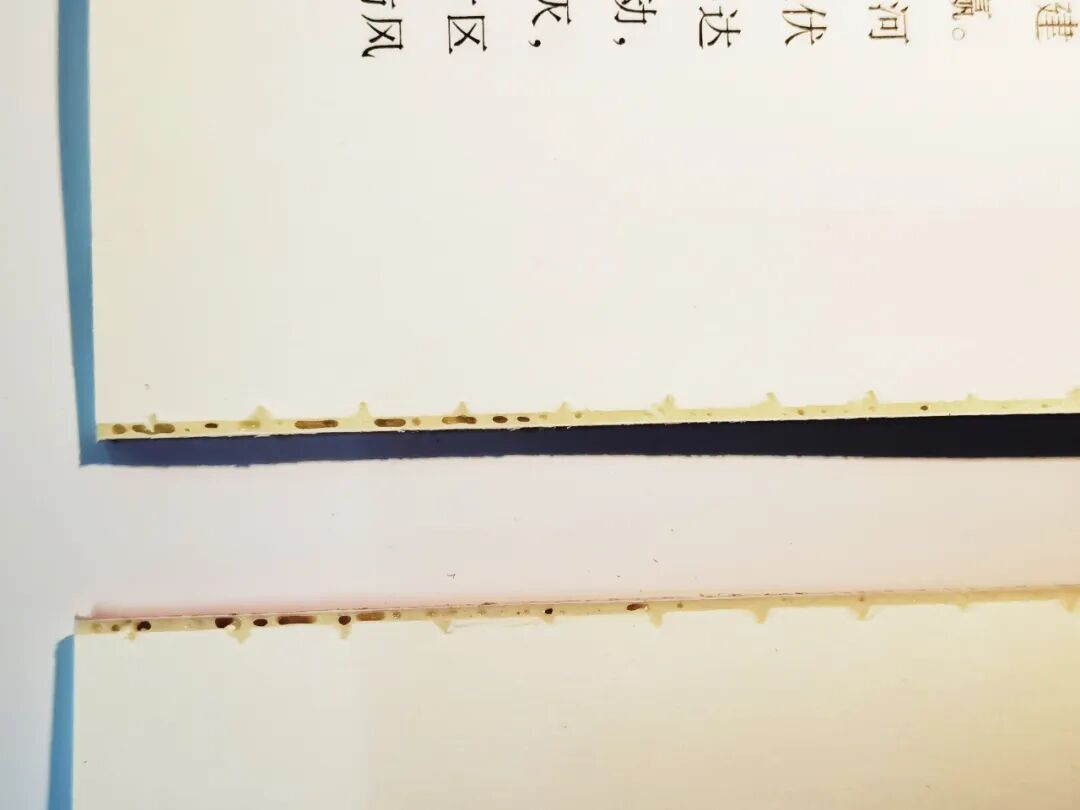 1. attēls: līme grāmatas aizmugurē ir plāna un tai ir tukšumi
02/nekonsekvents līmes slāņa biezums
Šis jautājums liek grāmatas virsmai būt nevienmērīgai (viļņainai), kas izpaužas kā neregulāri viļņi, izliekumi vai depresijas uz grāmatas sacietētās virsmas aizmugures, vairs nav gludā un vienveidīgā stāvoklī (kā parādīts 2. attēlā), un arī var būt būtiskas atšķirības līmēšanas slāņa biezumā uz augšdaļas un apakšdaļas (kā parādīts 3. attēlā).
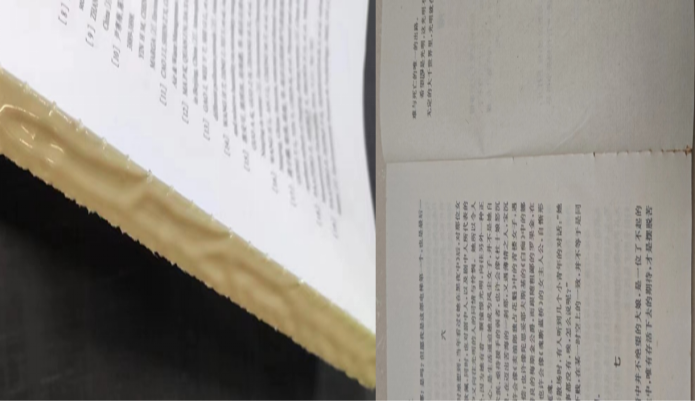
2. attēls: Grāmatas aizmugures virsma ir nevienmērīga un nevienmērīga
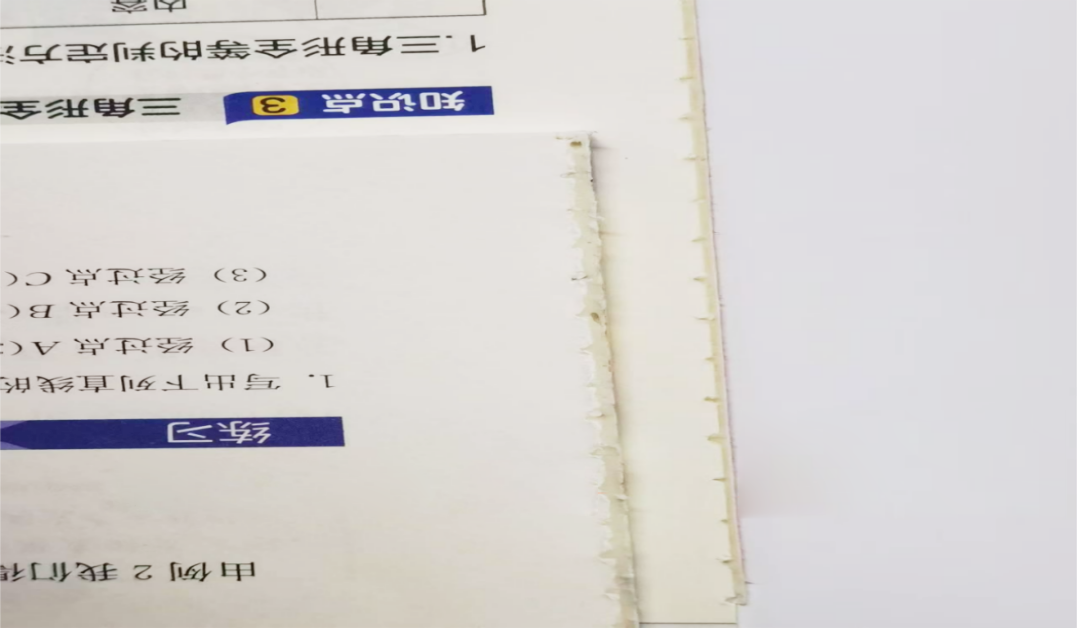 Līmes slāņa biezumā starp 3. attēla augšdaļu un apakšējo daļu ir ievērojama atšķirība
Gaisa burbuļu ietekme uz līmlīmi savienotu produktu kvalitāti
01/ietekmē produkta izskatu
Viens no tiem ir izraisīt grāmatas aizmugures vispārējo nevienmērīgumu vai daļēju depresiju, kas ietekmē grāmatas plakanumu un vispārējo skaistumu. Otrais ir gaisa burbuļi debesīs un pēdās, kas ietekmē klientu vai lasītāju lasīšanas sajūtas.
02/Smaga kavitācija ietekmē stingrību
Smagi gaisa burbuļi veido tukšu līmi, padarot lapas viegli nodalāmas, trūkst stingrības un neievērojot stiepes pārbaudes standartus. Smagos gadījumos tas var izraisīt nopietnus kvalitātes nelaimes gadījumus, piemēram, grāmatu muguras un vaļīgas lapas.
03/Atgriešanās un klientu sūdzību izraisīšana
Burbuļi, kas lielāki par 1 mm izmēri produkta augšdaļā un apakšā, var izraisīt klientu atgriešanu, sūdzības vai pat sodus, kas var ietekmēt uzņēmuma reputāciju. Ja gaisa burbuļi ir īpaši smagi, produkts tiks vērtēts kā nekvalificēts kvalitātes pārbaudē, kas nopietni ietekmēs uzņēmuma reputāciju.
Gaisa burbuļu cēloņu analīze līmes produktos
01/Nepareiza līmēšanas mehānisma pielāgošana
(1) Nepareiza līmes temperatūras kontrole: pārmērīga vai nepietiekama līmes temperatūra var tieši ietekmēt karstās kausējuma līmes plūstamību un viskozitāti, kā rezultātā rodas nevienmērīgs pārklājums un ietekmē grāmatas serdes pārklājuma kvalitāti. Drukāto loksņu skaita atšķirība var ietekmēt arī karstās kausēšanas līmes sacietēšanas un dzesēšanas laiku, tāpēc ir jāpielāgo līmes temperatūra atbilstoši sezonālām un vides temperatūras izmaiņām.
(2) Līmes riteņa neatbilstoša augstuma pozīcija: ja līmes ritenis ir pārāk augsts vai pārāk zems, tas izraisīs nevienmērīgu karstas kausējuma līmes sadalījumu, kā rezultātā tiks iegūta tukša līme un ietekmē grāmatas saistīšanas izturību.
(3) Neizpieāls karstā kausējuma līmes biezums un viskozitāte: Pārklājuma biezums jāpielāgo atbilstoši grāmatas biezumam, parasti kontrolē diapazonā no 1,0 ± 0,2 mm (noregulēts atbilstoši grāmatas kodola biezumam, kā parādīts 4. attēlā, kur lipīvs slāņa biezums ir pārāk plāns). Karstās kausēšanas līmes neatbilstošā viskozitāte var ietekmēt arī pārklājuma vienveidību un saķeri.
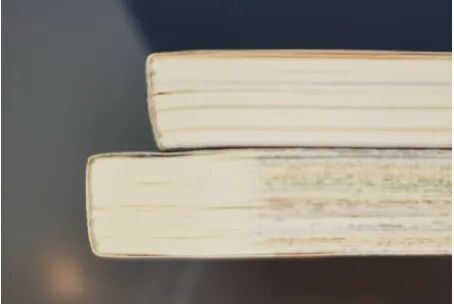
4. attēls: līmes slāņa biezums ir pārāk plāns
(4) Ja līmes ritenis sabojājas nepareizā stāvoklī, tas grāmatas aizmugurē izraisīs līmes trūkumu (kā parādīts 5. attēlā).
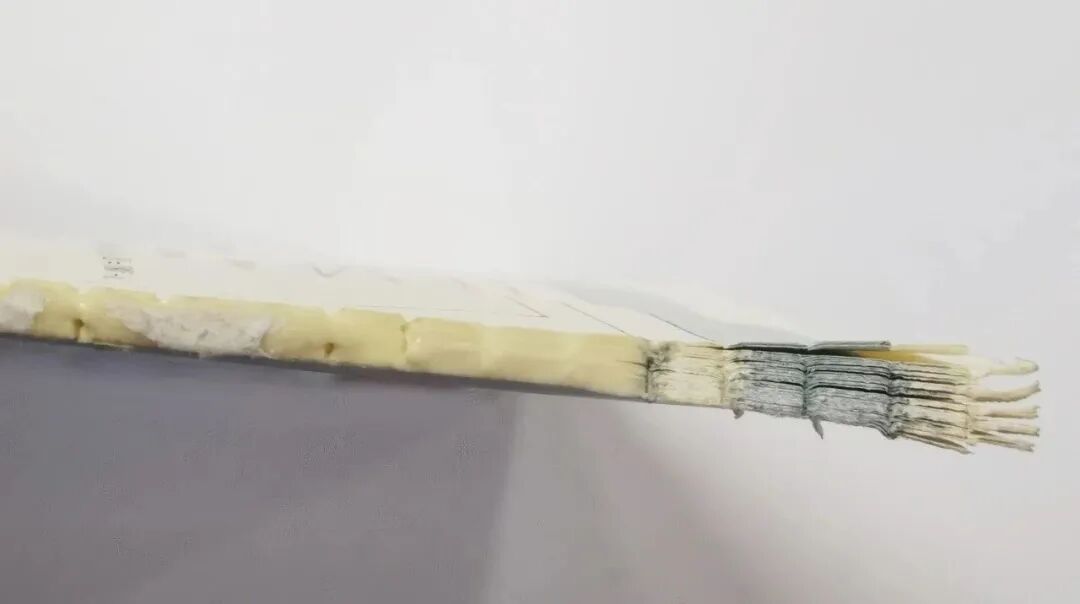 Salauztās gumijas novietojums uz gumijas riteņa 5. attēlā ir neprecīza, un pie pēdas nav līmes šķidruma
02/Nepareiza frēzēšanas griezēja pielāgošana
(1) Frēzēšanas muguras asmens ir smagi nēsāts, un, ja grāmatas virsma atpakaļ pēc frēzēšanas nav slīpēta tīra, nevienmērīga vai tai ir slīpēti fragmenti, tas ietekmēs līmes pārklājuma kvalitāti (kā parādīts 6. attēlā).
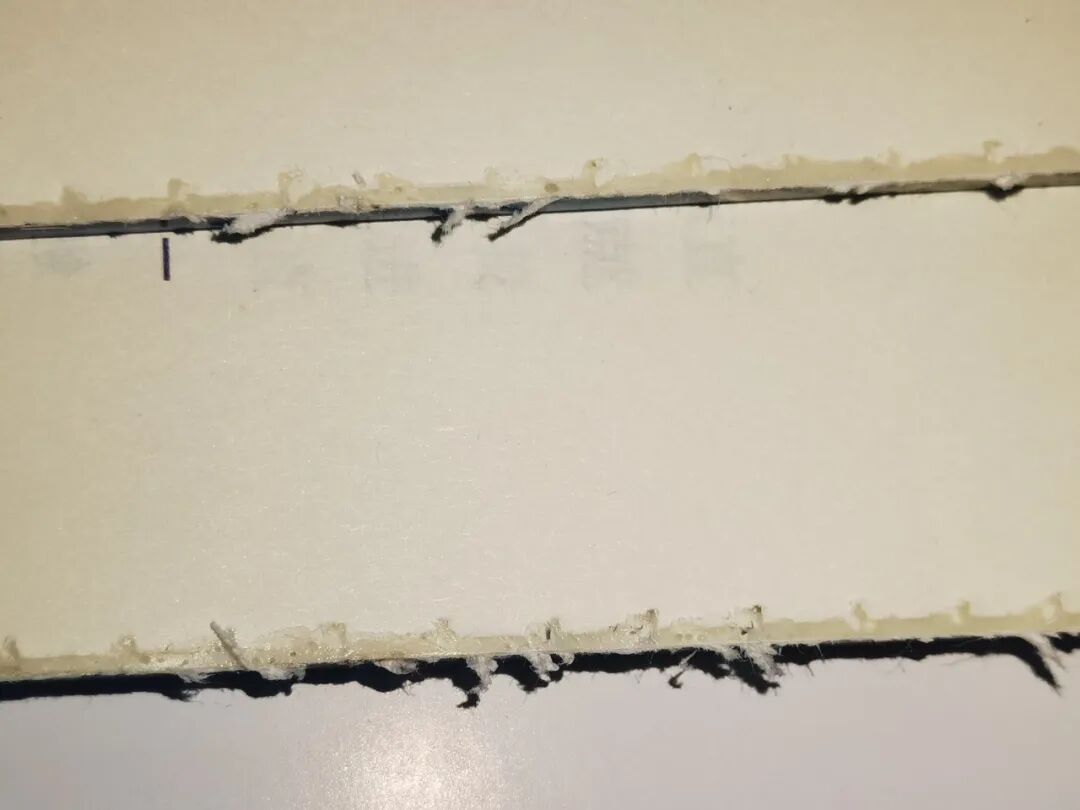 6. attēls: Grāmatas virsma nav slīpēta tīra
(2) Plaisa starp frēzēšanas aizmugurējo asmeni un spiediena plāksni ir pārāk liela, kas var izraisīt grāmatu bloka gala saritināšanos un izraisīt nevienmērīgu frēzēšanu atpakaļ.
(3) Nepareiza vertikālā attāluma regulēšana no frēzēšanas aizmugurējā asmens horizontālās plaknes līdz grāmatas skavai: ja attālums ir pārāk liels, saistīšanas atklātajai daļai nebūs noteikta spriegojuma spiediena daudzuma, kas izraisīs atslābumu starp papīra loksnēm, palielinās karstā kausējuma ūdens iespiešanās dziļums un palielina grāmatas biezumu. Tas izraisīs iesiešanas biezumu lielāks nekā griezuma rezultāts, kā rezultātā grāmatas grāmatā būs tādi defekti kā gaisa burbuļi, krokas un priekšgala grumbiņas, kā arī apgrūtina gatavā produkta sagriešanu; Ja attālums ir pārāk mazs, tas ietekmēs karstā kausējuma līmes iespiešanās dziļumu un ietekmēs savienojošo izturību.
03/Nepietiekama palešu veidošanas mehānisma pielāgošana
(1) nepiemērots palešu mehānisma augstums vai līdzsvars: ja visi burbuļi parādās grāmatas aizmugurē, jāpielāgo palešu mehānisma augstums; Ja zemes augšpusē vai apakšā ir gaisa burbuļi, atbalsta līdzsvara pielāgošanai jāizmanto līmenis.
(2) Kad palešu veidošanas mehānisma iespīlēšanas darbības laiks nesakrīt: "Vispirms augšpusē, tad skavu", "vispirms skava, tad augšpusē" vai "vienlaikus skavas", tas var izraisīt arī gaisa burbuļus. Šajā laikā ir jāpielāgo palešu iespraušanas laiks.
04/Nepareiza papīra izvēle un salocīšana
(1) Viegls papīrs: viegls papīrs ir mīkstāks nekā parasts laminēts papīrs, un lapas nav pilnībā saplacinātas, veidojot gaisa kabatas, kas var viegli izraisīt gaisa burbuļus grāmatas aizmugurē.
(2) Papīra svara atšķirība starp vāku un galveno tekstu: Papīra ar svaru 200 g/m2 vai vairāk vākam, izmantojot papīru ar svaru 65 g/m2 vai mazāk galvenajam tekstam, var izraisīt vāka vilkšanu saturu pēc iestatīšanas, kā rezultātā grāmatas aizmugurē tiek iegūtas gaisa burbuļi.
(3) Nepareiza salocīšana un sakraušana: nepareiza locīšana vai sakraušana var izraisīt krokas vai nevienmērīgas virsmas uz grāmatas vāka (īpaši izliektas grāmatas atzveltnes), kas var izraisīt nevienmērīgu karstu kausējuma līmi un tukšo veidošanos grāmatā atpakaļ.
05/Nepareiza laika nišu pielāgošana
(1) Rievu atstarpe un dziļums neatbilst standarta prasībām, kas var izraisīt līmes nepietiekamu aizpildīšanu grāmatas aizmugurē, kā rezultātā grāmatas aizmugurē rodas gaisa burbuļi.
(2) Slotēšanas nazis ir smagi nēsāts, un spraugas dziļums uz grāmatas aizmugurējās virsmas mainās. Karstās kausēšanas līmi nav viegli aizpildīt, kas ietekmēs līmes pārklājuma kvalitāti (kā parādīts 7. attēlā).
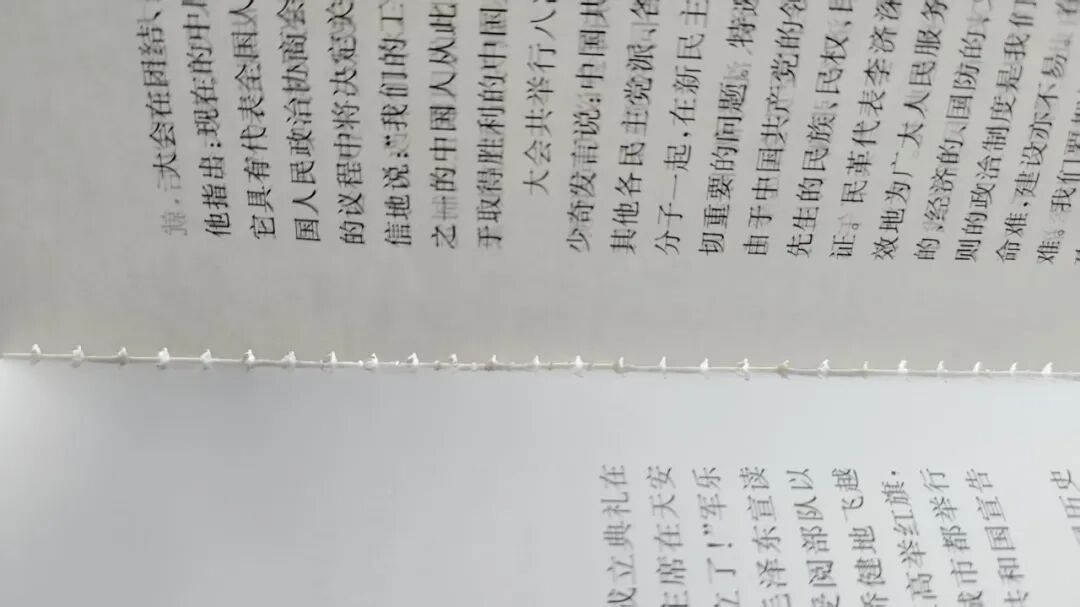
7. attēls: spraugas nazis ir smagi nēsāts, un spraugas dziļums grāmatas aizmugurē mainās
(3) Leņķis starp spraugas nazi un grāmatas aizmuguri ir nepareizs, kas var izraisīt papīra atgriezumus un papīra matiņus bloķēt slotu pēc spraugas, padarot neiespējamu karstas kausēšanas līmi iekļūt spraugā, kā rezultātā grāmatā ir nepietiekams un nevienmērīgs līme, kā rezultātā gaiss burbuļo uz grāmatas.
06/nekonsekventa grāmatas klipa iespīlēšanas spēka pielāgošana
Kad katras grāmatas klipa saspiešanas spēks līmes iesiešanas mašīnā ir pretrunīgs, grāmatas serdi var viegli vilkt ar spiediena plāksni caur frēzēšanas aizmugurējo staciju grāmatas klipā ar pārāk nelielu spiedienu, izraisot frēzēšanas aizmuguri nevienmērīgi (noplēsti). Pēc rievas iziešanas rievas dziļums grāmatas kodola priekšpusē un aizmugurē būs nekonsekvents, un arī atbalsta spēks būs nesabalansēts, kā rezultātā grāmatas aizmugurē būs gaisa burbuļi.
07/Nepareiza karstā kausējuma līmes izmantošana
(1) Neizvēloties pareizo karsto kausēšanas līmi, pamatojoties uz papīra tipu: Dažādiem papīra veidiem jāizmanto atbilstošā karstā kausējuma līme, piemēram, vara plāksnes papīrs, kuram vajadzētu izmantot varas plāksnes līmi. Nav atļauts sajaukt dažāda veida karstas kausēšanas līmi (mainot līmi, līmei ir jātīra rūpīgi.
(2) Mašīnas ātrums neatbilst karstajai kausējuma līmei: augsta - ātruma līmes sacietēšanas laiks ir 3 - 5 sekundes un atvēršanas laiks ir 5-7 sekundes; Zema ātruma līmes sacietēšanas laiks ir 8-13 sekundes, un atvēršanas laiks ir 9-15 sekundes. Nepareiza karstā kausējuma līmes izvēle, pārāk ātra vai pārāk lēna sacietēšanas laiks un atvēršanas laiks var ietekmēt arī līmes kvalitāti un izraisīt gaisa burbuļus.
(3) Nestabila karstā kausējuma līmes kvalitāte: Dažām karstām kausēšanas līmēm ir sliktas kvalitātes un augstas piemaisījumi, kas var izraisīt piemaisījumu pielipšanu līmes katla sildīšanas stienim vai bloķēt gumijas šļūteni un riteni, kā rezultātā rodas nevienmērīga līmēšana un gaisa burbuļu ģenerēšana.
Gaisa burbuļu risinājums līmes produktos
01/līmju mehānisma standartu optimizācija un pielāgošana
(1) Pielāgojiet līmes temperatūru: pielāgojiet līmes temperatūru atbilstoši apkārtējā temperatūrai, lai pārliecinātos, ka temperatūras starpība tiek kontrolēta ± 5 grādu robežās. Piemēram, līmes temperatūru vasarā var iestatīt uz 160 grādiem un ziemā paaugstināt līdz 170 grādiem.
(2) Pielāgojiet gumijas riteņa augstumu: pārbaudiet un noregulējiet augšējā gumijas riteņa un vienmērīgā gumijas riteņa augstumu, lai pārliecinātos, ka gumijas riteņa spiediens ir vienmērīgs un piemērots, izvairoties no pārāk augsta vai pārāk zema.
Ieteikums 1 # grunts līmes katlam: attālums starp 1. līmes riteni un grāmatas serdi ir 0,50-0,80 mm; Attālums starp 2. līmes riteni un grāmatas kodolu ir 0,80–1,00 mm; un attālums starp vienveidīgo līmes riteni un grāmatas kodolu ir 0,85-0,90 mm.
Ieteikums 2 # grunts līmes katlam: attālums starp 1. līmes riteni un grāmatas kodolu ir 0,80–1,00 mm; Attālums starp 2. līmes riteni un grāmatas kodolu ir 1,80–2,00 mm; un attālums starp vienveidīgo līmes riteni un grāmatas kodolu ir aptuveni 2,00 mm
(3) Optimizējiet karstā kausējuma līmes biezumu un viskozitāti: pielāgojiet pārklājuma biezumu atbilstoši grāmatas biezumam, izvēlieties stabili kvalitatīvu karsto kausēšanas līmi un pielāgojiet līmes riteņa sadalīšanās stāvokli. Grāmatas biezums, līmēšanas slāņa biezums un norādījumu atsauce ir šāda: ja grāmatas biezums ir mazāks par 10 mm, ieteicamais līmes slāņa biezums ir 0,6–1,0 mm. Plānajām grāmatām vajadzētu izvairīties no mugurkaula sacietēšanas pārmērīga līmes slāņa biezuma dēļ; Grāmatas biezums ir 10-30 mm, un ieteicamais līmes slānis biezums ir 1,0–1,5 mm. Vidēja biezuma grāmatām ir jāapsver gan karstā kausējuma līmes caurlaidība, gan stiprums; Ja grāmatas biezums ir lielāks par 30 mm, ieteicams izmantot līmes slāņa biezumu 1,5–2,0 mm. Biezām grāmatām ir nepieciešams palielināt līmes daudzumu, lai piepildītu grāmatu rievu, kā arī jāsadarbojas ar rievu vilkšanas procesu (rievu dziļums ir lielāks vai vienāds ar 1,5 mm).
02/Frēzēšanas procesa uzlabošana
(1) Regulāri pārbaudiet frēzēšanas asmeni: Pārbaudes standarts ir tāds, ka izskatam nav defektu, asmeņa mala nav pasivēta, un frēzēšanas efekts (grāmatas aizmugure, raupjums) un procesa parametri (dziļuma konsistence) tiek visaptveroši pārbaudīti. Ja nepieciešams, asmeni var sasmalcināt vai nomainīt (kā parādīts 8. attēlā).
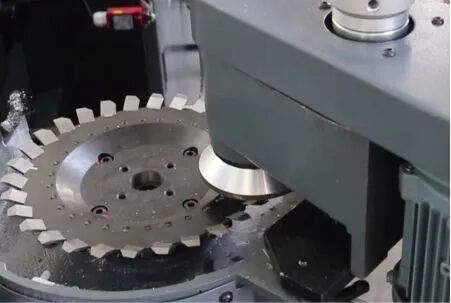
8. attēls Regulāra malšanas asmeņu malas pārbaude
(2) Pielāgojiet spraugu starp frēzēšanas aizmugurējo griezēju un spiediena plāksni: pielāgojiet spraugu starp priekšējiem un aizmugurējiem griezējiem un frēzēšanas aizmugurējo asmeni līdz 0,1-0,3 mm (pamatojoties uz faktisko mērījumu ar sajūtas gabarītu), ar maksimāli 0,3 mm, lai nodrošinātu, ka frizēta grāmata aizmugure ir plakana (kā parādīts 9. attēlā).
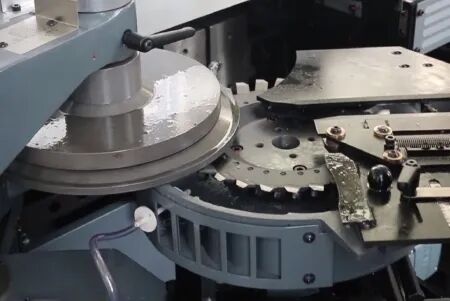
9. attēls
(3) Izlabojiet vertikālo attālumu no aizmugures frēzēšanas griezēja horizontālās plaknes līdz grāmatas klipa apakšējai malai: pareizi izlabojiet grāmatas klipa atklāto daļu grāmatas kodola iesiešanā, parasti ieteicams būt 10 mm. Atklātā iesiešanas daļa=frēzēšanas summa +10 mm. Ja pakļautā iesiešanas daļa ir 13 mm, tad frēzēšanas daudzums ir 3 mm.
(4) Frēzēšanas dziļums: Parasti papīra biezums ir 1,5-3,0 mm (80 g/m2 papīrs ir aptuveni 2,0–2,5 mm biezs). Paņemiet atkritumu grāmatu serdeņus izmēģinājumu frēzēšanai un pārbaudiet, vai frēzēšanas dziļums ir vienāds (dziļuma starpība ir mazāka vai vienāda ar 0,1 mm ir kvalificēta).
03/Paletizācijas formēšanas mehānisma pielāgošana
(1) Pielāgojiet palešu veidošanās mehānisma augstumu: Pielāgojiet palešu veidošanas mehānisma augstumu atbilstoši grāmatas slaida pagarinājuma daudzumam. Ņemot vērā precizitātes Kembridžas 12000 modeli kā piemēru, slīpētā aizmugurējā grāmatas kodols tiek apturēts nulles stāvoklī virs iepakojuma galda. Šajā laikā iesaiņojuma galds atrodas augstākajā vietā, un attālums no virzošā sliedes ieliktņa darba virsmas uz zemu - iesaiņojuma tabulas sprieguma plāksni ir 138,5 mm ar kļūdu 0,1 mm. Šajā laikā atbalsta formēšanas mehānisma augstums ir tikpat ciets kā grāmata pēc līmēšanas.
(2) Pielāgojiet palešu veidošanās mehānisma līdzsvaru: Pielāgojiet palešu līdzsvaru atbilstoši gaisa burbuļu stāvoklim grāmatas augšpusē un apakšā, nodrošinot, ka grāmatas formas veidošana ir vienveidīga ar aizmuguri no priekšpuses uz aizmuguri 0,1 mm (kā parādīts 10. attēlā).
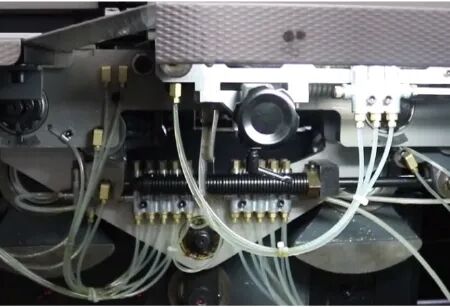
10. attēls
04/Papīra optimizācijas procesa pasākumi
(1) viegla papīra optimizācijas pasākumi: pirms iesiešanas ir nepieciešams kompaktas un jāsagatavo viegls papīrs un jāatstāj to ilgāk par 8 stundām; Izvēlieties atbilstošo karsto kausēšanas līmi; Pielāgojiet līmes saistošās mašīnas ātrumu, spiedienu un citus parametrus, lai pārliecinātos, ka karstā kausējuma līme ir vienmērīgi sadalīta un pilnībā iekļūstoša.
(2) Grāmatu etiķešu plakanuma kontrole: pielāgojiet grāmatu etiķetes platformas līmeni, lai nodrošinātu frēzēšanas aizmugures plakanumu un rievas dziļumu, nodrošinot, ka grāmatu etiķetes ir glītas, bez grumbām vai cirtas.
(3) Saziņas agrīnajā posmā ar izdevniecību ieteicams samazināt papīra izmantošanu ar ievērojamām svara atšķirībām starp vāku un grāmatas kodolu, izvēloties materiālus dizainam. Ja projektēšanas procesā tas patiešām ir nepieciešams, ieteicams palielināt ieliktņu vai starpliku izmantošanu, lai pārietu spriedzi starp abiem.
05/Slotu mehānisma pielāgošana
(1) Palieliniet rievas dziļumu līdz aptuveni 1,2 mm un pārliecinieties, ka karstā kausējuma līme pilnībā iekļūst rievā.
(2) Kontrolējiet slota atstarpi no 5,0 līdz 7,0 mm.
(3) Regulāri pārbaudiet un nomainiet frēzēšanas aizmugures rievu griezēju un savlaicīgi gropē frēzēšanas aizmugures bīdes bloku.
(4) standarta prasība attiecībā uz slotu atstatumu ir 5,0–7,0 mm; Slota dziļuma standarta prasība ir 1,5 ± 0,5 mm.
06/Grāmatas klipa iespīlēšanas spēka pielāgošana
(1) Nosakiet saistību starp grāmatas biezumu un iespīlēšanas spēku, atsaucoties uz 1. tabulā parādītajiem standartiem.
1. tabula Saikne starp grāmatas biezumu un iespīlēšanas spēku
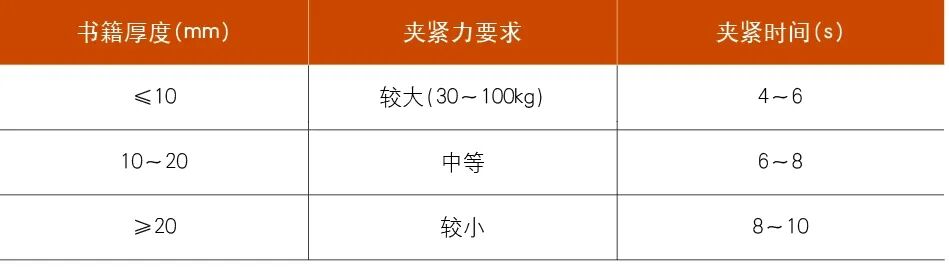
(2) Dažādas ierīces var noteikt grāmatu datus caur biezuma sensoriem, un kontrolieris automātiski atbilst skavas plāksnes pārvietošanai, lai precīzi kontrolētu iespīlēšanas spraugu. Piemēram, kad tiek atklāts grāmatas biezums 15 mm, skavas plāksne pārvietojas uz 15 mm+līmes kompensācijas daudzuma (aptuveni 0,5 mm) spraugu. Vai, pielāgojot katras grāmatas klipa vērpes atsperes spiedienu uz resursdatora, katras grāmatas klipa iespīlēšanas spēku var padarīt konsekventu.
(3) Ja grāmatas kodola saraušanās pēc iespīlēšanas ir mazāka vai vienāda ar 2,5 mm, tā ir kvalificēta. Grāmatas aizmugurē nejauši tiek pārbaudīts, vai nav tādi defekti kā grumbiņas, burbuļi, pakļautas līmes saknes un pārplūdes līme.
Gaisa burbuļu problēmas risinājumam līmes produktos jāsāk no vairākiem aspektiem, piemēram, aprīkojuma, procesu, materiāliem un darbību. Izmantojot sistemātisku analīzi un optimizāciju, līmes kvalitātes stabilitāti var efektīvi uzlabot. Šajā rakstā aprakstītais risinājums ir apstiprināts faktiskajā ražošanā, kura mērķis ir sniegt idejas vienaudžiem, lai atrisinātu bezvadu saistīšanās procesa problēmas, un tam ir atsauces vērtība saistošiem mašīnu vadītājiem un kvalitātes tehniķiem.