


Drukas tintes nelīdzsvarotība un augošais defektu līmenis
Kad mūsu uzņēmums četrkrāsu drukāšanai izmanto Heidelberg CD102 presi, mēs atklājām būtiskas novirzes fuksīna plāksnē 50% un 75% pustoņu teksta apgabalā (1. attēls). Galvenās problēmas bija nevienmērīgi palielināti punkti, izplūduši attēli un teksts, pamanāmas krāsu variācijas drukāšanas laikā un ievērojams iekārtas ūdens patēriņa pieaugums. Šīs problēmas izraisīja acīmredzamu krāsu izbalēšanu, samazinātu piesātinājumu, vidējo toņu gradācijas zudumu drukātajos materiālos un ievērojamu lūžņu skaita pieaugumu.
Kļūdas cēlonis
Darbinieki vispirms pārbaudīja nospieduma cilindru un padeves satvērējus un apstiprināja, ka eļļošana ir normāla un satvērēja paliktņi ir tīri un bez gružiem. Tomēr, pārbaudot segas cilindra tintes rullīša spiedienu, tika konstatēts nestabils spiediens. Pēc sistemātiskas pārbaudes tika noskaidrots, ka kļūmes galvenais cēlonis ir: 80 mm diametra darba sānu tintes rullīšu gultnis aizķērās eļļošanas trūkuma dēļ, izraisot gultņa bloķēšanos. Mašīnas darbības laikā gultņa uzmava sinhroni griezās ar tintes rullīti, kā rezultātā gultņa kauss tika nopietni nolietots (2. attēls). Nodiluma apjoms pārsniedza standarta diapazonu, izraisot dziļu gultņa sēdekļa savienojuma virsmas nodilumu.
Kad iekārta darbojas tukšgaitā, 80 mm diametra tintes rullītis var samērā vienmērīgi pārvietoties gultņa kausā. Tomēr, drukājot ar spiedienu, tintes rullītis vispirms vienpusēji saskaras ar tintes sadales rullīti, un pēc spiediena izdarīšanas tas vienlaikus saskaras gan ar tintes sadales rullīti, gan ar drukas plāksni. Katra mašīnas griešanās izraisa tintes rullīša neregulāru šūpošanos nolietotajā gultņa kausā, kad tas saskaras ar drukas plāksni. Tas vispirms sabojā drukas punktus, kā rezultātā rodas izplūdušu un deformētu punktu problēma, kas novērota 1. attēlā. Turklāt tintes rullīša ļodzīšanās, saskaroties ar drukas plāksni, arī izraisa neregulāras spiediena izmaiņas starp tintes rullīti un tintes sadales rullīti, kā arī starp tintes rullīti un drukas plāksni, kas pēc tam var izraisīt ūdens izdalīšanos{5}drukāšanas laikā un tintes streiku.
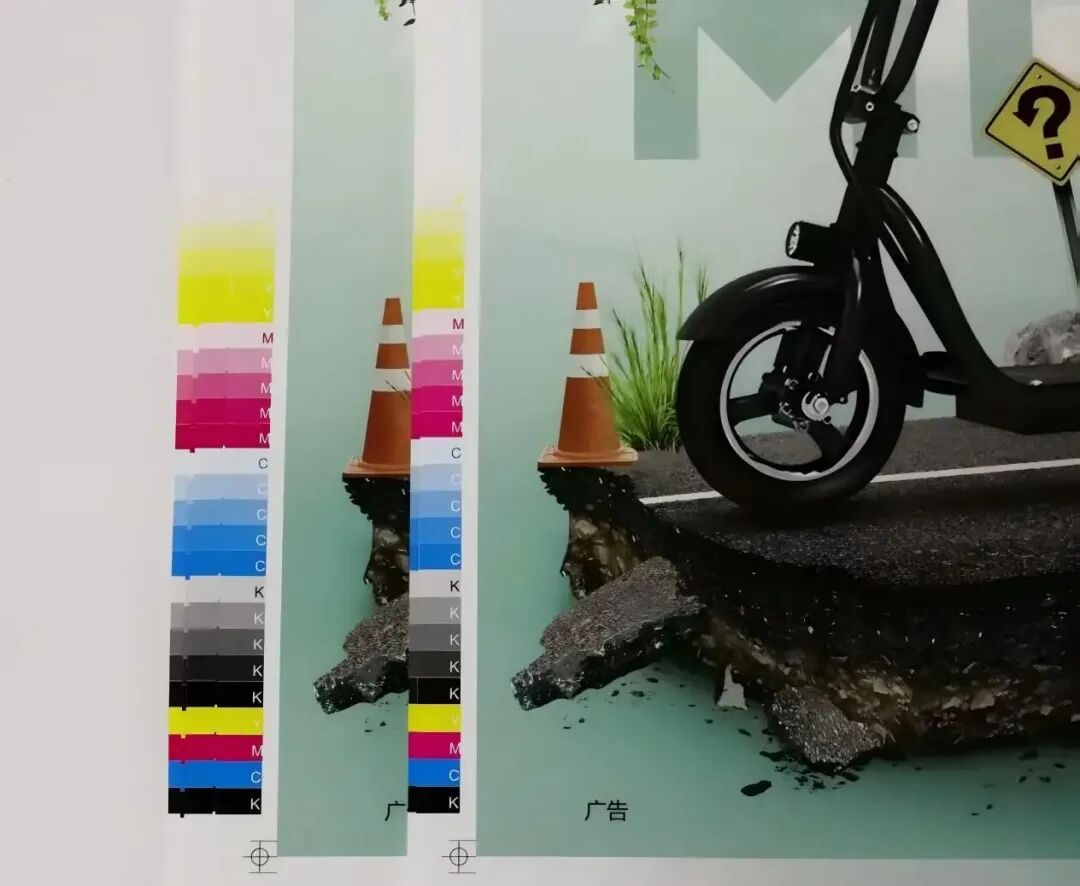
1. attēls Problēmas zīmogs (pa kreisi) un pielāgots zīmogs (pa labi)
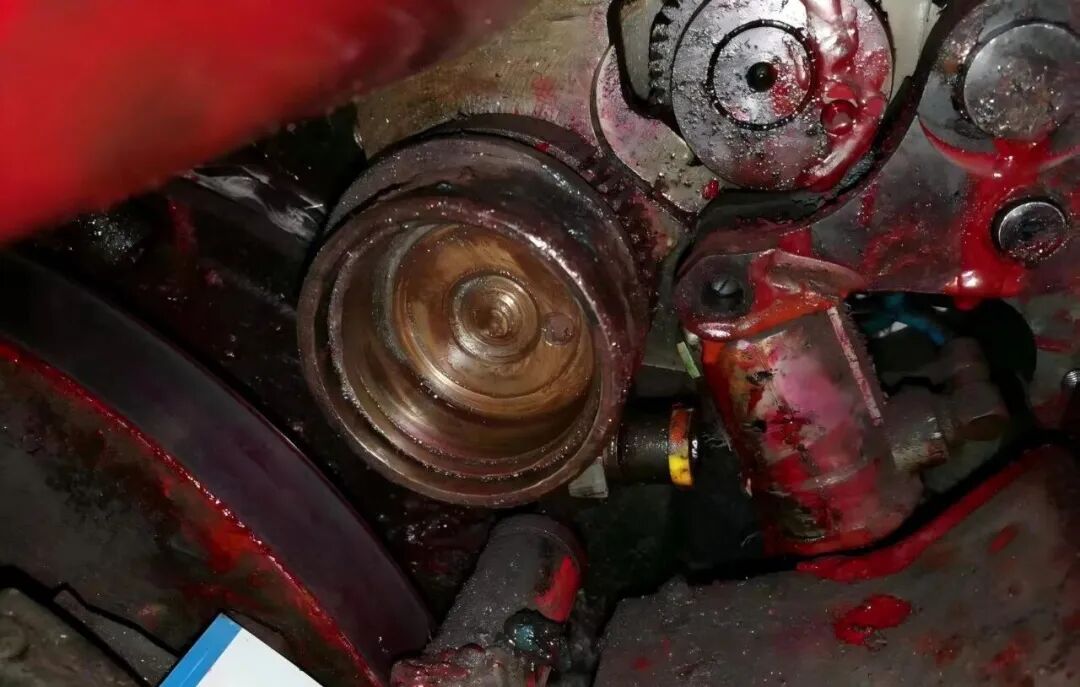 2. attēls Anilox rullīšu bļodas nodiluma stāvoklis
Standartizēts apkopes process
Tā kā formas veltnis kustībā galvenokārt paļaujas uz strūklakas rullīti un, saskaroties ar drukas plāksni, veic tikai nelielu ritmisku palēninājumu, regulējot drukas spiedienu, ir ļoti svarīgi stingri ievērot 3. attēlā parādīto standartu. Spiediena attiecībai starp formas rullīti un strūklakas rullīti jābūt par 1 mm lielākai nekā spiedienam uz drukas plāksni. Ja spiediens starp formas rullīti un drukas plāksni pārsniedz spiedienu starp formas rullīti un sadalītāja rullīti, formas rullītis neregulāri palēninās, izraisot nevienmērīgu tintes pārnešanu, pārmērīgas ūdens un tintes problēmas un galu galā nestabilu tintes krāsu.
Faktiskajā ražošanā, kad darbinieki ikdienas pārbaužu laikā pārbauda formas veltņa spiedienu, viņi parasti pievērš uzmanību tikai spiedienam starp formas veltni un drukas plāksni, neņemot vērā spiedienu starp formas veltni un sadalītāja veltni. Tālāk ir norādīts standartizētais apkopes process.
(1) Izslēgšana un tīrīšana: atvienojiet strāvas padevi un uzlieciet bloķēšanas etiķeti, pēc tam rūpīgi noņemiet tintes plēvi no veltņa virsmas un visus metāla gružus gultņa korpusā, izmantojot īpašu tīrīšanas līdzekli.
(2) Komponentu nomaiņa: nomainiet oriģinālo ražotāja gultņu komplektu (ieskaitot gultņa trauku, lodītes un korpusu). Pirms uzstādīšanas veiciet ultraskaņas tīrīšanu un slāpekļa pūšanu, lai nodrošinātu montāžu bez piesārņojuma-.
(3) Spiediena kalibrēšana: kalibrēšanai izmantojiet Heidelbergas spiediena testa plēvi (kā parādīts 3. attēlā).
(4) Nosakiet spiediena standartus: tintes atzīmes platumam starp formas rullīti un strūklakas veltni jābūt 4 ± 1 mm; kontakta platumam ar drukas plāksni jābūt iestatītam uz 4–1 mm.
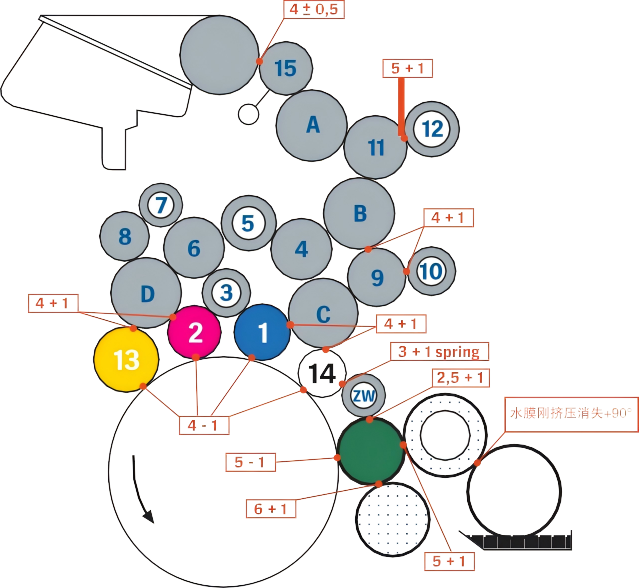
3. attēls Drukas spiediena regulēšanas standarts
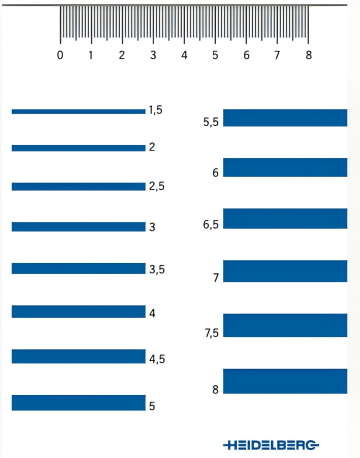 4. attēls Heidelbergas stresa testa plēve
Uzturēšanas efekts
Pēc standartizētas apkopes iekārtu un iespiedprodukcijas kvalitāte ir būtiski uzlabojusies, un visi rādītāji atgriezušies normālā diapazonā:
(1) Fuksīna versijas izplūdes atveres palielinājuma vērtība par 50% svārstās uz priekšu un atpakaļ no 22% ~ 45% pirms apkopes līdz aptuveni 18% (atbilstoši prasībām par izplūdes atveres palielināšanu par 17±3%).
(2) 75% punktu blīvuma gradienta līmeņa gradienta gludums tiek palielināts par 40%, un drukāšanas procesā nav acīmredzamas krāsas izmaiņas.
(3) Nepārtrauktas ražošanas datu monitorings 8 stundu garumā liecina, ka drukas ūdens patēriņš (pēc bojātā agregāta remonta) tiek samazināts par 20%, bet lūžņu daudzums - no 22% līdz 0,2%.
(4) Iekārtas stabilitātes uzraudzībā tika konstatēts, ka 72 stundu nepārtrauktas darbības laikā infrasarkanais termovizors uzrādīja, ka plākšņu rullīšu gultņa temperatūra ir stabila normālā diapazonā 40±2 grādi un vibrācijas spektra analīzē nebija neparastu maksimumu.
Problēmas analīze
01/ Tehniskās apkopes mehānismu defekti
Viens no galvenajiem šīs atteices cēloņiem ir acīmredzami iekārtu apkopes mehānisma defekti, kā arī attiecīgās darbības pārkāpj iekārtas apkopes rokasgrāmatas prasības, kas nosaka, ka tintes rullītis ir jāizjauc katru mēnesi, jāpārbauda gultņu stāvoklis, jāpievieno smēreļļa un standartizēti jāregulē tintes rullīša spiediens. Turklāt iepriekšējās apkopes laikā Heidelbergas īpašās tintes pēdas platuma noteikšanas plēves vietā kļūdaini tika izmantoti parastie sensoru mērinstrumenti, kā rezultātā spraugas iestatījuma novirze bija 2,2 mm, un tintes rullīša spiediens kļūdaini tika iestatīts uz 6,2 mm (par 55% pārsniedz standarta vērtību), kā rezultātā radās gultņu pārslodze.
Ja parastais gumijas veltņa ievilkums ir 4 mm, spiediens ir 18N; Kad ievilkums sasniedz 6 mm, spiediens palielinās līdz 63,5 N, un, kad ievilkums sasniedz 8 mm, spiediens sasniedz 149 N. Jo lielāks ir ievilkums, jo ātrāk nolietojas iekārta, jo lielāks ir tintes un amortizācijas šķidruma patēriņš un attiecīgi palielinās elektroenerģijas patēriņš. Tajā pašā laikā pārmērīgs spiediens izraisīs acīmredzamu gumijas veltņa siltuma uzkrāšanos, augstāku temperatūru un plašu ievilkumu, kas nelineāri palielinās faktisko spiedienu drukas procesā, paātrinot gumijas veltņa sacietēšanu. Lai gan gumijas veltņa cietība zināmā mērā var uzlabot izturību pret koroziju, tā ievērojami samazinās ūdens un tintes pārneses spēju, palielinās drukas iekārtas tintes zudumu un drukas plāksnes grafikas nodilumu. Tāpēc, neietekmējot drukas kvalitāti, gumijas rullīša spiediens ir pēc iespējas jāsamazina, un ražotāja noteiktā minimālā vērtība jāsaglabā kā optimāla.
02/ Veiciet labu gumijas rullīšu apkopes darbu
Gumijas veltņu ikdienas apkopei ir jāveido standartizēts process, un ikdienas nodošanas laikā ir jāpārbauda plāksnes spiediens; Iknedēļas apkopes laikā ir jākoncentrējas uz plākšņu rullīša un tintes veltņa spiediena pārbaudi un jāveic labs darbs plākšņu tintes rullīša apkopē, lai nodrošinātu, ka ražošanas laikā tas vienmēr tiek uzturēts relatīvi stabilā stāvoklī.
Jaunā gumijas veltņa virsmai jābūt nelīdzenai, un tai ir jābūt nedaudz savelkošai pieskaroties (5. attēls), lai nodrošinātu vienmērīgu ūdens plēves un tintes pārnesi. Ilgstošas -lietošanas procesā, pateicoties pastāvīgai saskarei ar tinti, mitrinošu šķidrumu un dažādiem šķīdinātājiem katru dienu, kā arī ārējās vides ietekmei, jaunā gumijas veltņa cietība parasti palielinās pēc lietošanas perioda, kas ir normāls stāvoklis. Ja gumijas rullīša saraušanās un sacietēšana ir neliela, tintes pārneses raksturlielumus var uzturēt, atbilstoši regulējot spiedienu.
Gumijas veltņa cietības palielināšanās nozīmē arī to, ka papīra vates papīra pulveris un amortizācijas šķīdumā esošās oksidētās vielas ir nogulsnētas uz veltņa virsmas, veidojot sacietējušu plēvi. Šī sacietējusī plēve ir periodiski jānoņem (5. attēls), lai novērstu tās turpmāku sacietēšanu un glazūru, kas var izraisīt nestabilitāti tintes un ūdens pārnesē. Kad virsma sacietē, netīrā stiklojuma viela apkopes laikā jānoņem ar kalcija noņemšanas pastu.
Tīrīšanas līdzekļa izvēle ir vissvarīgākais faktors, kas nosaka gumijas veltņa kalpošanas laiku. Lai gan ar ļoti gaistošiem mazgāšanas līdzekļiem ir viegli noņemt sacietējušus nosēdumus no virsmas, tie arī izraisīs gumijas rullīšu saraušanos. Nepareiza tīrīšanas līdzekļu lietošana izraisīs arī gumijas rullīšu izplešanos, saraušanos un deformāciju, ietekmēs spiediena stabilitāti starp gumijas rullīšiem un pat korozēs cauruļvadus, blīvgredzenus, mašīnu krāsu un pat gumijas segas. Tāpēc automazgāšanai ir jāizvēlas daļēji-ūdens-ūdens, ar zemu-GOS saturu. Pēc apkopes gumijas rullītim ir jāatjauno jaunā gumijas veltņa sajūta, lai to uzskatītu par vietā. Apkopei nav īsceļu, un tai ir jābūt noturīgai.
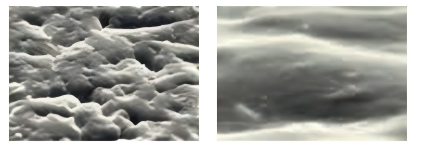
5. attēls Jauna gumijas veltņa virsma (pa kreisi) un gumijas veltņa virsma pēc stiklojuma (pa labi)
Drukas kvalitātes atslēga ir tintes{0}}ūdens līdzsvarā, un strūklakas rullītim un tintes rullītim ir izšķiroša nozīme šī līdzsvara uzturēšanā. Ikdienas ražošanā bieži sastopamas dažādas kvalitātes problēmas, ko izraisa nepareiza rullīšu regulēšana vai rullīšu nodilums. Tāpēc ir būtiski darba laikā regulāri pārbaudīt un pārbaudīt rullīšus, kā arī periodiski uzturēt un regulēt veltņa virsmu, diametru un spiedienu, lai nodrošinātu, ka katrs veltnis ir pareizā stāvoklī. Iekārtu pielāgošanai ir jābūt balstītai uz datiem-un standartizētai, tādējādi veicinot nozares kvalitatīvu attīstību.