


Cigarešu sloksņu kastes ir strauji palielinājušās "yuxi (hard)" karstā apzīmogošanas efektivitāte, tomēr šie noslēpumi ir paslēpti!
Karstās apzīmogošanas tehnoloģija tiek plaši izmantota iepakojuma drukāšanas nozarē, bet dažos īpašos drukāšanas laukos, īpaši tabakas iepakojuma jomā, karstās apzīmogošanas tehnoloģijas lietojumprogrammu proporcija ir lielāka. Karstās apzīmogošanas tehnoloģijas pozicionēšana tiek izstrādāta, pamatojoties uz tradicionālo neattiecīgo karsto apzīmogošanas tehnoloģiju. Tas izmanto kursora pozicionēšanas skenēšanu un pakāpiena ass kontroli, lai iestatītu lēciena attālumu, lai sasniegtu alumīnija modeļa un karstās apzīmogošanas plāksnes stāvokli, ļaujot hologrāfiskajam alumīnijam pabeigt karsto apzīmogošanu karstā presēšanas apstākļos. Hologrāfiskās pozicionēšanas hologrāfiskās pozicionēšanas attālums karstā apzīmogošanas folijā ir visaptveroši jāapsver un jāaprēķina, pamatojoties uz dažādiem faktoriem, piemēram, izkārtojuma metodi, plākšņu skaitu un iespiestā produkta karsto apzīmogošanas punktu skaitu, lai tas varētu atbilst vienveidīgas lēciena karstā štancēšanas prasībām.
Vispārīgi runājot, plakanā presējošā daudzpunktu vienreizējā pozicionēšanas karstā apzīmogošanas process prasa, lai attālums starp karstajiem štancēšanas punktiem būtu vienāds. Neatkarīgās situācijās karsto apzīmogošanas modeli nevar pareizi novietot, vai arī tas var izraisīt papildu alumīnija patēriņu. Vispārīgais risinājums ir palielināt karsto apzīmogošanas caurlaides skaitu un sadalīt tās divās vai vairākās karstās apzīmogošanas, lai sasniegtu. Tomēr tas neizbēgami izraisīs ražošanas procesu un ražošanas izmaksu palielināšanos, kā rezultātā rodas zemāka ražošanas efektivitāte.
Lai uzlabotu karstā štancēšanas efektivitāti, drukāšanas uzņēmumi bieži vien vienlaikus izmanto vairāku splicēšanas metodi, kad karstā apzīmogošana ar konkrētām cigarešu iesaiņojuma pozīcijām, tas ir, lai sasniegtu to pašu grafisko un tekstuālu karsto apzīmogošanas darbību uz vairākiem iesaiņojumiem vienlaikus, parasti pazīstams kā “daudzkārt spliks karstā apzīmogošana”. Četru splicing sloksnes kastes izkārtojums ir parādīts 1. attēlā. Vairāku savienojumu karstā apzīmogošana var ievērojami uzlabot karstā štancēšanas efektivitāti ar nosacījumu, ka nepieciešamā teksta un attēla lielums un atstarpe ir pilnīgi konsekventi, un karstā apzīmogošanas solis ir stabils; Turklāt pašreizējā tehnoloģiju līmenī ir jāsaskaņo anti-Counterfeit grafika un teksts uz galvanizētā alumīnija ar iespiesto grafiku un tekstu uz drukas papīra, veicot vairāku savienojumu karsto apzīmogošanu, un izlīdzināšanas metode parasti izmanto kursora noteikšanu.
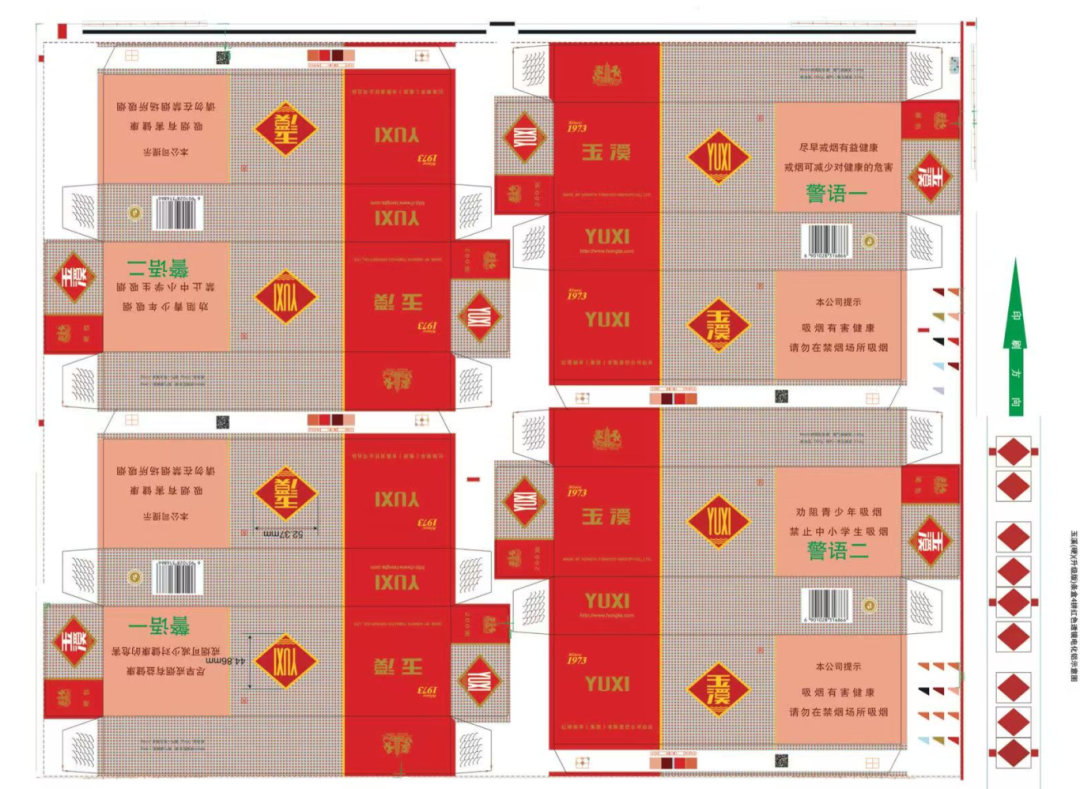
1. attēls Četru gabalu kastes izkārtojums
Karstās apzīmogošanas reģistrācijas problēmas analīze
Tomēr, veicot vairāku iepakojuma karstu apzīmogošanu cigarešu sloksnes iepakojumam, pieņemot, ka vienai un tai pašai etiķetei jābūt karstai apzīmogošanai gan uz katras sloksnes kastes priekšpuses, gan aizmuguri, lai veiktu n-pack karsto apzīmogošanu, ir nepieciešami kopumā 2. anti-Counterfeit alumīnija etiķetes. Ja atstarpe starp katru etiķeti uz vienas vai blakus esošās sloksnes kastes ir konsekventa un atstatums starp alumīnija anti-Counterfeit etiķetēm ir iestatīts uz fiksētu vērtību, secīgos posmos var sasniegt nepārtrauktu karsto apzīmogošanu; Tomēr faktiskajā iestudējumā atstatums starp divām etiķetēm uz vienas un tās pašas sloksnes kastes ir konsekventa. Tomēr, ņemot vērā griešanas laukumu klātbūtni starp blakus esošajām sloksnes kastēm, atstarpe starp otro etiķeti uz pirmās sloksnes kastes un pirmā etiķete uz otrās sloksnes kastes būs lielāka nekā atstatums starp jebkurām divām etiķetēm uz jebkuras sloksnes kastes. Citiem vārdiem sakot, atstatums starp 2N etiķetēm, kas vienlaikus ir karsti apzīmogoti, ir pretrunīga. Ja atstarpe starp anti-Counterfeining etiķetēm alumīnija folijā joprojām ir iestatīta uz fiksētu vērtību, būs problēma ar neprecīzu sekojošu karstā apzīmogošanas etiķešu modeļu izlīdzināšanu.
Tradicionālā pieeja "Viena identifikators atbilst vienam kursoram" prasa papildu procesu, lai iestatītu kursoru, kas palielina ražošanas izmaksas. Turklāt, izmantojot šo metodi reģistrācijai un karstā apzīmogošanai, ir jāatklāj noteikts fiksēts kursors katrai reģistrācijai, kas arī palielina lietošanas izmaksas; Otrkārt, šīs reģistrācijas metodes var izmantot noteikšanas metodi tikai pēc karstās apzīmogošanas, tas ir, pēc karstās apzīmogošanas, skenēšanas un noteikšanas produkta identifikācijas modeļa pozīcijas novirzes, lai noteiktu, vai kļūda ir diapazonā. Ja pozicionēšanas modeļa novirze ir pārāk liela, tā ir jāpielāgo, kam ir ievērojama nobīde; Tajā pašā laikā, ja alumīnija folijas plēves etiķetes anti-Counterfeit ir pilnībā sakārtotas atbilstībā ar to detaļu pozīcijām un intervāliem, kas jāizpiež uz drukas papīra, to patiešām var viegli izlīdzināt karstā štancēšanas laikā. Vienai karstai apzīmogošanai ir nepieciešams tikai secīgi iestatīt un nolasīt kursoru, taču tas ievērojami palielina alumīnija folijas filmu veidošanas grūtības. Sakarā ar lielo atstarpi starp anti-Counterfeit etiķetēm, tas izraisīs lielu alumīnija folijas materiālu izšķērdēšanu, un alumīnija folijas plēves attālums, kas lec uz laiku, kad karstā apzīmogošanas procesa laikā ievērojami palielināsies, kas ir arī galvenais procesa stabilitātes un aprīkojuma kalpošanas laiku pārbaudījums.
Lai atrisinātu iepriekšminētās problēmas un risinātu īpašo prasību vienreizēju novietojuma novietošanu, kas nav vienādi ar vienādiem, daudzu splicēšanas karstā apzīmogošanas procesā, ir jāveic īpaši tehniski uzlabojumi, kas saistīti ar izkārtojumu, atstatumu un reģistrācijas kursoru pret anti-counterfeating etiķetēm uz alumīnijas folijas plēves, lai tā varētu sasniegt vienlaicīgu karstu, kas nav vientu reizi vientuļnieku. Tāpēc pēc visaptveroša apsvēruma tiek pieņemts vienreizējs karstās apzīmogošanas tehnoloģijas risinājums, kas atbilst vairākiem vienlīdzīgiem modeļiem.
Nosakiet vienas karstās apzīmogošanas šķipsnu skaitu un karsto apzīmogošanas ikonu novietojumu un atstatumu uz drukas papīra
Balstoties uz vienreizējas savienošanas garenisko garumu, nosakiet garenisko savienošanas plākšņu skaitu vienam plakanās gultas karstās apzīmogošanas mašīnas karstu apzīmogošanai, tas ir, sadaliet plakanās gultas karstā apzīmogošanas plāksnes garenisko garenisko garenisko garenisko garenisko garenisko garenisko garenisko garenisko garenisko garenisko garenisko papīru, un tas tiek uzskatīts par daudzu mijiedarbības plāksnītes, kas ir daudzu savienojuma, kas ir daudzu savienojums, kas ir daudz.
According to the longitudinal spacing between the single splicing hot stamping marks, with the geometric centerline of each hot stamping mark as the measuring endpoint, two or more hot stamping marks are set on each splicing, and the spacing between the same splicing hot stamping marks is marked as L1. The spacing between the last hot stamping mark of the first splicing of adjacent splicing and the first hot stamping mark of the second splicing is marked as L2. Due to the existence of die-cutting and cutting positions between adjacent splicing, L2>L1 un vērtība ir nemainīga L2.
Alumīnija folijas filmas iestatīšana ietver šādus trīs soļus:
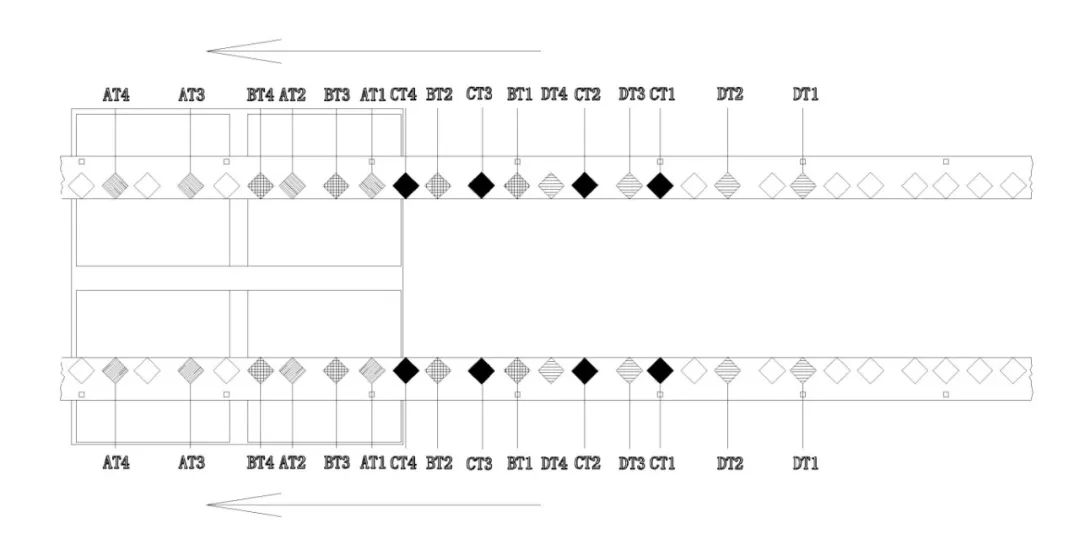
(1) 2. attēls ir alumīnija oksīda sadalījuma struktūras shematiska diagramma; 3. attēls ir anti-Counterfeiting etiķešu atdalīšanas shematiska diagramma uz vienpusējas sloksnes kārbas un galvanizēta alumīnija plēves; 4. attēls ir shematiska diagramma, kas pārklājas starp četru gabalu kastes karsto apzīmogošanas modeli un alumīnija folijas plēves pretvaldes zīmi.
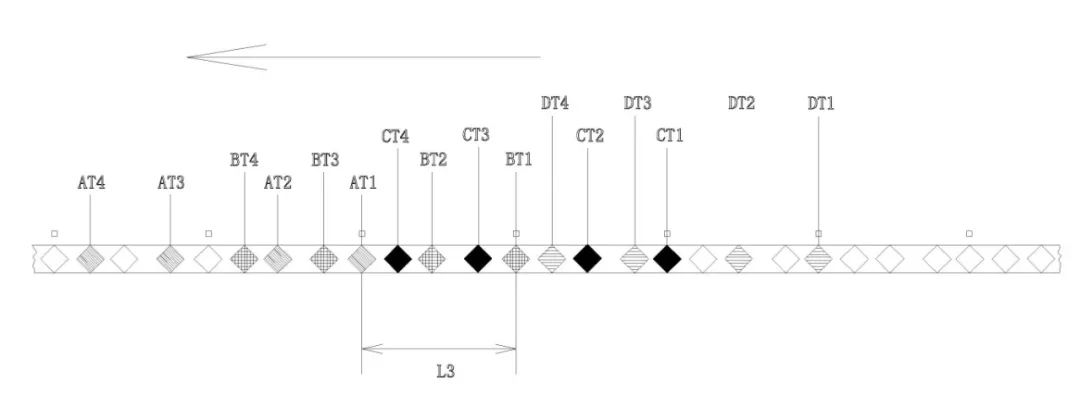
2. attēls
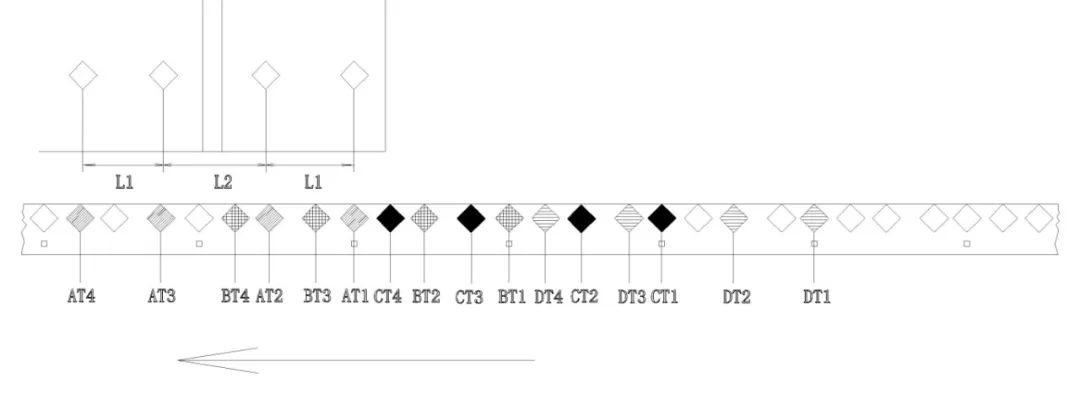
3. attēls
4. attēls
(2) atzīmējiet pirmo karsto zīmoga atzīmi uz pirmā drukas papīra kā AT1, otro karsto zīmogu atzīmi kā AT2 utt., NTH karstā apzīmogošanas zīme kā ATN; Atzīmējiet pirmo karsto apzīmogošanas atzīmi uz otrā drukas papīra kā BT1, otro karsto štancēšanas atzīmi kā BT2 utt., Ar n -nth karsto zīmogu atzīmi kā BTN; Pēc tam, sekojot šim modelim, turpiniet iestatīt pirmo karsto zīmoga zīmi uz trešā drukas papīra kā CT1, otro karsto zīmogu atzīmi kā CT2 utt., Ar n. Atzīmējiet pirmo karsto apzīmogošanas atzīmi uz ceturtā drukas papīra kā DT1, otro karsto zīmogu atzīmi kā DT1 utt. Atzīmējiet NTH karsto zīmogu atzīmi kā DTN un atkārtojiet šo procesu.
(3) Konkrētie atrašanās vietas iestatījumi ir šādi: Vispirms nosakiet pirmo pozicionēšanas kursoru, kas skenēts, lai iegūtu pirmo karsto apzīmogošanu uz elektrificētās alumīnija plēves, un iestatiet pretvalstu karsto apzīmogošanas atzīmi AT1 attiecīgajā stāvoklī. Pēc tam ar intervālu L1 intervālā L1 iestatiet pretvalsti pret CONTEFEING AT2 AT2, pretrunu apzīmogošanas atzīmi AT3 un ar pretvalsti pret CONT apzīmogošanas atzīmi AT4 ar intervālu L1; Pirmā karstā apzīmogošana, kas veikta, pamatojoties uz pirmo pozicionēšanas kursoru, var pabeigt pat numurētu drukātu papīra lapu karstu apzīmogošanu; Pēc tam, kad tiek iestatīts pretrunu novēršanas atzīmju novēršana pirmajai karstajai apzīmogošanai, turpiniet iestatīt pretvalsti ar karsto apzīmogošanas kursoru BT1, BT2, BT3, BT4 otrajam karstajam apzīmogošanai un atkārtojiet šo procesu.
Strādājot, pirmā karstā apzīmogošanas procesa laikā tiek ieskenēts pirmais pozicionēšanas kursors, un AT1, AT2, ATN un 2N anti-Counterfeiting etiķetes ir karstas, kas apzīmogotas uz pirmā un otrā drukas papīra atbilstoši komplekta fiksētajam atstatumam. Pēc tam alumīnija folijas plēve tiek virzīta uz priekšu noteiktā attālumā L3, lai otrās pozicionēšanas kursoru pārvietotu uz "Pirmās pozicionēšanas kursora" pozīciju, kas ir sākuma karstā apzīmogošanas punkts. Līdzīgi nākamās pretvalstes etiķetes ir karstas, apzīmogotas uz trešās un ceturtās drukas papīra atbilstoši fiksētajam atstatumam, un šajā procesā tiek veikts formas tērps un stabils nepārtraukts lēkšanas un karsts apzīmogošanas process.
Vairāki vienādi neatstājami modeļi vienlaikus
Karstās apzīmogošanas folijas noformēšana un ražošana
Atstatums starp pirmo un otro karsto apzīmogošanas zīmēm uz katra drukas papīra ir iestatīts uz l 1=135.9 mm, un atstarpe starp pirmo un otro karsto apzīmogošanas zīmēm uz pirmā un otrā papīra ir iestatīta uz l 2=159 mm. Izkārtojums tiek noteikts kā "četru gabalu karstā apzīmogošana".
Kā parādīts 2., 3. un 4. attēlā, pirmā karstā apzīmogošana, kas tiek veikta, skenējot pirmo pozicionēšanas kursoru, var pabeigt divu vertikālu un visu četru drukātu papīra lapu karstu apzīmogošanu. Otrais pozicionēšanas kursors, kas skenēts otrajā karstā apzīmogošanas laikā, ir iestatīts attālumā no L 3=240 mm no pirmās pozicionēšanas kursora. Vienveidīgas un stabilas lēkšanas un karstas apzīmogošanas procesa laikā, izņemot pirmo, trešo un piekto pretsakāpju atzīmi, kuras var palaist garām karstā apzīmogošanas sākumā, pretcēluma zīmes var būt secīgi un ar pārtraukumiem karstu apzīmogotu, ievērojami samazinot alumīnija folijas plēves izšķērdēšanu. Alumīnija folijas shematiskā diagramma ir parādīta 5. attēlā.
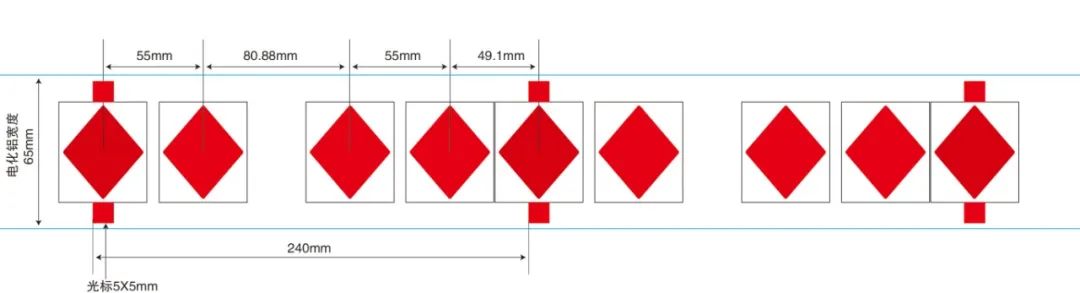
5. attēls. Yuxi (cietās) sloksnes kastes jauninātās versijas shematiska diagramma ar 4 sarkanu objektīvu galvanizētu alumīniju
Lietojumprogrammu piemēri
Kā parādīts 2., 3. un 4. attēlā, kā piemēru paņemot modernizēto “yuxi (hard)” sloksnes kastes (4 paciņu) versiju, viena iepakojuma sloksnes kaste ir taisnstūra formā un saliekta taisnstūra kastē. Ražošanas procesa laikā lāzera anti-Counterfeing atzīmes AT1 un AT2 ir jāapzīmē attiecīgi preču zīmes pozīcijās, kas atrodas Bent iepakojuma sloksnes kastes priekšpusē un aizmugurē. Tas ir, karstā apzīmogošana tiek veikta uz izlocīta taisnstūra papīra plakanās virsmas. Parastās alumīnija folijas plēvē noteiktās pretklāpēšanas zīmes ir sakārtotas vienādi. Ja attālums starp šīm divām karsto štancēšanas pozīcijām uz sloksnes kārbas ir nemainīgs, vairākas pretcepēšanas zīmes var vienādi iestatīt attiecīgajā nemainīgajā attālumā uz alumīnija folijas plēves. Tādā veidā karstā apzīmogošanas laikā vairākas pretcepēšanas zīmes var vienādi iestatīt uz alumīnija folijas plēvi. Filmas anti-Counterfeit etiķetes ir karsti apzīmogotas pa vienam uz karstās apzīmogošanas pozīcijām uz sloksnes kastes, kas var sasniegt ātrgaitas karstu apzīmogošanu un maksimāli palielināt alumīnija folijas plēves taupīšanu.
Tomēr ražošanas procesa prasību dēļ iepakojuma sloksnes kastē tiek izmantots ruļļa kartons, lai ražošanas laikā drukātu gravules drukāšanai, un pēc lielas loksnes griešanas, plakanas lapas karstu apzīmogošanu, reljefu un griešanu. Tāpēc izkārtojuma procesam ir jāatstāj iesūkšanas naža pozīcija. Rezultātā attālums L2 ir starp blakus esošo anti-Counterfeit Marks AT1 un AT2 karsto apzīmogošanas pozīcijām uz savienotajiem divu sloksnes kastes modeļiem, kas ir lielāki par attālumu L1 starp divām karstajām apzīmogošanas pozīcijām uz vienas un tās pašas sloksnes kastes. Tā rezultātā alumīnija folijas plēvi pretrunu zīmes nevar sakārtot vienādi. Neatkarīgi no tā, vai tā ir nepārtraukta karstā apzīmogošana vai viena karsta apzīmogošana atbilstoši karstajam štancēšanas pozīcijai uz sloksnes kastes, tas izraisīs daudz alumīnija folijas plēves izšķērdēšanu. Visa ražošanas aprīkojuma tehniskā pārveidošana novedīs pie visa komplekta ražošanas. Izmaksas ir pārāk augstas.
Šim nolūkam produkts pieņem daudzpunktu, kas nav vienādojums, vienreizējs karstās apzīmogošanas tehnoloģijas pozicionēšana, ieskaitot parametru pārveidošanu un ražošanu, piemēram, iepakojuma papīra kastes izkārtojumu, atbilstošo novietojumu kursoru un pretsaknesi, kas ir alumīnija folijas, un alumīnija folijas lēkšanas attālumā. Produkta lēciena alumīnija folijas shematiskā diagramma ir parādīta 6. attēlā. Ar masveida ražošanas pārbaudes palīdzību šī tehnoloģija ir veikusi minimālas izmaiņas sākotnējā ražošanas procesā un sasniedzis vienreizēju daudzkārtēju daudzstāvu, daudzpunktu un neatbilstīgu modeļu izvietošanu un karstu apzīmogošanu, lai samazinātu elektrolītiskā alumīnija izšķērdēšanu. Hologrāfiskā pozicionēšana ir precīza, ražošanas nepārtrauktība ir laba, un ražošanas efektivitāte ir augsta.
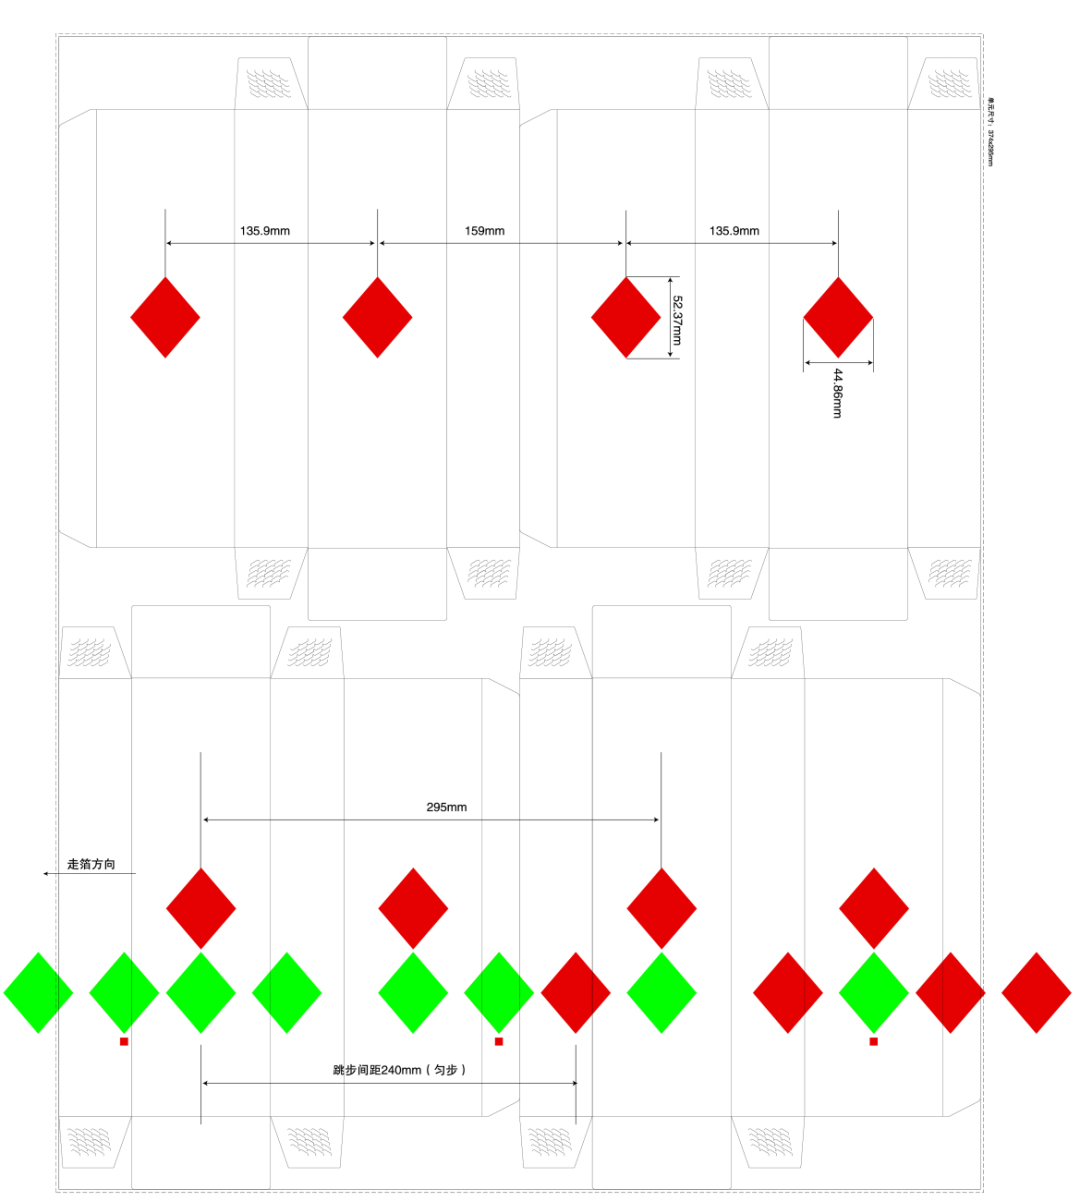
6. attēls. Alumīnija elektrolīzes atdalīšanas shematiska diagramma
Rezumējot, aprēķinot un izpētot novietojuma kursora attālumu līdzenai un vienādai vienādai vienreizējai vienreizējai novietošanai. Ir izveidots un pārbaudīts specializēts karstā apzīmogošanas alumīnija folija uz plakanas un vienlīdzīgas karstās apzīmogošanas aprīkojuma, kā arī atbilstošas vadības metodes, parametri un metodes. Pēc pārbaudes tika konstatēts, ka plakanais un vienlīdzīgais vienreizējais karstā apzīmogošanas modelis ir precīzi novietots ar modeļa novirzi, kas ir mazāka vai vienāda ar 0,2 mm; Karstā štancēšanā nav smilšu defektu, burbuļu punktu vai pielīmējošu parādību.
Šī metode efektīvi atrisina plakanā un plakanā daudzpunktu, kas nav vienāds ar vienreizēju vienreizēju vienreizēju karstā apzīmogošanas procesa pozicionēšanu, tehnisko problēmu un realizē daudzpunktu masveida ražošanu, kas nav vienāds ar vienreizēju vienreizēju pozicionēšanu Karstā apzīmogošana (sarkanā kaķa acu pozicionēšanas elektroķīmiskā alumīnija) tehnoloģija zem parastā splicēšanas režīma “Yuxi (cieta)” uzlabota 4-pake. Salīdzinot ar divu laiku, pozicionējot karsto apzīmogošanas procesu, tā ražošanas efektivitāte ir uzlabojusies gandrīz divas reizes.