


28 Dinamiski attēli! Tā tiek izgatavota kārbas!
Ikdienas dzīvē ir dažādi dzērienu veidi, kas var apmierināt dažādu cilvēku grupu garšas kārpiņas. Starp šiem dzērieniem alus un gāzētie dzērieni vienmēr ir bijuši tālu uz priekšu pārdošanas apjomi. Nav grūti novērot, ka šie divi dzērienu veidi bieži tiek iesaiņoti un pārdoti tirgū kannās. Tas ir arī šo divu dzērienu veidu popularitātes dēļ, kas kannas ir izplatījušies visā pasaulē. Un tieši šo var redzēt visur mūsu ikdienas dzīvē, bet tā mazais ķermenis slēpj lielu gudrību.
izcelšanās
1940. gadā Eiropā un Amerikā sāka pārdot nerūsējošā tērauda kārbas alus, un alumīnija kārbu parādīšanās tajā pašā laika posmā arī iezīmēja lēcienu konservēšanas tehnoloģijās. 1963. gadā kārba tika izgudrota Amerikas Savienotajās Valstīs, pārmantojot tradicionālo kārbu formas dizaina īpašības un augšpusē bija viegla vilkšanas cilne. 1980. gadā Eiropas un Amerikas tirgi lielākoties pieņēma šo alumīniju kā alus un gāzēto dzērienu iepakojuma formu. Kanšu ražošanas tehnoloģija laika gaitā ir pakāpeniski atjaunināta un uzlabota, taču šis izgudrojums ir izmantots līdz šim, un tā praktiskums ir acīmredzams.
Parastais alumīnijs mūsdienās var sastāvēt no kārbas ķermeņa un kannas vāka, kas pazīstams arī kā "divdaļīgs var". Starp tiem tvertnes apakšdaļa un sāni ir savienoti kopā, lai veidotu to pašu daļu, savukārt tvertnes vāks un korpuss tiek sarullēti bez šuvēm vai metināšanas.
Ražošanas process
01/alumīnija plāksnes sagatavošana
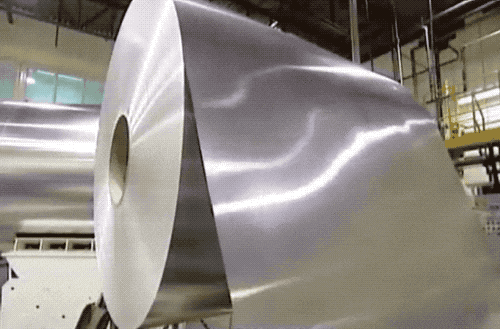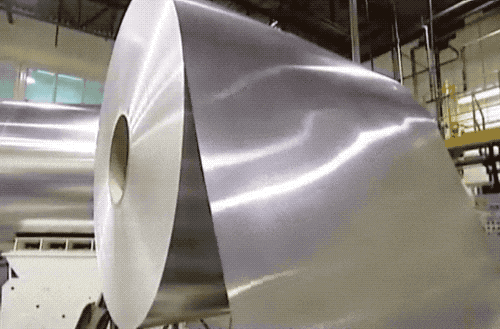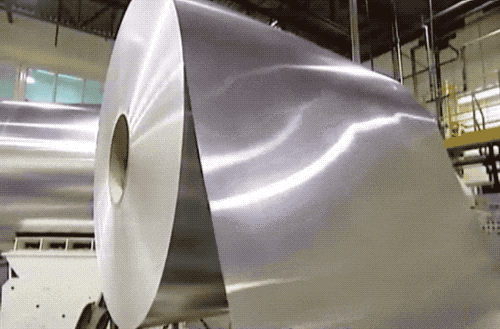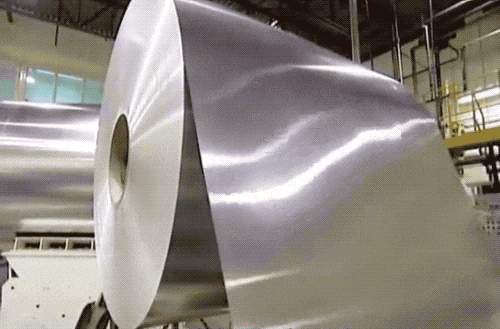
Atlasiet alumīnija sakausējuma spoli ar biezumu aptuveni 0,27-0,33 mm un platumu 1,6–2,2 m, caur novājošu mašīnu atveriet velmētu alumīnija plāksni un turpmākai apstrādei uzklājiet plānu smērvielu caur eļļošanas mašīnu.
02/apaļa kausa caurumošana mirst
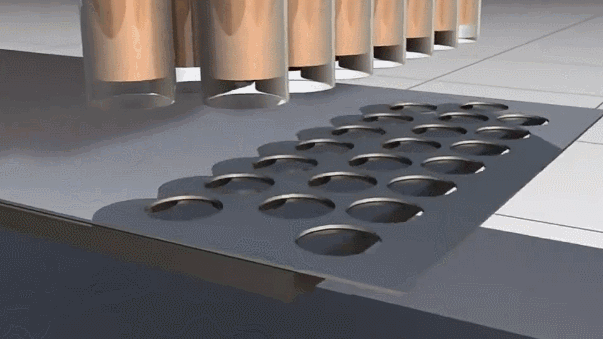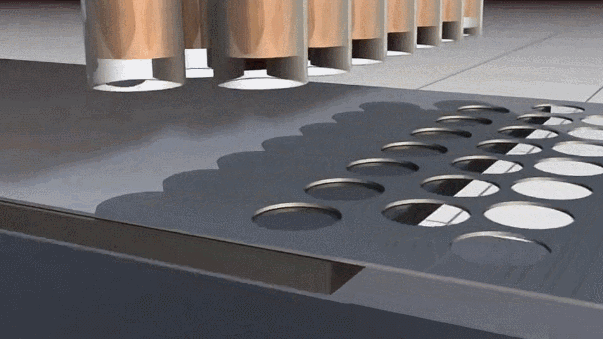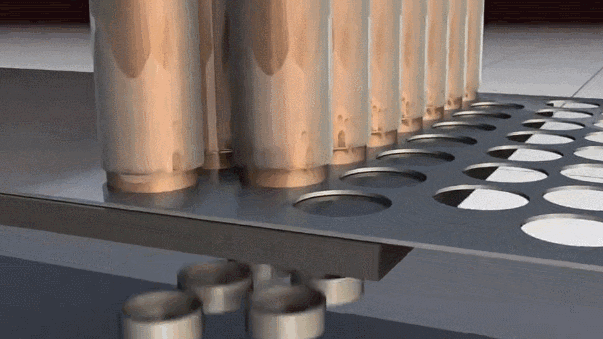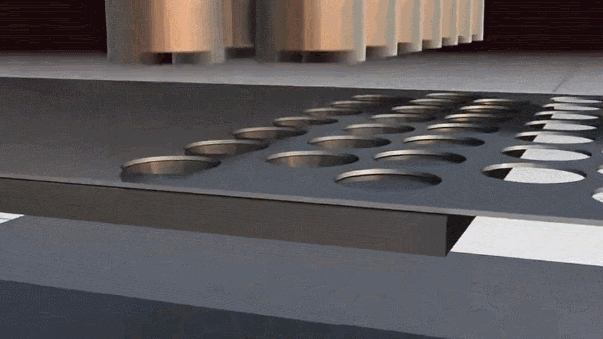
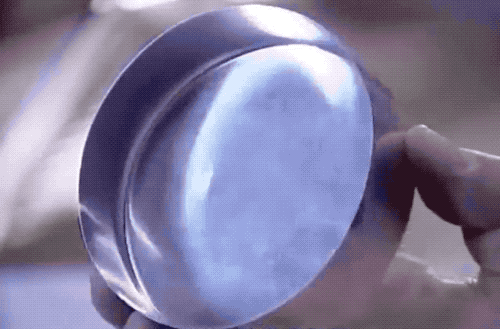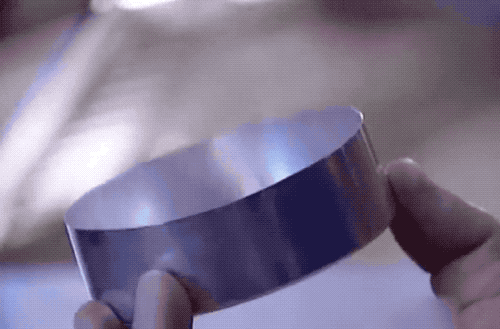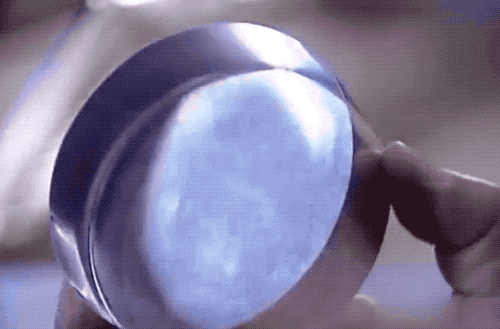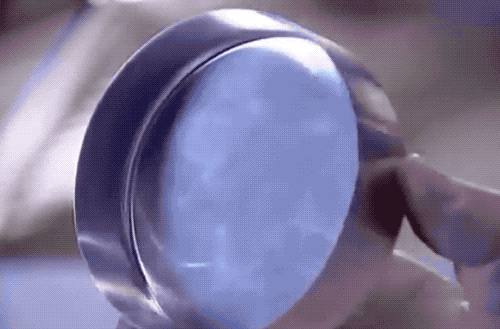
Plānās alumīnija sloksnes apaļās tasītēs iesita ar krūzes caurumošanas mašīnu, kas ir līdzīga perforatora presei. Augšējā die darbojas kopā ar apakšējo die zem mašīnas spiediena, lai caurumošanas laikā nospiestu cauri alumīnija loksnei.
03/tvertnes veidošana
► Dziļais zīmējums
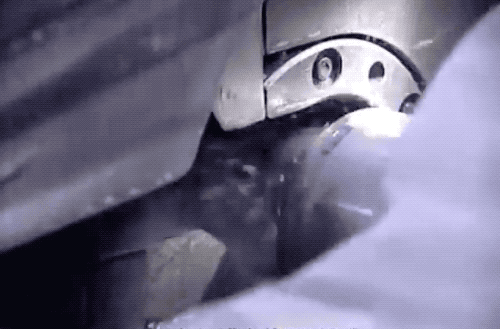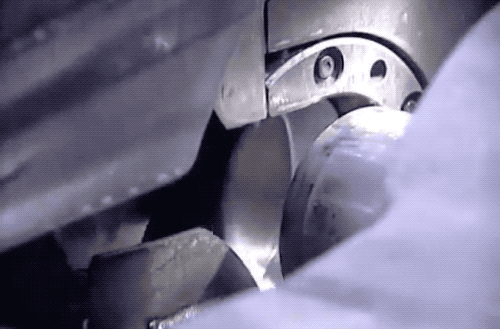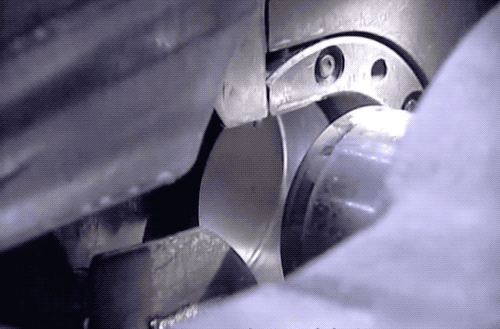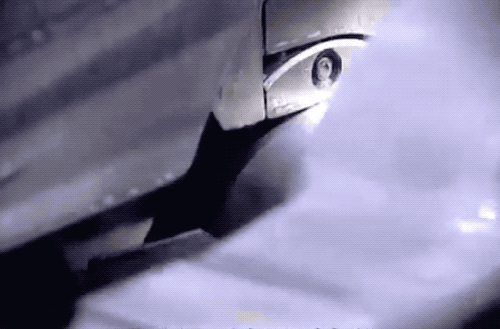
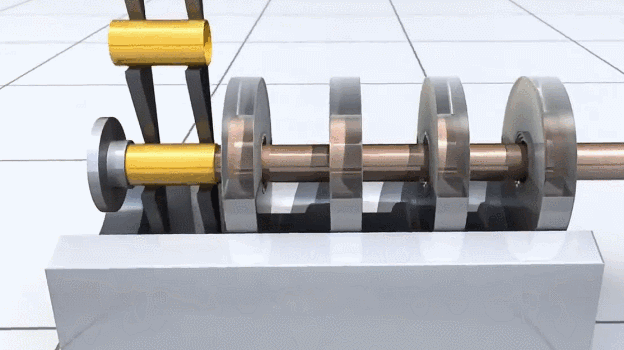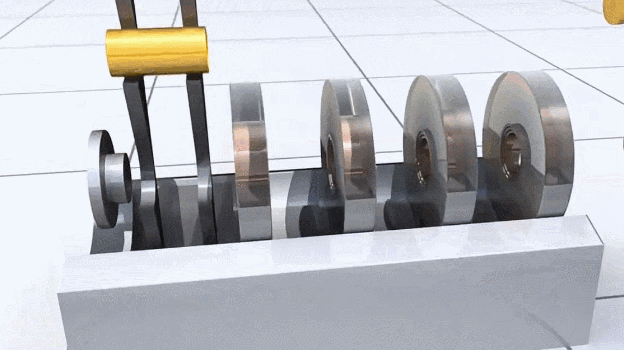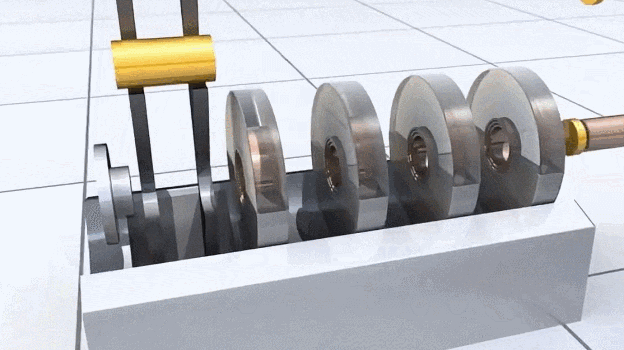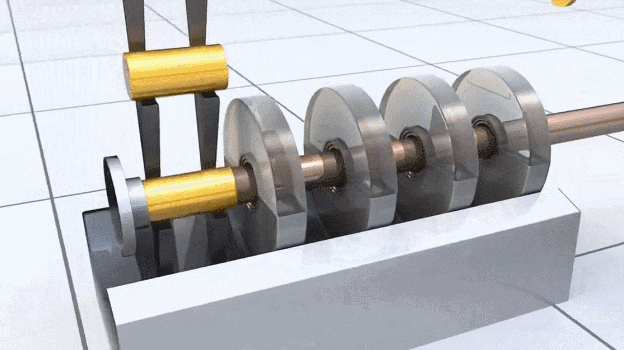
Apzīmogoto apaļo kausu ievelk regulāras augsta alumīnija kārbas formā ar stiepšanās mašīnu.
29/1000
Atsauces zināšanas 29/1000 Atsauces zināšanas 29/1000 Tulkošanas mašīnu tulkošana: tievs alumīnijs vispārējā jomā joprojām tiek ievilkts dziļi, izraisot alumīnija sānu sienas, lai kļūtu plānākas, galu galā veidojot garu un plānu kārbu. Tulkošanas mašīna · Vispārīgais lauks Iegaramais alumīnijs var turpināt dziļi uzzīmēt, atšķaidot alumīnija sānu sienas un galu galā veidojot garu un plānu kārbu ķermeni.
划译
机翻 · 通用领域
Iegaramais alumīnijs joprojām var būt dziļi novilkts, alumīnija sānu sienas retinot un galu galā veidojot garu un plānu kārbu ķermeni.
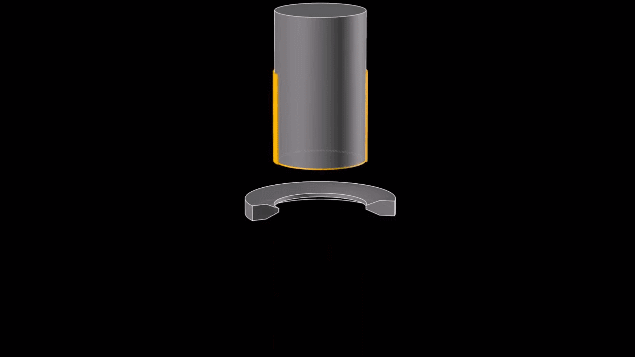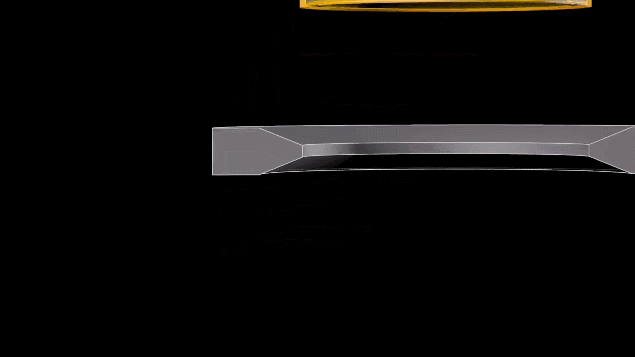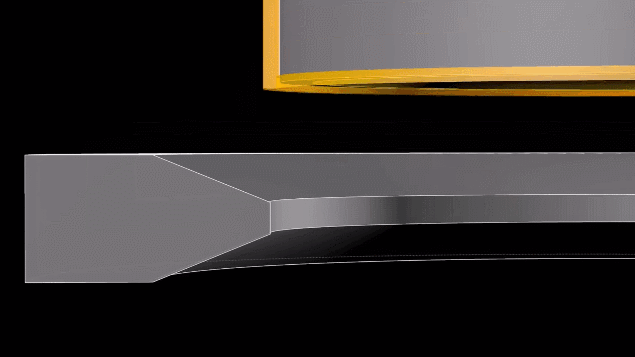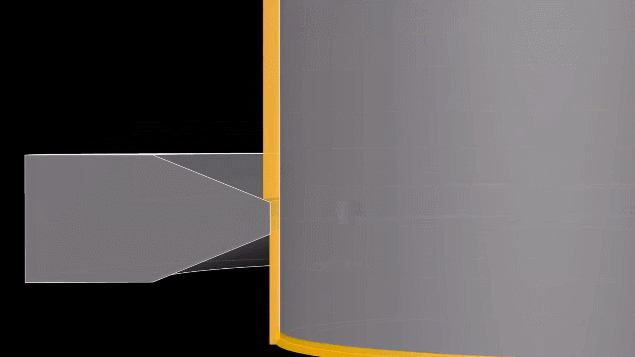
Rūpniecībā dziļa zīmēšanas darbība parasti tiek pabeigta vienā gājienā pa vairākām veidnēm ar pakāpeniski samazinātu izmēru.
►Bottom ieliekta apzīmogošana un augšējās malas griešana
Parasti iegādāto sodas kārbu dibenā parasti ir ieliekts dizains, galvenokārt, lai izkliedētu gāzēto dzērienu gāzes spiedienu uz sāniem, padarot kārbas ķermeni mazāk, iespējams, paplašināties vai pārsprāgt.
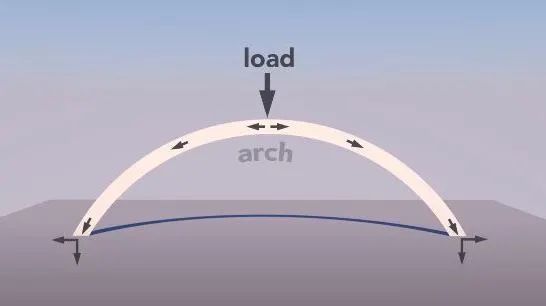
Ieliekta apstrāde galvenokārt tiek pabeigta, apzīmogojot ar kupola rīku.
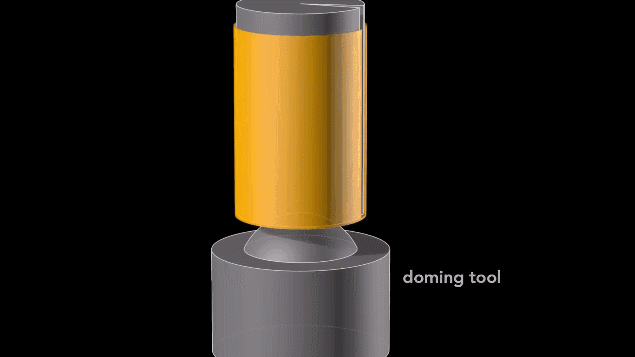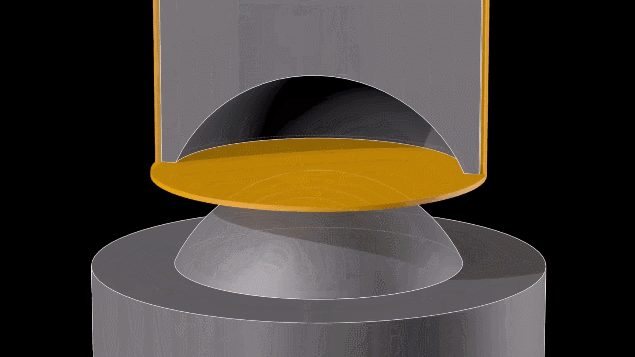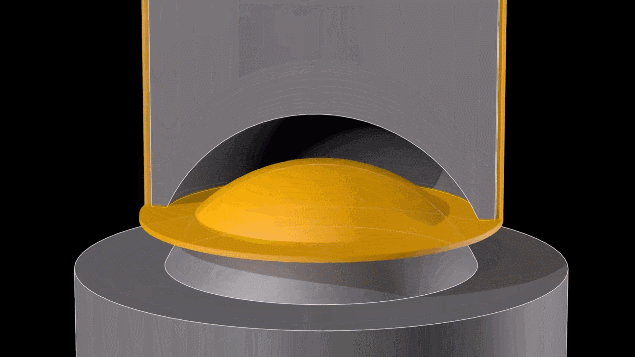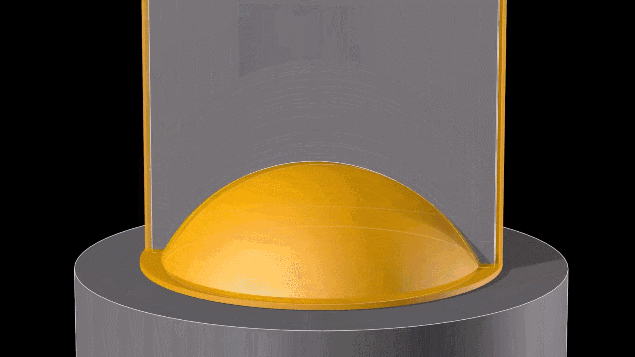
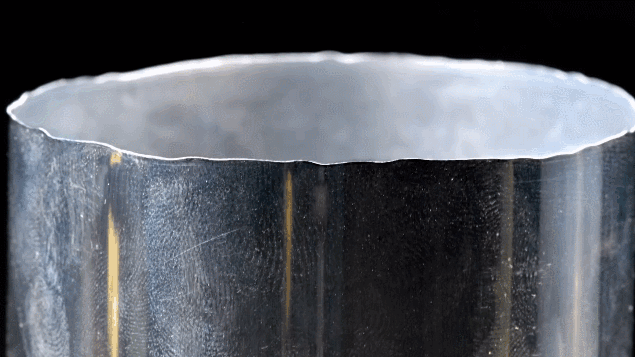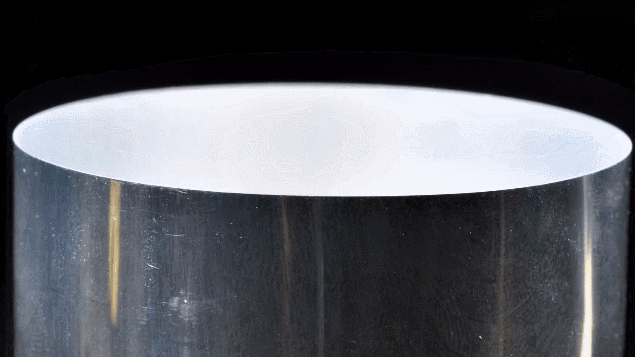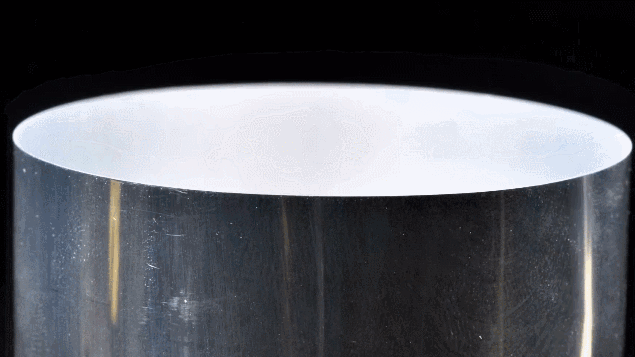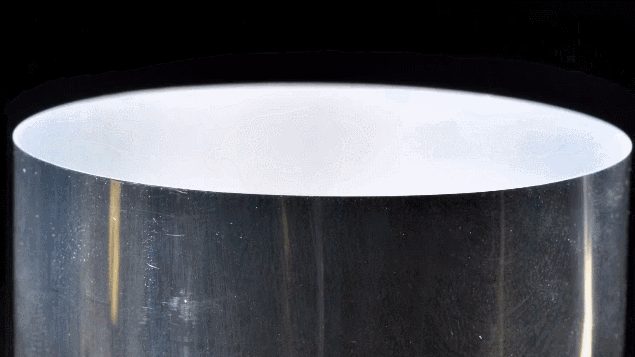
Pēc tam pēc dziļas zīmēšanas ir jāsagriež nevienmērīga augšējā mala.
04/tīrīšana un skalošana
Notīriet un izskalojiet alumīniju var uz leju. Tīrījot un skalojot, apzīmogošanas laikā ir jātīra gan eļļas traipi, gan atlikumi uz alumīnija loksnes virsmas, lai nodrošinātu, ka alumīnija higiēna un drošības standarti var izpildīt. Galvenie tīrīšanas un skalošanas posmi ir oksīda plēves tīrīšana uz alumīnija virsmas ar hidrofluorskābi 60 grādos un skalošana ar neitrālu dejonizētu ūdeni 60 grādos.
Pēc tīrīšanas nosūtiet to uz žāvētāju, lai nožūtu virsmas mitrumu.
05/tanku drukāšana
Pirmkārt, uzklājiet skaidras lakas slāni, lai neļautu alumīnijam ātri oksidēt gaisā. Pēc tam drukāšanu veic uz alumīnija kārbas virsmas, parasti izmantojot izliektu drukāšanu (pazīstams arī kā sausa nobīdes drukāšana). Pēc drukāšanas uzklājiet vēl vienu skaidras lakas slāni, lai aizsargātu drukas virsmu.
Pēc tam alumīnija kārbu ātri izlaiž caur cepeškrāsni, lai sacietētu tinti un nožūtu laku.
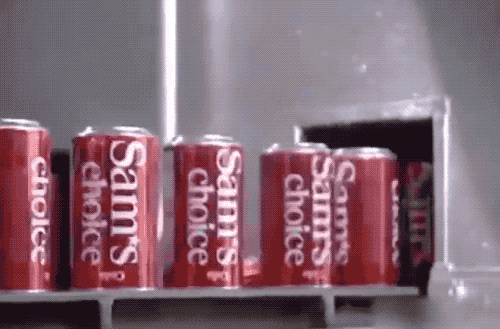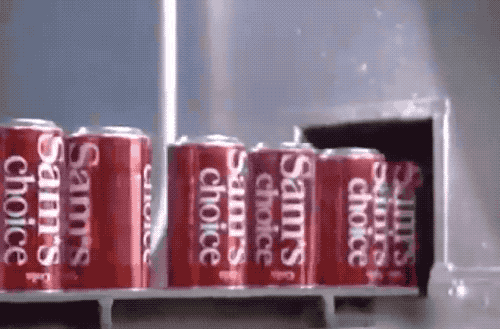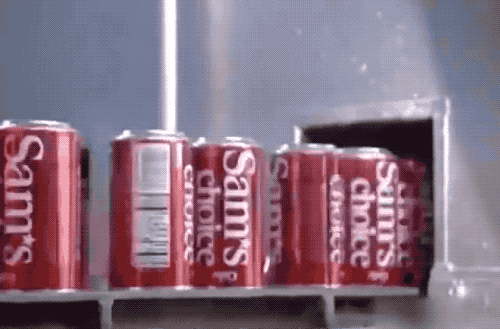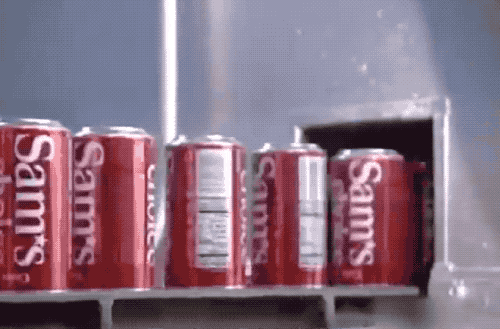
Visbeidzot, izsmidziniet saliktu krāsu uz alumīnija iekšējās sienas, lai izveidotu aizsargājošu plēvi, lai neļautu alumīnija koroziju koroziju ar gāzētiem dzērieniem, vienlaikus nodrošinot, ka dzērieniem nav metāla garšas.
06/CANKOU NEKING
Cauru mutes kakla kakla tiek sasniegta arī caur caurumošanas die. Parasti alumīnija kārbas samazināšanai tiek izmantota kakla mašīna, radot "kaklu" ar 5 centimetru diametru. Process var šķist ātrs, taču patiesībā tas prasa 11 soļus, un katrs spēks tiek pielikts tikai nedaudz, lai maigi un pakāpeniski veidotu kaklu.
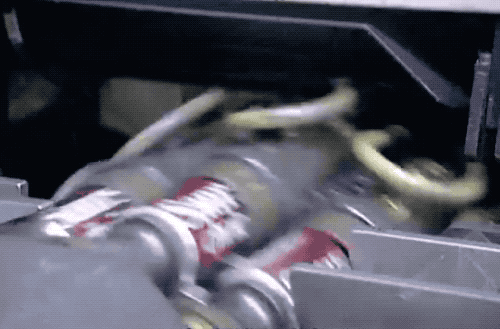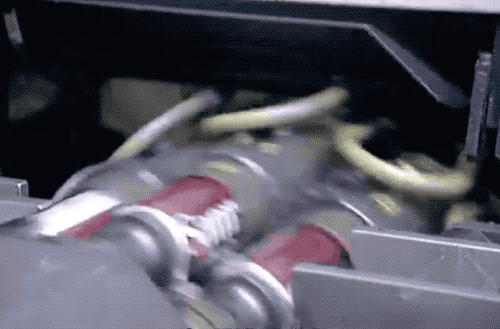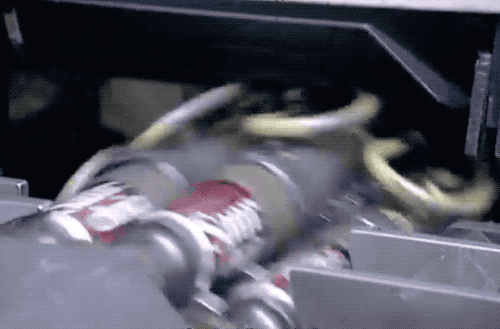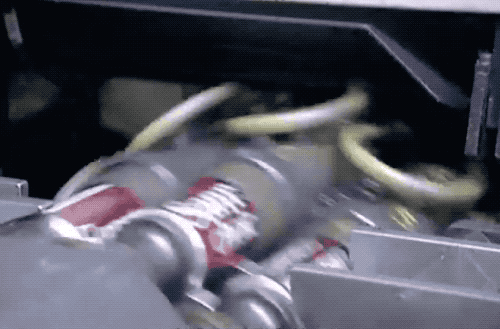
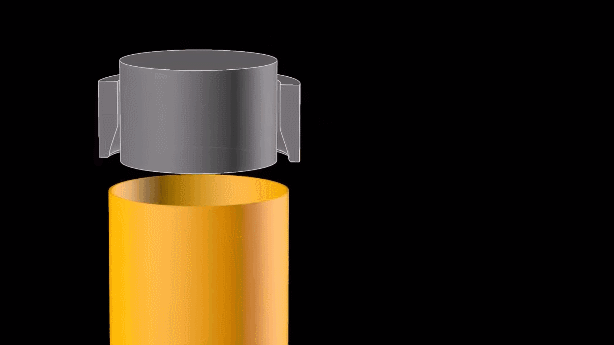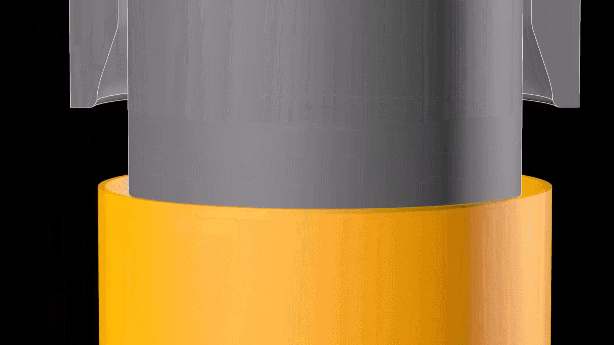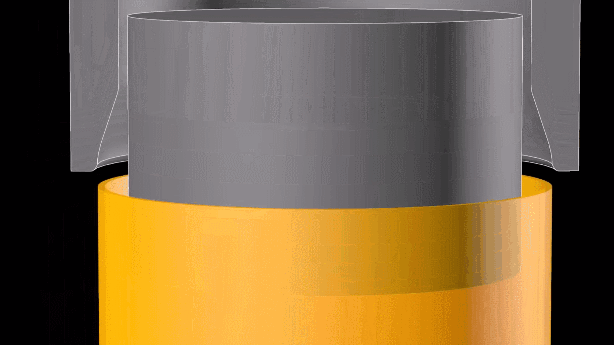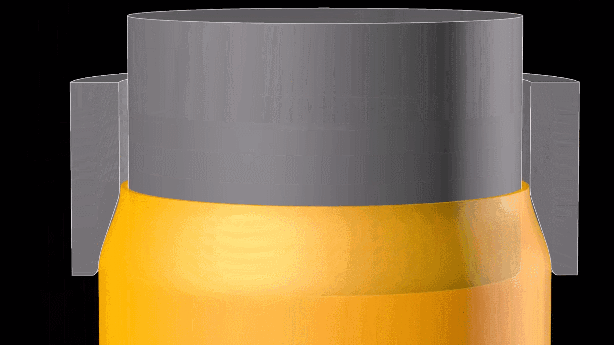
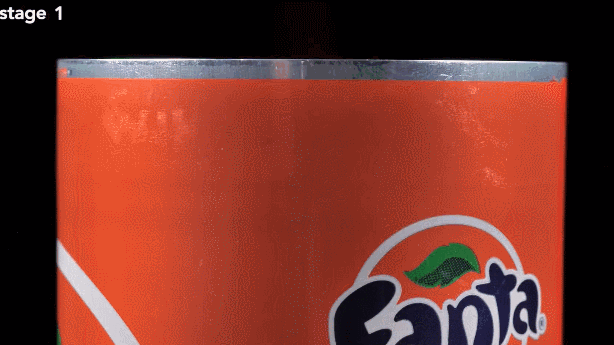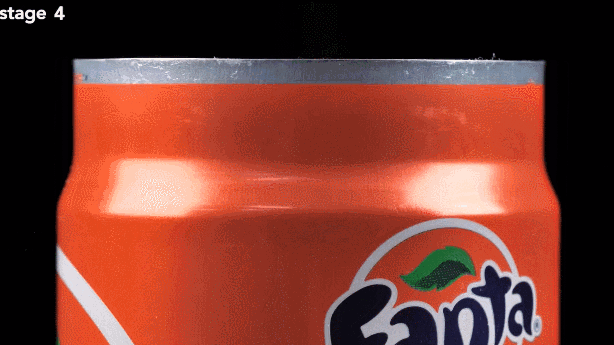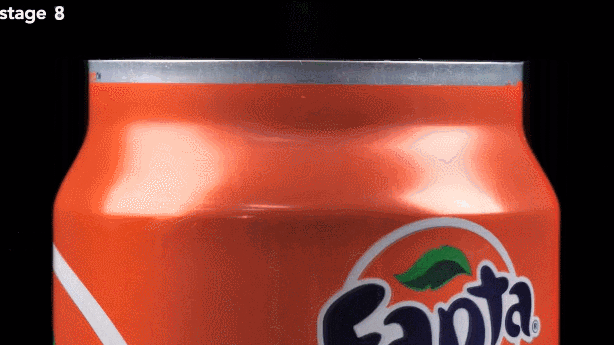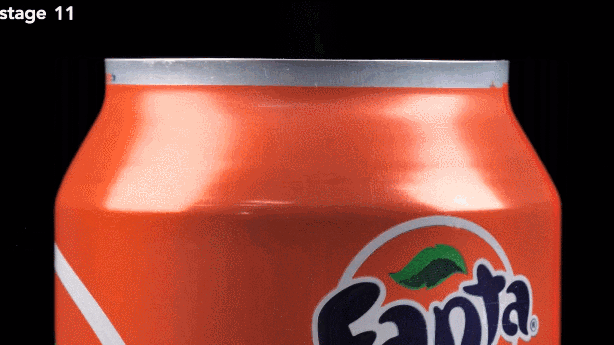
Lai nākotnē cieši savienotu alumīnija kārbas augšdaļu ar vilkšanas cilnes apvalku, augšdaļas malai jābūt pacelta nedaudz līdzenā stāvoklī.
07/kvalitātes pārbaude
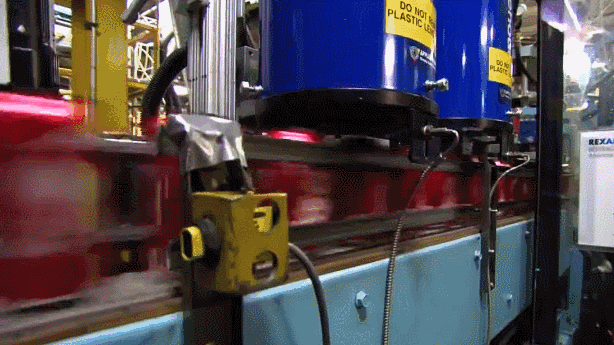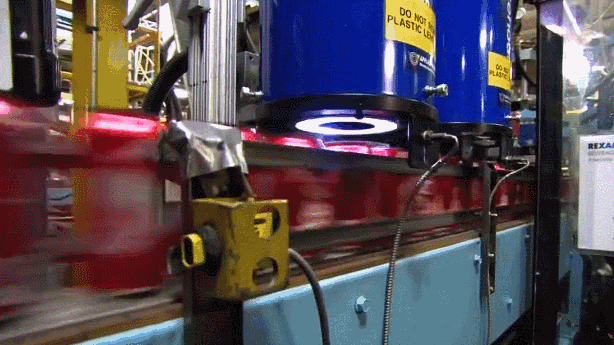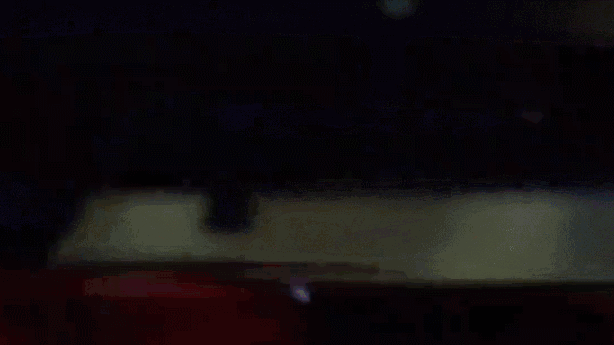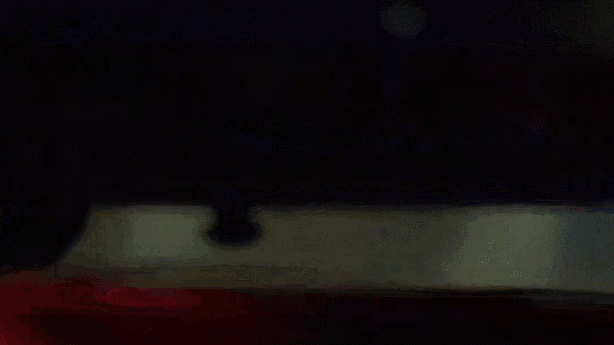
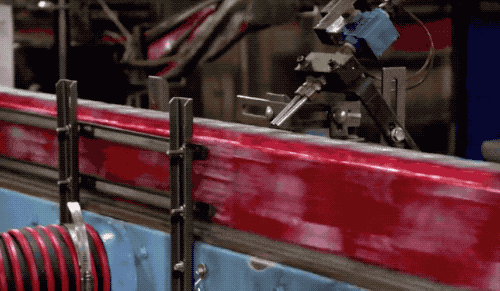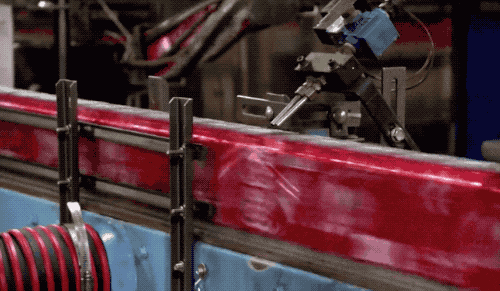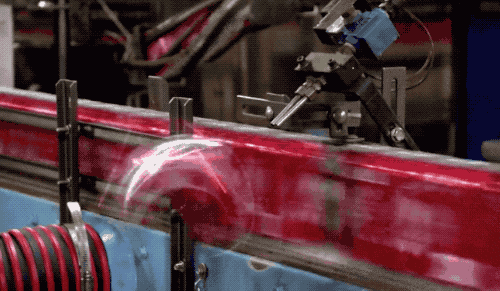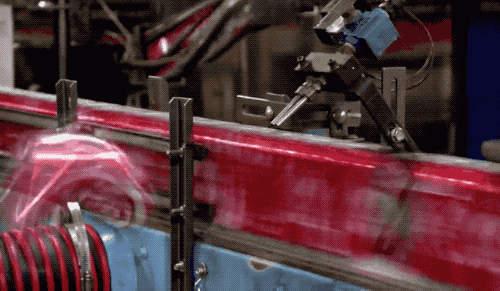
Stingri koordinējot kameras un ātrgaitas gaisa plūsmu, nekvalificētas kannas tiek noņemtas pa vienai, lai nodrošinātu augstu kārbu kvalitāti.
08/Capping Forming
Spoles tīrīšana: atlasiet spoles, kas izgatavotas no sakausējumiem, piemēram, 5182, un vispirms notīriet tās, lai noņemtu virsmas eļļas traipus un piemaisījumus.
Ierobežošana un mala: izmantojiet perforatora presi, lai iespiestu spoli kārbas vāka formā un veiktu malas apstrādi, lai kārbas vāka mala būtu gluda, atvieglojot blīvējumu un atveri.
Gleznošana: uz kārbas vāka virsmas uzklājiet krāsas slāni, lai uzlabotu tā izturību pret koroziju un estētiku, un pēc krāsošanas to nožūt.
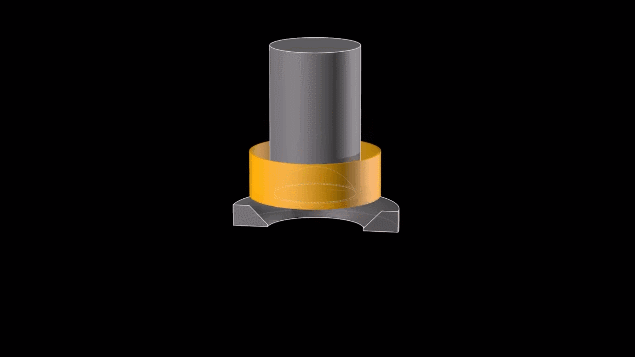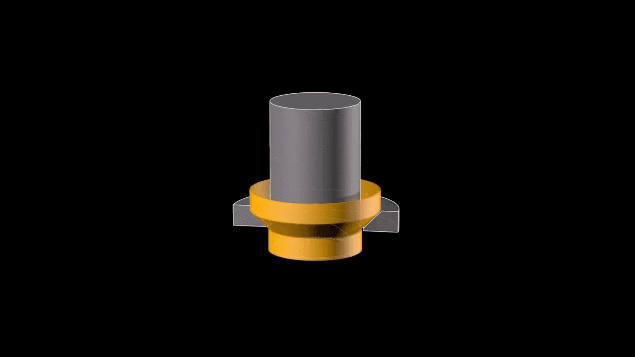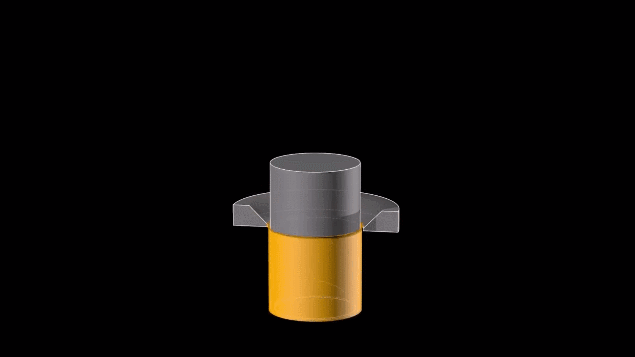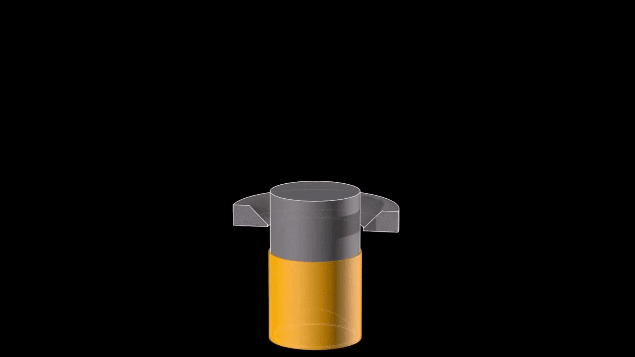
Gredzena kombinācija: gredzens, kas izgatavots no 5052 sakausējuma, tiek apvienots ar CAN vāku, lai apstrādātu kniedes. Pēc tam ārējo gredzenu cieši kniedē un apzīmē, lai izveidotu pilnīgu kārbu vāku.
09/dzērienu aizpildīšana
Can Cape rūpnīca ir atbildīga tikai par nesegtu kārbu izgatavošanu, un dzērienu uzņēmumam ir jāpabeidz atlikušie “dzērienu pildīšanas” un “vai ķermeņa blīvēšanas” procesi. Pirms aizpildīšanas alumīnijs var būt jānomazgā un jānožabē pirms pildīšanas ar dzērieniem un burbuļiem
10/tvertnes blīvējums
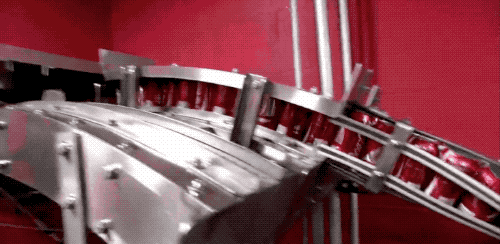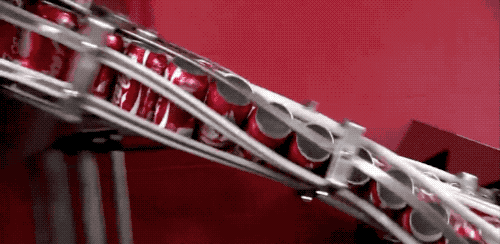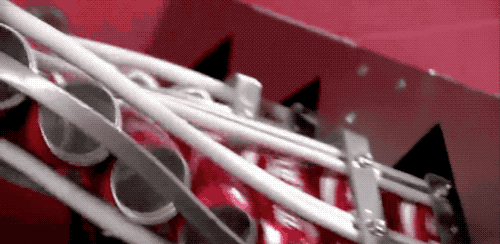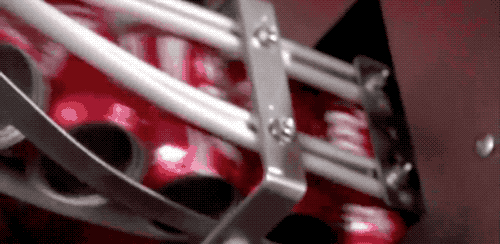
Dzērienu pildīšanas rūpnīcu automatizācijas līmenis ir ļoti augsts, parasti tikai vienai personai ir nepieciešama atbildība par pudeles vāciņu ievietošanu konveijera cauruļvadā, un mašīna var automātiski novietot pudeles vāciņus pa vienam uz katra uz pudeles korpusa.
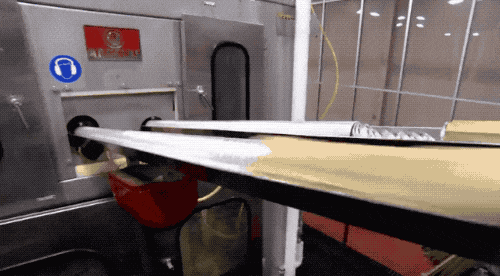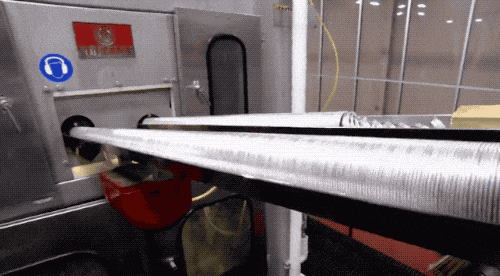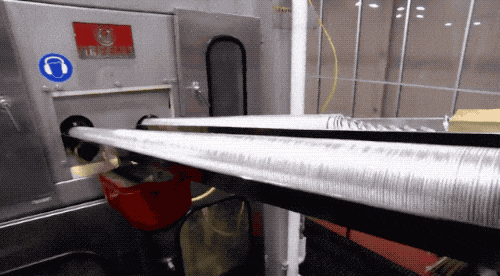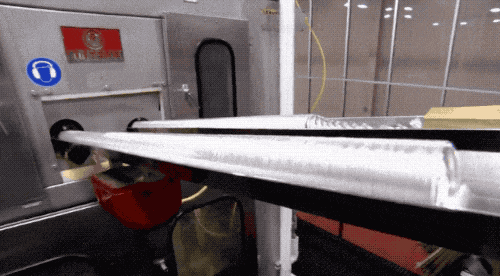
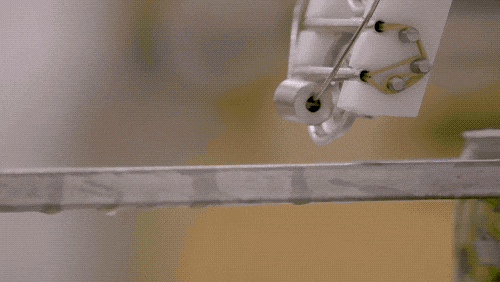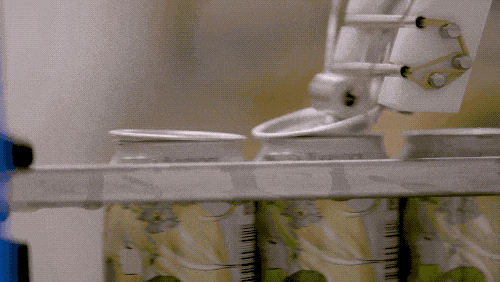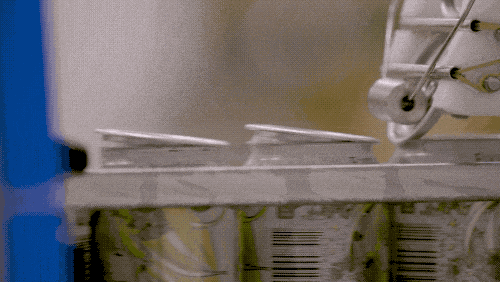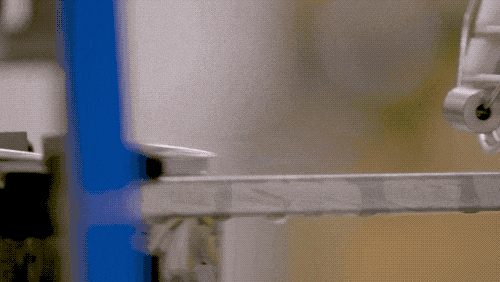
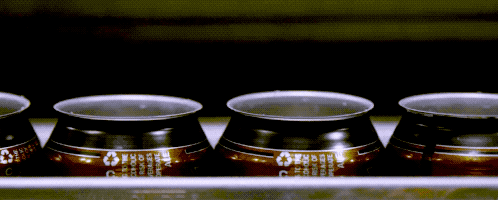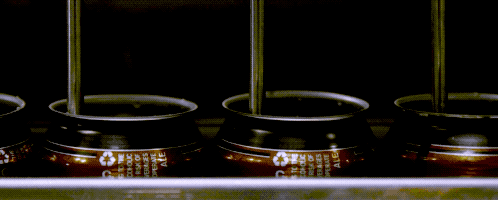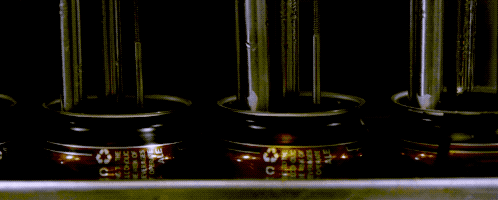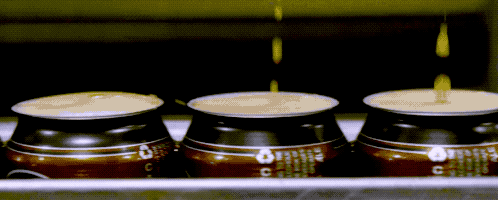
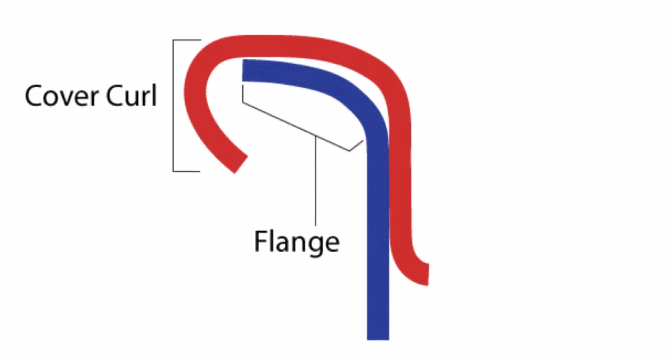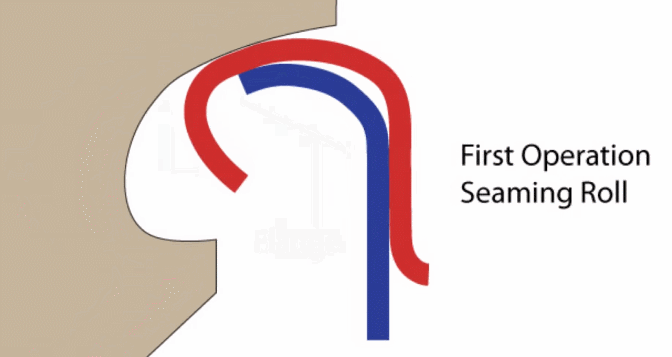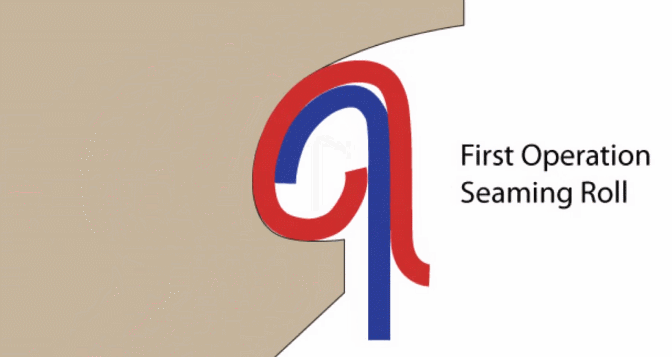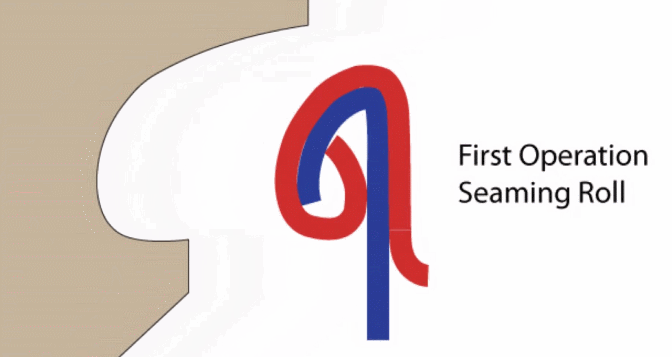
Izmantojot specializētu blīvēšanas mašīnu velmēšanai un blīvēšanai, CAN korpuss un vāks tiek salocīti kopā un pēc tam saspiesti, lai veidotos cieši pārklājas ar velmētām malām (pazīstamas arī kā “dubultā velmētas malas”), neļaujot gaisam iekļūt un iziet.
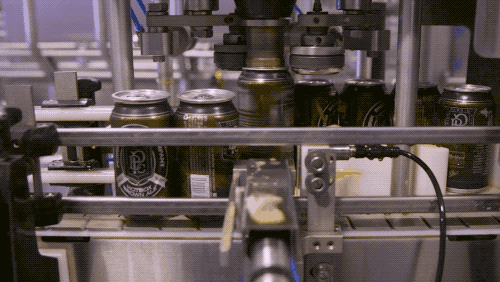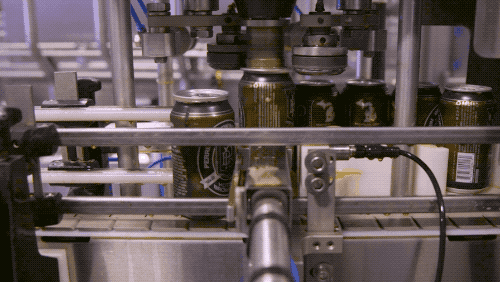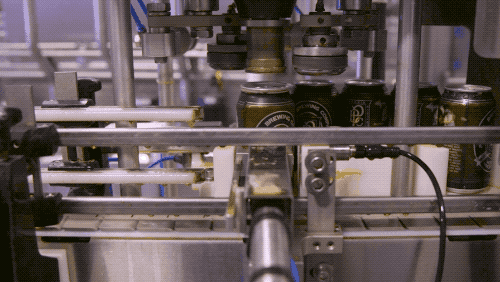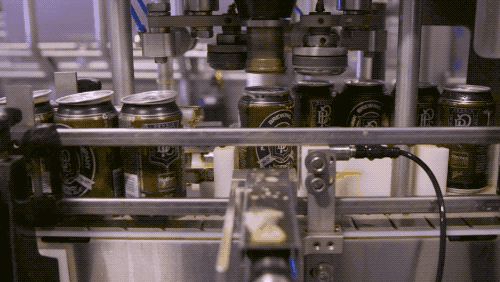
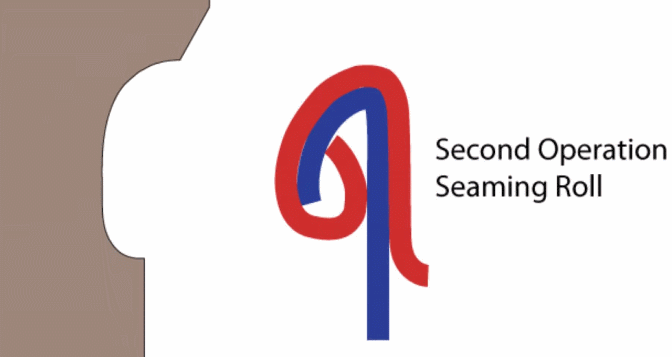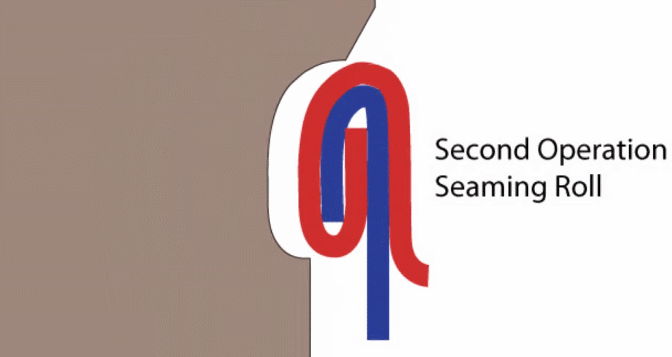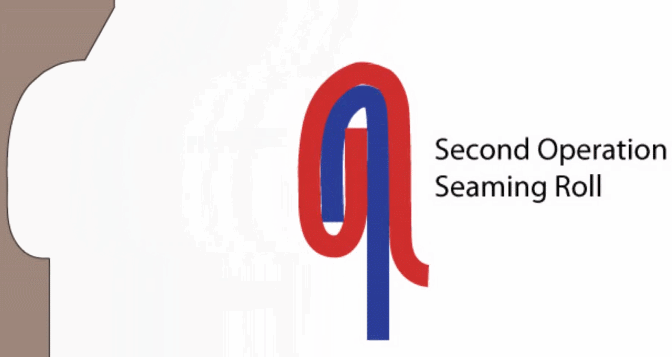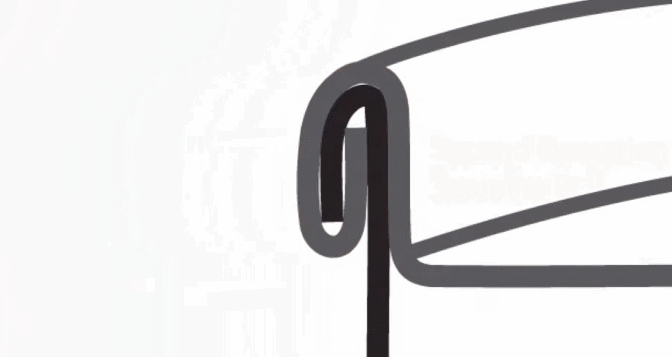
Pēc tik daudzām darbībām kārbas ražošana ir pabeigta. Vai nav pārsteidzoši, ka mazai kannai ir tik daudz zināšanu?