


Kādas ir cigarešu iepakojuma dāvanu kastīšu ekrāna drukāšanas un līmēšanas procesa īpašās funkcijas? Šeit ir zemu izmaksu un augstas efektivitātes noslēpums!
Cigarešu iepakojuma dāvanu kastu ražošanai ir nepieciešams ne tikai drukāšanas process kastē un ārpus tās, bet arī pēdējais līmēšanas un salikšanas solis. Tradicionālajai manuālajai līmes suku metodei ir daudz trūkumu, piemēram, atšķirības atsevišķās darbības metodēs, grūtības sasniegt vienotus kvalitātes standartus un zemu ražošanas efektivitāti. Ja cigarešu iepakojuma dāvanu kastes līme nav vienmērīgi uzklāta, ir viegli izraisīt līmes mizošanu vai pārplūdi, produkta izskata piesārņojumu un saķeri.
Ekrāna drukāšana drukāšanas nozarē ir pazīstama kā "universāla drukāšana", pateicoties tā biezajam tintes slānim, spilgtām krāsām, plašam substrātu tipu klāstam un dažādiem īpašiem tintes efektiem, kas var ietvert vairākas nozares, piemēram, iesaiņojumu, elektroniku, apģērbu, keramiku utt., Piemērojot scenāriju drukāšanai dāvanu kastes montāžas līmēšanas procesam, ir laba izvēle. Tās izmaksas ir zemas, līmes slāņa biezums ir mērens, stabils un viegli pielāgojams. To var izmantot uz ūdens - balstītu lateksu un ir videi draudzīgs, neuztraucoties par GOS standartu pārsniegšanu. Līmes daļas var koriģēt un brīvi mainīt, izmantojot filmu failus, un viena persona izmanto līmi un vairākus cilvēkus, kas pulcējas, ietaupot daudz darbaspēka izmaksu.
Sakarā ar līmes izmantošanu dāvanu kastu ekrānuzņēmuma drukāšanā, drukāšana ekrāna iekšpusē nav parasta tinte, bet gan līme. Tāpēc mums ir savs ražošanas procesu kopums attiecībā uz aprīkojumu, plākšņu izgatavošanas metodēm, līmes izvēli un dokumentu ražošanu. Šeit mēs salīdzināsim un apkoposim atšķirības starp tradicionālajiem tintes drukāšanas procesiem.
 Aprīkojuma izvēle
Ir daudz veidu ekrānuzņēmumu drukas aprīkojuma, un tradicionālās ekrāna drukas mašīnas ir sadalītas plakanas preses ekrāna drukas mašīnās, plakanā preses apļveida ekrāna drukas mašīnās un apļveida preses apļveida ekrāna drukas mašīnās, pamatojoties uz spiediena spiedienu. Lielākajā daļā papīra iepakojuma drukas produktu svara diapazons ir 80 ~ 230 g/m2, un pilnībā automātiskas ekrāna drukas mašīnas, kurās virsmas uzlīmēm tiek izmantotas plakanas preses apļveida drukāšana, iekšējās uzlīmes, sērskābes papīrs utt. Cigarešu iepakojuma dāvanu kastes agrīnā stadijā ir pilnībā spējīga to apstrādāt.
Tomēr, sākot no pēc ražošanas procesa līdz cigarešu iepakojuma dāvanu kastes montāžas posmam, tas parasti ir izgatavots no cietā kartona, kas jau ir izgājis laminēšanas tehnoloģiju. Tā biezums ir liels, tā stīvums ir augsts, un tas nav piemērots saliekšanai. Tas nav piemērots plakanām presējošai apļveida drukāšanai, tāpēc ir piemērotāk izmantot kompaktu plakanas preses ekrāna drukas mašīnu ar lielu trīs - Dimensiju drukas vietu līmēšanas procesam, kā parādīts 1. attēlā. Lielāks trīs - Dimensijas telpa var pielāgot vairākus kardolas.
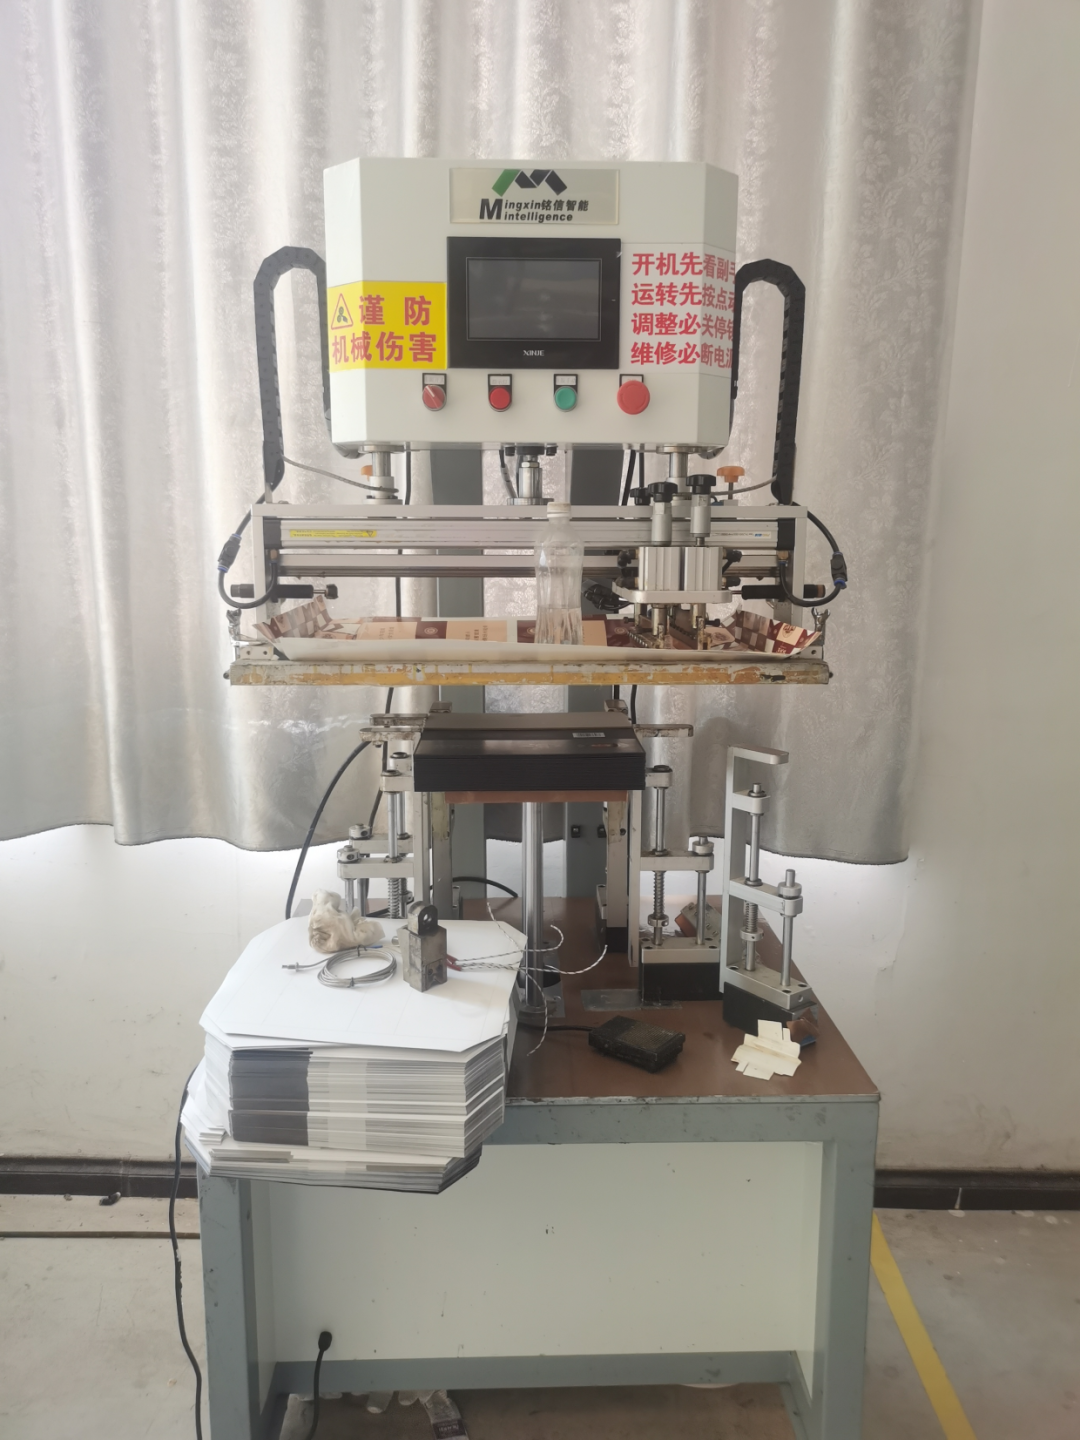
1. attēls. Scenārija drukas mašīna saplacināšanas mašīna
Ekrāna drukas ražošana
Ekrāna drukāšanas ražošanas procesu var aptuveni sadalīt: ekrāna izstiept, uzklāt gaismjutīgu līmi, žāvēšanu, ekspozīciju, plāksnes attīstību un plāksnes pārbaudi. Tintes drukāšanai un līmējošajai drukāšanai ir būtiskas atšķirības plākšņu materiālu un procesu izvēlē, kā parādīts 1. tabulā.
1. tabula Atšķirības starp tintes drukāšanu un līmes drukāšanu
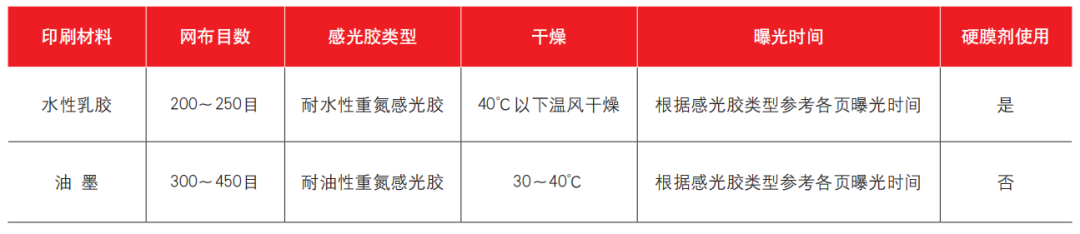
Ūdens bāzes latekss izmanto ūdeni kā atšķaidītāju, un tā šķīdība uz ekrāna nav tik laba kā tinte. Izvēloties acu izmēru, ieteicams izmantot acu izmēru aptuveni 200–250 acs, kas var efektīvi līdzsvarot līmes slāņa biezumu un izvairīties no biežas aizsērēšanas. Tintes produktu drukāšanai, lai nodrošinātu grafikas un teksta drukāšanas precizitāti, bieži ir jāizmanto acs ar acs izmēru 300–450 vai augstāks, lai izveidotu plāksni.
01/Getjutīgas līmes veids
Arī gaismas jutības līmes izvēle ir arī viens no galvenajiem punktiem. Ražotāji ražo dažāda veida ūdens {- izturīgu Diazo fotosensitīvas līmes un eļļu izturīga diazo fotosensitīvā līme atbilstoši dažādām situācijām. Ja eļļas - balstīta diazo fotosensitīvs līme ir kļūdaini izvēlēta plāksnei izgatavošanai ar ūdeni - bāzes lateksa, tas var izraisīt tādas problēmas kā plāksnes delaminācija un slikta drukāšanas pretestība.
02/ekspozīcija
Ielieciet plēves pamatni uz ekrāna P virsmas un pakļaujiet to ultravioletai gaismai. Daļa, kas pakļauta ultravioletai gaismai, zaudē šķīdību ūdenī. Atkarībā no fotosensitīvās līmes un ekspozīcijas laika veida skatiet ekspozīcijas grafiku katrā rokasgrāmatas lapā un nosakiet optimālo ekspozīcijas laiku pirms iedarbības. Nepietiekama iedarbība var samazināt ekrāna izturību, savukārt pārmērīga iedarbība var ietekmēt attēla skaidrību.
03/plāksnes izstrāde
Iemērciet abas atklātā ekrāna puses tīrā ūdenī vai ievietojiet to izlietnē 1 - 2 minūtes. Pēc noņemšanas ekrānu izskalojiet ar augsta spiediena ūdens pistoli ūdens miglas veidā (detaļām, kas pakļautas ultravioletai gaismai, ekrānā ir rūdītas gaismas jutības līme, un detaļas, kas nav pakļautas ultravioletai gaismai, izšķīst ūdenī), līdz visa grafika un teksts ir skaidri izstrādāti. Noņemiet lieko ūdeni un nožūst temperatūrā zem 40 grādiem.
04/ pārbaudes versija
Sausa pārbaudi, izlabojiet ekrānu un salabojiet pinholes.
Dura mater aģentu izmantošana
Tintes drukāšanai ekrānam ir nepieciešama laba pretestība ar šķīdinātāju un elastību, lieliska drukāšanas pielāgošanās spēja un lieliskas ekrāna noņemšanas un reģenerācijas īpašības. Tāpēc tas nav piemērots Dura mater izmantošanai. No otras puses, dāvanu kastes līme izraisa smagāku drukas plāksnes nodilumu biezā un cietā kartona dēļ, kā arī lielo drukas sietu attālumu. Turklāt ūdens - bāzes latekss korodē drukas plāksnes gaismas jutīgo plēvi. Ekrāna drukāšanas izturība bieži ir mazāka par 5000 izdrukām, kas var izraisīt līmlīmi. Tāpēc, lai vēl vairāk uzlabotu drukas plāksnes izturību un uzlabotu gaismas jutības līmes plēves ūdens izturību, ir jāizmanto ciets filmas aģents.
Ekrāna drukātais cietās filmas aģents ir divu - komponentu komplekts ar divām pudelēm. Pēc sajaukšanas uzklājiet to uz ekrāna virsmas, kas izgatavota no ūdens - balstīta vai ūdens - balstīta dubultā -, ar abpusēji izšķirošu fotosensitīvu līmi, kas var efektīvi aizsargāt ekrāna fotosensitīvo plēvi, uzlabot ekrāna drukāšanu un pagarināt ekrāna kalpošanas laiku.
Lietošanas metode ir šāda:
(1) Sajauciet šķīdumu A un šķīdumu B attiecībā 1: 1 un labi sakratiet.
(2) Pēc ekrāna izstrādes izžāvējiet to un izmantojiet audumu nesaturošu audumu vai sūkli, kas iemērc ab maisījumā, lai to uzklātu uz ekrāna virsmas. Pielietojiet to abās pusēs, ne pārāk daudz. Neļaujiet šķidrumam sakraut ekrānā, lai novērstu ekrāna caurumu aizsērēšanu pēc sacietēšanas.
(3) Pēc žāvēšanas ekrānu var pārnest uz drukāšanas procesu
Izmantojot cieto filmu aģentu, sietspiedes izturība var sasniegt ap 20000 izdrukām ar ievērojamu uzlabojumu un uzlabošanu.
Līmes atlase
UV spiediens - Jutīgs līme un ūdens {- balstīts latekss, kuru var drukāt ekrānā, ir šādas atšķirīgas īpašības: UV sacietēts spiediens -} Jutīga līme nesatur ūdeni vai organiskos šķīdinātājus, tāpēc to var izārstēt, izmantojot ūdens, kas ir ūdens, kas ir ūdens, kas ir ūdens, kas ir ūdens, kas ir ūdens, kas ir ūdens. Sildīšana vai var iztvaikot un dabiski nožūt istabas temperatūrā.
UV ārstējamais spiediens - Jutīgi līmes izmanto akrila monomērus kā atšķaidītājus, kuriem ir labāka ūdens izturība un zemāka virsmas spraigums. Tāpēc UV ārstējamais spiediens - jutīgas līmes ir piemērotākas ekrānuzņēmumam uz zemas virsmas enerģijas virsmām, piemēram, virsmas, kas pārklātas ar drukāšanas tinti; Tomēr ūdens - bāzes latekss bieži samazina savu ūdens izturību, jo ir hidrofilās piedevas, piemēram, emulgatori. Tāpēc drukas plāksne jāapstrādā ar cietu mēteli, lai uzlabotu tās ūdens izturību. Ūdens lateksu klienti plaši atzīst par ilgu lietošanas pieredzi, savukārt UV ārstējamais spiediens - jutīgās līmes kā topošai tehnoloģijai būs arvien nozīmīgāka loma turpmākajās lietojumprogrammās. Tomēr, ņemot vērā kopējās izmaksas un vides aizsardzību, pašlaik ir vairāk izmaksu -, lai izmantotu ūdeni - balstītu lateksu.
Izvēlieties atbilstošo gumijas skrāpi
Gumijas skrāpim ir četras funkcijas, kas var padarīt tintes plūsmu pa ekrānu; Var padarīt ekrānu saskarē ar drukas materiālu; Var nodrošināt, ka ekrāns ir savietojams ar drukāšanas un materiāla virsmu; No ekrāna var noņemt lieko tinti.
Gumijas skrāpja cietība parasti tiek izteikta krasta cietībā, kas svārstās no 55 līdz 95 krasta grādiem. Tintes izstrādājumiem nepieciešama drukātu attēlu precizitāte, parasti izmantojot gumijas skrāpi ar mērenu vai augstu cietību, kas pēc viena nokasīšanas procesa pabeidz tintes atgriešanās kustību. Līmes lietojumprogrammai nav nepieciešama augsta precizitāte grafikai un tekstam. Izvēlieties mīkstāku skrāpi, kas ir vairāk saderīgs ar ekrāna virsmu un prasa mazāku drukāšanas spiedienu. Divus skrāpjus var pārvietot uz priekšu un atpakaļ, lai pabeigtu divus drukāšanas procesus.
Precīzi kontrolēt pielietotās līmes daudzumu, izmantojot plāksnes izgatavošanas failu īpašības
Ekrāna drukāšanas līmi var precīzi kontrolēt un koriģēt, mainot punktu lielumu un blīvumu, izmantojot cietu substrātu.
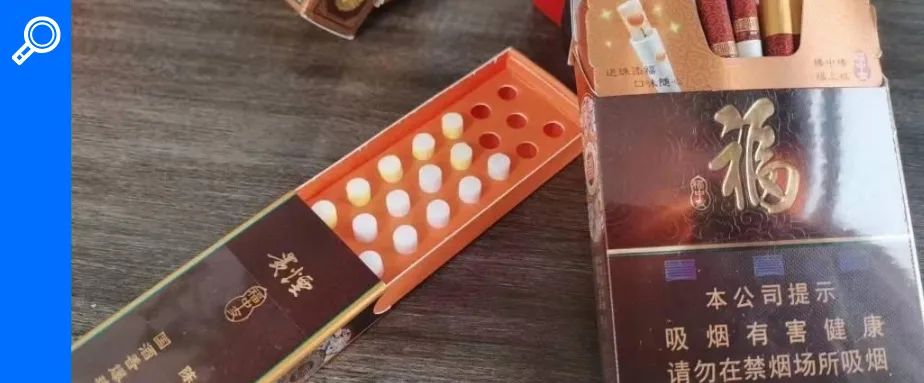
Dalieties praktiskā gadījumā, kad uzņēmums ražo “Guiyan (Fuzhong Zhi)” iekšējo kasti, kā parādīts 2. attēlā. Pirmais solis ir pilnībā cietā lodziņa dibena izmantošana, kā parādīts 3. attēlā, kā līmes failu. Ražošanas procesa laikā tika noskaidrots, ka pēc kastes izveidošanas pielietotās līmes daudzums bija pārāk liels, un līmes zīmes un nospiedumi izplatījās visā kastes aizmugurē, veidojot tumšas zīmes priekšpusē, kas būtiski ietekmēja izskata kvalitāti.
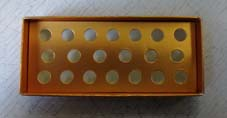
2. attēls "Guiyan (Fuzhong Zhi)" cigarešu pakotnes filtra iekšējā kaste
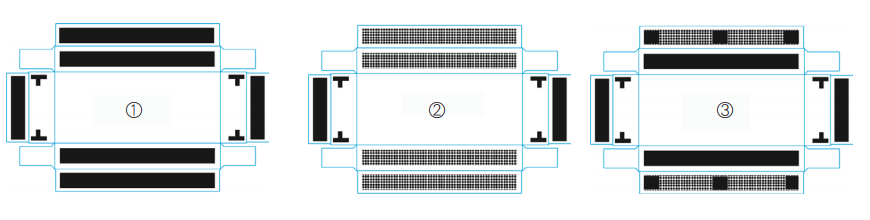
3. attēls
Modificējot failu, ② Galvenajā korpusā aizpildītais oriģinālais teksts tika aizstāts ar apļveida punktiem ar diametru 1,2, samazinot tintes daudzumu uz līmes slāņa un risinot tumšās drukāšanas problēmu. Bet pēc gatavā produkta kastes ir daži līmes mizošanas gadījumi. Izmeklēšanā tika atklāts, ka drukāšanas procesā dažiem punktiem ir nevienmērīga līmes pielietojums plāksnes aizsprostojuma dēļ. Ja plāksnes aizsprostojums ir smags, var rasties nepietiekama līmes pielietošana, izraisot kastes atvēršanu.
Pārskatiet dokumentu vēlreiz, izmantojot cieto un tīkla punktu kombināciju un koncentrējieties uz dažu savienošanas punktu stiprināšanu. Līmes atvēršanas un tumšās drukas problēmas ir rūpīgi atrisinātas, un visbeidzot veido ③ dokumentu un pabeidz to masveida ražošanai.