


No viegli atdarināmas līdz grūti kopējamai gadījuma izpēte parāda, kā lāzera hologrāfiskās etiķetes var “pagriezt galdus”, izmantojot meistarību!
Lāzera hologrāfiskajām etiķetēm to ražošanas procesa īpašību dēļ piemīt augsts pret{0}}viltošanas līmenis. Drukāšanas un iepakošanas jomā mans uzņēmums ir mēģinājis apvienot etiķetes ar sietspiedi uz kartona kastēm un ieviest digitālās saites funkcijas, lai uzlabotu pret-viltojumu līmeni, apmierinātu klientu personalizētās vajadzības un uzlabotu iepakojuma kvalitāti.
Šajā rakstā es pastāstīšu par viltošanas novēršanas -uzlabojumu pēc faktiskas etiķetes izveidošanas. Sākot ar šo gadījumu, es iepazīstināšu ar galvenajām procesu kombinācijām un galvenajiem punktiem, kas jāņem vērā ražošanas laikā.
Pārskats par procesu
1. Galvenie materiāli un aprīkojums
(1) Hologrāfiskās zīmoga{1}}uzlīmes: ar QR kodiem un digitālo informāciju, abi ir savstarpēji saistīti.
(2) Citi materiāli: siet-apdrukas UV laka, siet-drukas tintes, plēvju plāksnes, siet-drukas plāksnes utt.
(3) Galvenās ražošanas iekārtas: sietspiedes iekārtas utt.
2. Galvenie procesi
(1) Karstā{1}}štancēšanas process
Parasti pēc tam, kad izstrādājums ir pabeidzis iepriekšējo ofseta drukāšanas procesu, uzlīme tiek piestiprināta norādītajā vietā uz kartona kastes, izmantojot karsto -štancēšanu.
(2) Sietspiedes-process
Viltošanas novēršanas -uzlabojums galvenokārt tiek panākts, izmantojot siet-drukāšanas procesu, kurā digitālajā informācijas apgabalā ir sakrauti trīs apstrādes slāņi: UV lakas slānis, noskrāpējamais-tintes slānis un UV melnā teksta slānis (kā parādīts 1. attēlā). Izmēri un pozīcijas tiek noteikti saskaņā ar etiķeti un digitālo informāciju. Trīs apstrādes slāņu galvenās funkcijas ir šādas:
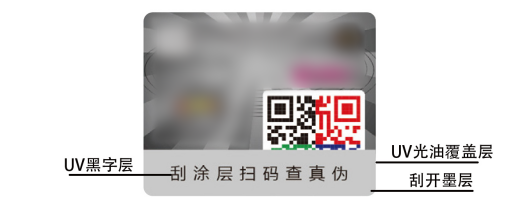
1. attēls. Digitālās informācijas parādīšana uz lāzera hologrāfiskajām etiķetēm
① UV lakas pārklājuma slānis: uz norādītās etiķetes virsmas laukuma tiek uzklāts lakas slānis, lai atvieglotu saķeri starp noskrāpējamo{0}}slāni un etiķeti, kā arī lai uzlabotu tintes slāņa skrāpējumu{1}}noņemšanas efektu.
② Scratch{0}}Off Ink Layer: galvenais solis pret-viltošanas novēršanā — šis slānis aptver digitālo informāciju uz etiķetes un daļu no QR koda. Patērētāji var noskrāpēt šo slāni, lai skatītu aptverto digitālo informāciju, kas nodrošina pret-viltošanas verifikāciju un citas darbības.
③ UV melnā teksta slānis: melns teksts, piemēram, “Noskrāpē, lai skenētu QR kodu, lai pārbaudītu autentiskumu”, tiek pievienots noskrāpētajam{0}}tintes slānim, lai mudinātu patērētājus nokasīt tintes slāni, lai pārbaudītu pret-viltošanu.
3. Procesa funkcionālā īstenošana
Etiķete tiek apvienota ar sietspiedes{0}}drukāšanas procesu uz papīra kartona kastes. Patērētāji var noskrāpēt tintes slāni, kā tiek prasīts, un izmantot rokas ierīces, lai nolasītu QR kodu, salīdzinātu izgūto informāciju ar aptverto digitālo informāciju, tādējādi veicot pret-viltošanas verifikāciju. Tas var efektīvi aizsargāt produkta digitālo informāciju, panākot augstāku viltošanas apkarošanas līmeni nekā tikai QR koda nolasīšana. (Kā parādīts 2. attēlā)
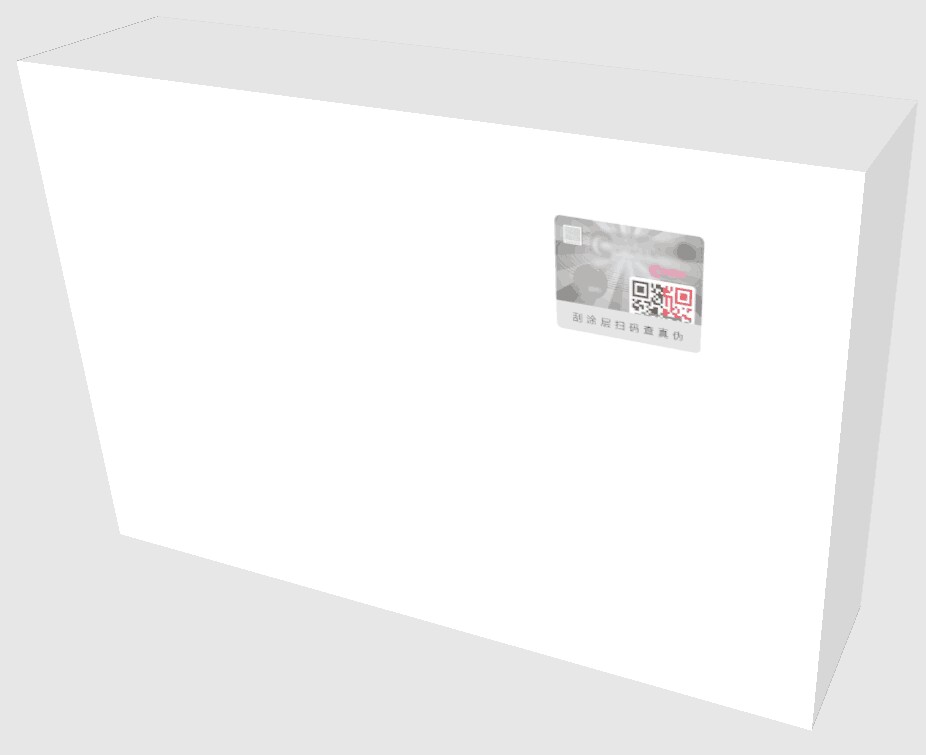
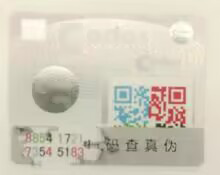
2. attēls Lāzera hologrāfiskās etiķetes pret-viltošanas informācija
Ražošanas procesa piesardzības pasākumi
Etiķešu un sietspiedes procesa galvenais uzsvars un grūtības ir tintes slāņa stingrība un viegla nokasīšana. Ir daudzi faktori, kas ietekmē tā formēšanu, piemēram, iekārtu ražošanas parametri, materiālu saskaņošana un citi faktori. Faktiskajā ražošanas procesā mums ir jāveic saprātīgi jaunu produktu testi agrīnā stadijā, jāizvēlas pareizie ražošanas parametri un jākoncentrējas uz procesu, lai nodrošinātu produkta kvalitāti.
1. Galvenie iekārtu ražošanas parametri
Galvenie iekārtu ražošanas parametri ietver: žāvēšanas temperatūru, plākšņu izgatavošanas sietu, transportlīdzekļa ātrumu utt.
(1) Žāvēšanas temperatūra: tieši ietekmē lakas un skrāpēšanas tintes sausumu, un pārāk augsta vai pārāk zema temperatūra ietekmēs skrāpēšanas tintes skrāpēšanas efektu.
(2) Plākšņu sieta skaits: ietekmē tintes slāņa biezumu. Plākšņu sietu skaits ir mazs, un tintes slānis ir pārāk biezs, kas ietekmēs skrāpējošās tintes skrāpēšanas efektu; Plāksnes siets ir augsts, un tintes slānis ir pārāk plāns, kas ietekmēs noskrāpētās tintes pārklājumu un stingrību.
(3) Transportlīdzekļa ātrums: tas ir cieši saistīts ar ražošanas kvalitāti un ražošanas efektivitāti.
2. Materiāla modeļa saskaņošana
Trīs atbilstības pakāpe tieši ietekmēs noskrāpētā tintes slāņa stingrību un nokasīšanas grūtības. Reālajā šādu darbu ražošanas procesā autora uzņēmums pieskaņos dažāda veida lakas un tintes etiķetēm un kartona veidiem, lai nodrošinātu produkcijas skrāpēšanas kvalitāti.
3. Ražošanas kvalitātes prasības
(1) UV lakas pārklājuma slānim un nokasītai tintei jābūt apdrukātai blīvi, malām jābūt glītām, izmēram ir jābūt pareizam, un citās daļās nedrīkst būt tintes iedarbības.
(2) Pirmās drukas un skrāpējamās tintes loksnes ir jāpārbauda attiecībā uz stingrību un skrāpēšanas vieglumu, un skrāpēšanas efekts ir labs, un informācijas kods pēc nokasīšanas ir pilnīgs, skaidrs un maināms.
(3) Pēc UV melnās drukas vizuālā pārbaude ir skaidra, nav iztrūkstoša pildspalvas defise, ielīmēti vārdi, fonta lielums atbilst prasībām utt., un citās daļās nav tintes iedarbības.
(4) Koncentrējieties uz drukas komplekta novirzi, kurai jāatbilst prasībām. Pirms plākšņu izgatavošanas uz mīkstās plēves ieteicams pievienot presēšanas-atsauces līnijas un sietspiedes laikā drukāt stingri saskaņā ar griešanas līnijām.
4. Citi piesardzības pasākumi
(1) pusfabrikātu deformācijas ātrums
Autora uzņēmums faktiskā ražošanas procesa laikā ekrāna plēvi iepriekš neizgatavos, un arī pusfabrikāta deformācijas ātrums ietekmēs komplekta novirzi. Pirms ražošanas procesa ir precīzi jāizmēra pusfabrikāta deformācijas ātrums un jāizgatavo ekrāna plēve atbilstoši deformācijai, lai gatavā produkta kvalitāte būtu labi kontrolēta.
(2) Gatavās produkcijas iepakošana
Pēc sietspiedes procesa ir jāveic nepieciešamie gatavā produkta aizsardzības pasākumi, lai novērstu gatavā produkta ietekmi uz vides izmaiņām un ilgu ievietošanas laiku.
(3) Ja nepieciešams, sekojiet līdzi klienta lietojumam.