


Kas man jādara, ja es saskaros ar šīm problēmām fleksogrāfiskās drukāšanas procesa laikā? Šeit skatiet galvenās idejas!
Flexogrāfiskā drukāšana ir samērā videi draudzīga un efektīva drukāšanas metode, kas Ķīnā ir strauji attīstījusies, un dažādas tehnoloģijas un procesi tiek ātri atjaunināti. Tomēr uzņēmumi, kas izmanto fleksogrāfisko drukāšanu, drukāšanas procesā bieži saskaras ar problēmām dažādu tehnisko iespēju dēļ, piemēram, neprecīza pārmērīga nogriešana, burrs, dobi punkti utt., Kas uzņēmumam rada daudz nepatikšanas. Šajā rakstā ir uzskaitītas vairākas parastās fleksogrāfiskās drukas kļūdas un to risinājumi, cerot būt noderīgi lasītājiem.
01
Neapstrādāta mala
Drukāta teksta un attēlu nevienmērīgās malas, robainas vai neregulāras pārplūdes tiek sauktas par burrs. BURR parādīšanās iemesls lielā mērā ir saistīts ar tintes problēmām, piemēram, pārmērīgu tintes viskozitāti un ātru žāvēšanu ar tintēm. Dažreiz tinte vispirms var nožūt daļu no drukas plāksnes un pēc tam ap to pārnest kopā ar maziem kraupiem, veidojot urbumus. Dažreiz tas nav obligāti tāpēc, ka tintes viskozitāte ir pārāk augsta, tā var rasties arī tad, ja viskozitāte ir zema, un tā jāizturas atšķirīgi. Parasti istabas temperatūrā 25 grādu C ir lietderīgi kontrolēt tintes pH vērtību no 8,5 līdz 9,5.
Turklāt pārmērīga tintes slodze var palielināt tintes koncentrāciju ap punktu un arī veidot urbumus. Šajā laikā jāizvēlas acu veltnis ar lielu diegu skaitu vai zemu tintes slodzi.
Dažreiz statiskā elektrība drukāšanā var ietekmēt arī tintes pārnešanu uz punktiem, izraisot burrs. Ja nepieciešams, antistatiskās ierīces var izmantot, lai samazinātu vai novērstu statisko elektrību.
Substrāta virsmas tīrībai ir arī zināma ietekme uz tintes izlīdzināšanu un difūziju, it īpaši, ja uz pamatnes virsmas ir pārāk daudz papīra matiņu vai mazu putekļu, kas var izraisīt problēmas ar malu. Tāpēc substrāta virsmas savlaicīga tīrīšana var arī palīdzēt samazināt malu problēmas.
Iekārtas žāvēšanas ātrums var ietekmēt arī urbumus. Ja žāvēšanas ātrums ir pārāk ātrs, tas samazinās tintes izlīdzināšanu. Šajā laikā var pievienot dažus lēnus žāvēšanas līdzekļus, lai atbilstoši aizkavētu tintes žāvēšanas ātrumu uz pamatnes virsmas, padarot tintes vienveidīgāku.
Nepiemērots pamatnes virsmas spraigums dažreiz var ietekmēt tintes iespiešanos, izraisot tintes uzkrāšanos uz virsmas un labi neizkliedēt. Vispārīgi runājot
02
Dobi tīkla punkti
Dobi punkti ir biežāk sastopami fleksogrāfiskā drukāšanā, ko galvenokārt izraisa pārmērīgs drukāšanas spiediens. Līdz ar plakanu augšējo punktu drukas plāksnēm šī parādība ir efektīvi mazināta. Kamēr spiediena vērtība nav pārāk novirzīta, galvenokārt var izdrukāt pilnīgus punktus.
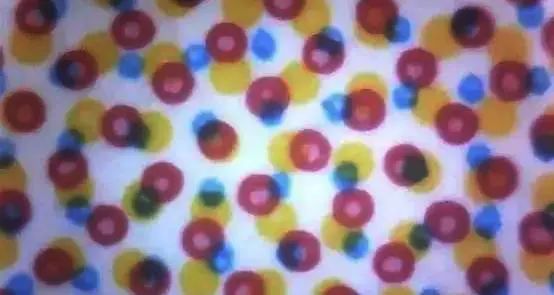
Turklāt zema tintes saķere var arī padarīt normālus punktus nespējīgu turēt tinti, kā rezultātā rodas doba sajūta. Eļļas pielāgošanai varat izmantot atbilstošu tintes daudzumu. Zema tintes viskozitāte var izraisīt arī līdzīgas problēmas, tāpēc ir svarīgi pievērst uzmanību tintes viskozitātes izmaiņām, it īpaši, ja drukāšanas darbnīcas temperatūra ir augsta. Nesen konfigurētās tintes viskozitātes izmaiņas joprojām ir nozīmīgas, salīdzinot ar tinti, kas tiek izmantota kādu laiku, tāpēc tā regulāri jāpārbauda.
03
Drukāt
Noplūde ir tipisks sliktas tintes pārnešanas piemērs, kur tinte ir ļoti sekla vai pilnībā trūkst dažos iespiestā materiāla apgabalos. Galvenais nokavētās drukāšanas iemesls ir nepietiekams drukāšanas spiediens, piemēram, nekonsekvents kontakta spiediens starp anilox rullīti un drukas plāksni, kā arī starp drukas plāksni un substrātu, kā rezultātā tiek veikta neefektīva tintes transmisija. Iespējams, ka ir divas nekonsekventa kontakta spiediena iespējas: viens ir nepietiekams spiediens, bet otrs ir slikts horizontālais līdzsvars starp vienības komponentiem, kurus var regulāri pārbaudīt.
Turklāt drukas plāksnes virsmas stāvoklis (piemēram, eļļas traipi, iespiedumi vai nepietiekams biezums) var izraisīt arī tintes noplūdes problēmas. Ja tas ir eļļas traips, to var noslaucīt ar alkoholu. Ja tā ir vēl viena problēma, jānomaina jauna drukas plāksne.
Nepietiekama tintes piegāde var izraisīt arī noplūdes problēmas. Pašlaik progresīvāks aprīkojums izmanto slēgtas tintes kameras. Ja gaisa sūkņa sūknētā tintes daudzums ir pārāk mazs, tas nevar pilnībā mitināt acu veltni, un noplūdes problēmas dabiski rodas. Turklāt, kad acs veltnis ir smagi bloķēts, tas nevar normāli pārnest tinti, tāpēc visas tintes cauruļvada tīrība būtu jāuztver nopietni.
04
Neprecīzs pārgriežošs
Neprecīza pārgrozīšana ir bieži sastopama feksogrāfiskā drukāšanas problēma, ko izraisa neprecīza krāsu grupas pozicionēšana, kā rezultātā rodas izplūdis vai pat izkropļoti drukāti attēli.
Ir daudz iemeslu neprecīzai pārmērīgai, vispirms apskatot drukas plāksni. Pašlaik plēves izvade jau ir ļoti laba, un spirāles leņķa ietekme plēves izvades gareniskajos un šķērsvirzienos nevajadzētu būt nozīmīgam. Tomēr dažādu ražotāju kalibrēšanas standarti nav vienādi, tāpēc dažādu ražotāju drukas plāksnes, iespējams, nespēj saderēties, ieskaitot lāzera plāksnes. Apskatiet vēl vienu uzlīmi. Vispārīgi runājot, sākotnējā izlīdzināšanas līnija ir komplekts, kas aplūko drukas plāksnes centru, lai, ielīmējot, tā tiks nospiesta uz abām pusēm, kas retāk rada ievērojamas kļūdas, ja vien ielīmēšanas mašīna ir jākalibrē iepriekš.
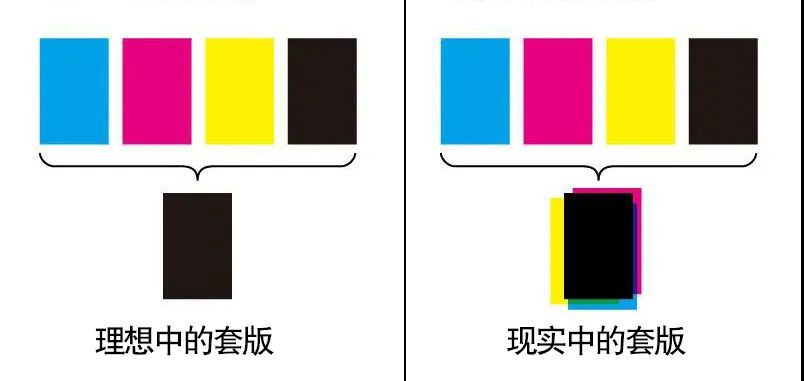
Pārdošanas sākums ir tad, kad nav problēmu ar drukāšanas un ielīmēšanas plāksnēm. Dažādiem modeļiem ir dažādi rūpnīcas iestatījumi, lai precizētu pregrozi. Piemēram, vispārējās vienības drukāšanas mašīnas precizitāte ir 0,2 mm, savukārt satelīta drukas mašīnas precizitāte ir 0,15 mm. Tāpēc, pārejot, nav jābūt 100% precīzam. Protams, 100% precizitāte ir labāka, taču to ir grūti sasniegt.
Ja neprecīza pārmērīga nogriešana notiek pat normālos apstākļos, ir jāapsver, vai tā ir aprīkojuma vai materiālu problēma. Galvenās aprīkojuma problēmas ir plāksnes stieņu piedziņas sistēmas, automātisko korekcijas iestatījumu, spriegojuma kontroles utt. Iestatījumi; Galvenās materiālu problēmas ir ruļļa lielums, materiāla stiepšanās pakāpe un termiskā deformācija. Pievērsiet uzmanību atbilstošām korekcijām darbībā.
Iepriekš mums ir kopīgas problēmas, kas radušās fleksogrāfiskās drukāšanas ražošanas procesā, un ierosinājuši dažus risinājumus. Faktiski ir daudz citu problēmu, ar kurām var rasties ražošanas procesā. Ir svarīgi atcerēties izrakstīt pareizās zāles un noteikt problēmas galveno cēloni.