


Vai gaiša fona izdrukām ir viegli iegūt nevienmērīgu tintes krāsu? Kāpēc gan neizmēģināt šo procesu!
Atjauninot un nomainot dažādas drukas metodes, tradicionālie cigarešu etiķešu drukāšanas procesi tiek pastāvīgi jaunināti. Parasti izmantotās cigarešu iepakojuma apdrukas metodes ietver ofseta druku, reljefu druku, dziļdruku, atveres plāksnīšu (sietspiede) utt. Katram drukāšanas procesam ir savas īpašības produkta efektu attēlošanā. Tradicionālajai ofseta drukai ir laba reproducēšanas veiktspēja daudzos aspektos, piemēram, gaišās tintes krāsā, drukāšanas punktu hierarhijā un detalizētā informācijā par drukātajiem izstrādājumiem. Tomēr ir grūti kontrolēt tintes slāņa biezumu lielformāta pamatkrāsu izstrādājumiem, īpaši vieglā formāta lielformāta drukas izstrādājumiem. Drukāšanas procesā bieži var rasties kvalitātes problēmas, piemēram, krāsu nestabilitāte un nevienmērīgs tintes slānis, kā rezultātā palielinās produktu lūžņu daudzums, radot zaudējumus uzņēmumiem, resursu izšķērdēšanu un neilgtspējību. Lai gan krāsu atšķirība ir nestabila un to var regulēt, izmantojot iekārtu operatoru veikto reāllaika-uzraudzību, kas prasa augstus standartus no operatoriem, joprojām ir grūti nodrošināt produktu krāsu partiju konsekvenci.
Tradicionālajā fleksogrāfiskajā drukā tintes pārnešanai izmanto sieta rullīti, kas var efektīvi kontrolēt fona tintes slāņa biezumu uz lielas virsmas. Tam ir salīdzinoši zemas prasības operatoriem, un tas ir ērtāk kontrolēt tintes slāņa biezumu, īpaši gaiša fona drukas izstrādājumiem uz lielas virsmas. Tas var efektīvi kontrolēt produkta tintes krāsas viendabīgumu, nodrošinot stabilu tintes slāņa biezuma pārnesi.
Autora uzņēmumā šobrīd ir Roland 8+2 ofseta iespiedmašīna, kas ir ražošanas iekārta, kas fleksogrāfiskajā drukā apvieno biezas tintes slāņa un viendabīgas un stabilas tintes krāsas īpašības ar skaidru ofseta drukas punktu slāņojumu un labu detalizācijas informācijas reproducējamību. Fleksogrāfiskā druka ir atbildīga par gaišo fona krāsu krāsu stabilitāti uz lielām lapām, savukārt ofseta druka ir atbildīga par produkta grafisko un tekstuālo detaļu reproducējamību, tādējādi panākot stabilas krāsu atšķirības, skaidras hierarhijas un bagātīgu detaļu īpašības drukātajos izstrādājumos, patiesi panākot atbilstību oriģinālajam manuskriptam un uzticamību standartam.
Kā piemēru ņemot izstrādājumu no noteikta tabakas uzņēmuma, produkta galvenā krāsa ir pilnas lapas gaiši dzeltens fons. Ražošanas procesa laikā krāsu atšķirību stabilitāte nav augsta operatoru līmeņa, tintes sajaukšanas personāla tehniskās pieredzes, aprīkojuma darbības statusa un materiālu stabilitātes dēļ. Pamatojoties uz produkta īpašībām, pētniecības un attīstības komanda veica procesa testēšanu un ierakstīja analīzi no sieta rullīša, tintes biezuma un viskozitātes, drukas papīra, drukāšanas procesa analīzes un uzlabošanas aspektiem, kā arī atkārtoti pārbaudīja iepriekš minēto rādītāju stabilitātes un pielāgojamības prasības attiecībā uz produkta kvalitāti uz mašīnas, panākot pakāpeniskus rezultātus. Autors pētīs procesu, kā panākt stabilu krāsu atšķirību un viendabīgu tintes krāsu lielformāta gaismas bāzes izstrādājumos, pilnveidojot līmes elastīgās līmēšanas tehnoloģiju no šādiem aspektiem.
Papīra, tintes un plākšņu rullīšu atlase
01 Drukas materiālu veiktspējas analīze
Šajā izstrādājumā izmantotais, vienpusējs pārklāts balts kartons ir izgatavots, uzklājot baltu pārklājumu vienai pamatpapīra pusei un pēc tam apstrādājot to, izmantojot kalandrēšanas rotājumus. Ja papīrs ir nevienmērīgi pārklāts vai tam ir nepārklāts papīrs, nepārklātam papīram būs tādas problēmas kā virsmas šķiedru savīšana, raupja un nelīdzena substrāta virsma un šķiedru spraugas, kas ir lielākas par apdrukas punktu diametru, kā rezultātā punkti atrodas tieši spraugās starp šķiedrām un nespēs pārnest tinti uz papīra virsmu, padarot neiespējamu attēla reproducēšanu šajā jomā.
Drukāšanas procesā izstrādājumam var būt nevienmērīga tintes krāsa, punktu zudums un drukas virsmas vāja izlīdzināšana papīra nelīdzenās virsmas dēļ. Drukāšanas papīra virsmas līdzenums un pārklājuma tintes absorbcija ir svarīgi faktori, kas ietekmē izstrādājuma drukāšanas veiktspēju. Tāpēc attiecībā uz pamatpapīra un virsmas pārklājuma prasību izvēli, papildus padziļinātai tehniskajai apmaiņai ar papīrfabrikām, esam veikuši arī procesu uzlabojumus mūsu pašu drukas iekārtu apstākļos, maksimāli palielinot papīra virsmas līdzenumu un uzlabojot drukāšanas spēju.
01
Pirmkārt, izvēlieties pamatpapīru ar labu līdzenumu, piemēram, Senbo Bowang SBS (baltā serdeņa baltā karte) vai Hongta Renheng SBS (baltā serdeņa baltā kartīte). To virsmas līdzenuma stabilitāte ir augsta, un to var pārbaudīt un salīdzināt dažādās shēmās, lai izvēlētos labāku.
02
Otrkārt, uzlabojiet pārklājuma efektu no dažādiem aspektiem, piemēram, papīra pārklājuma iekārtu atkļūdošanas, kalandrēšanas un pārklājuma skrāpja.
03
Treškārt, pielāgojot pārklājuma formulu, var uzlabot pārklātā papīra tintes uzsūkšanas veiktspēju, nodrošinot, ka papīra pārklājums ir stingrs, bez burbuļiem, svītrām un papīra virsma ir gluda un bez piemaisījumiem; Pārliecinieties, vai papīra virsmas gludums ir virs 400 S, lai baltais kartons varētu cieši saskarties ar drukas plāksni un skaidri atjaunot drukas punktus.
04
Ceturtkārt, lai izvairītos no drukas kvalitātes problēmām, piemēram, neprecīzas punktdrukas, nevienmērīgas tintes krāsas un punktu zuduma izstrādājuma drukāšanas procesā, pirmais iekārtas sēdeklis ir jāaizpilda ar UV izbalēšanas līdzekli uz papīra virsmas, lai novērstu UV fleksogrāfiskās tintes iekļūšanu un efektīvi noņemtu tintes ādu, izlīdzinātu papīra bedrītes un uzlabotu papīra virsmas gludumu.
02 Drukāšanas tintes izvēle un kontrole
Pirmkārt, izvēloties drukas tinti, tinte uz ūdens{0}} bāzes drukāšanas procesa laikā var aizsprostot sieta rullīti, un tā ir jātīra ar profesionāliem tīrīšanas līdzekļiem, kā rezultātā tiek pārtraukta un neilgtspējīga drukāšana un tiek ietekmēta krāsu stabilitāte. Videi draudzīga UV cietināta fleksogrāfiskā tinte var panākt tūlītēju tintes slāņa sacietēšanu UV gaismas starojumā, nepielipjot vai neaizsērējot sieta veltni, vienlaikus efektīvi kontrolējot punktu palielināšanos un nodrošinot stabilu kvalitāti un augstu ražošanas efektivitāti. Tas var saglabāt tintes slāņa stingrību, tintes viskozitātes stabilitāti un drukas krāsas konsistenci, kā arī labāk aizsargāt ekoloģisko vidi.
Otrkārt, tintes daļiņu biezumam un tintes viskozitātei ir arī būtiska ietekme uz drukāšanas efektu un pēcspiediena produkta kvalitāti. Ja drukāšanas procesā netiek pareizi kontrolēts tintes daļiņu biezums un tintes viskozitāte, tas izraisīs apdrukāto izstrādājumu punktu malu apmatošanos, punktu deformāciju, izplešanos, kā arī ietekmēs tintes pārneses daudzumu; Pat noved pie sliktas pielāgošanās spējas pēc-produkta pēcapstrādes un karstās štancēšanas, izraisot tādas problēmas kā zelta zudums, pastas un pat tintes eksplozija gatavajā produktā. Tāpēc testēšanas procesā stingri jākontrolē tintes daļiņu biezums un viskozitāte.
03 versijas veltņa īpašības un pielāgošanās spēja
Fleksogrāfiskās pamatkrāsu drukāšanas procesā keramikas sieta rullīšiem piemīt augsta drukāšanas pretestība, izturība pret koroziju, augsta temperatūras izturība, regulāri sieta caurumi, gludas sieta sienas, ātra tintes izdalīšanās, viegla tīrīšana un zems asmens nodilums. Tiem ir ne tikai ilgs vienreizējās lietošanas laiks, bet arī ilgāks drukas plāksnes kalpošanas laiks; Punktu caurumi, ko rada lāzergravēšanas tehnoloģija, ir dziļāki un gludāki, kas vairāk veicina tintes pārneses vienmērīgumu drukāšanā.
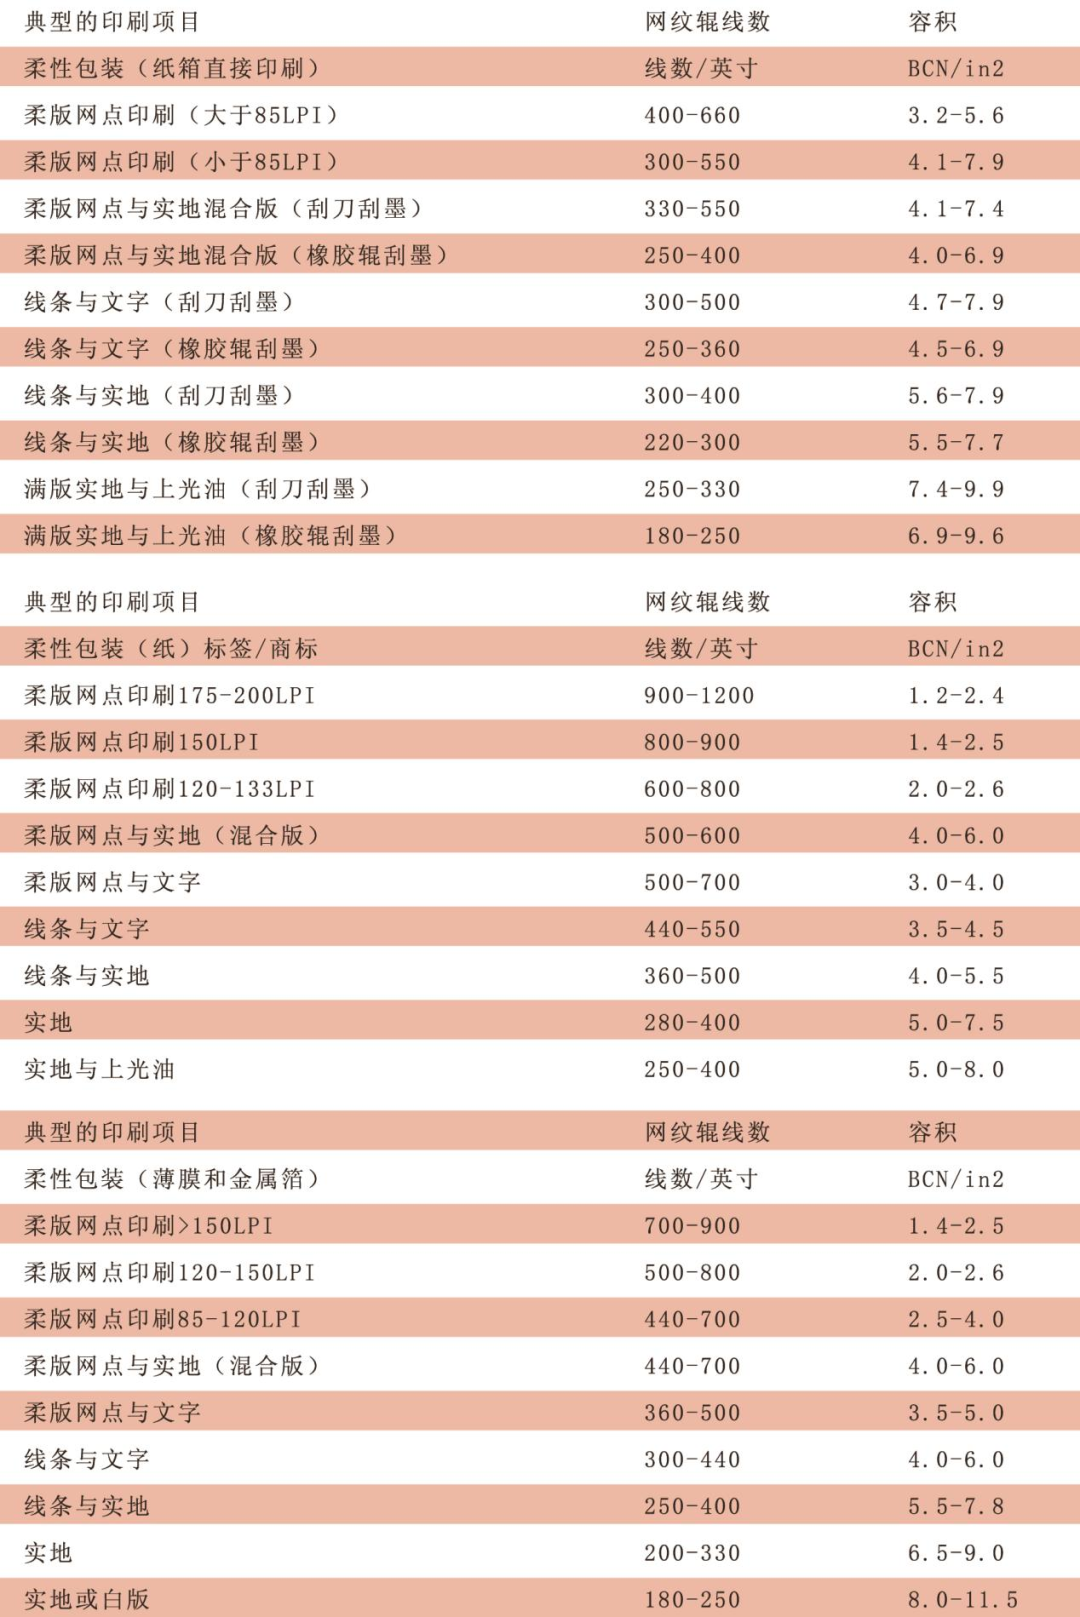
Tajā pašā laikā svarīgākie keramikas sieta rullīšu parametri ir acu līniju skaits un tintes daudzums acu caurumos. Jo lielāks ir acu līniju skaits, jo plānāks un vienmērīgāks var izveidoties tintes slānis, un jo bagātāki var būt punktu izteiksmes līmeņi un detaļas. Drukāšanas procesa laikā tas var samazināt punktu izplešanos un uzturēt nemainīgu un vienmērīgu tintes pārsūtīšanas ātrumu. Ja rodas problēmas ar apdrukāto izstrādājumu, piemēram, nepietiekama tintes pārnese gaišas krāsas punktdrukai, ierobežota papīra virsmas līdzenība, neprecīza drukāšana uz zemes, punktu zudums un pulvera vai matu izkrišana drukāšanas procesā, mums ir jāizvēlas un jāpārbauda atbilstošs tīkla līniju skaits un caurumu pārklājuma daudzums acs rullītim, pamatojoties uz apdrukājamā materiāla raksturlielumiem,1.
1. tabula. Tintes ielādes un tīkla kabeļa specifikācijas bieži lietotiem fleksogrāfijas projektiem
Produkta drukāšana uz mašīnas un procesa validācija
Veicot iepriekšēju plānošanu un sagatavošanu, produkts ir atbildis mašīnas testēšanas nosacījumiem. Šis tests tiks veikts pakāpeniski, lai nodrošinātu, ka katrs tests sasniedz paredzētos mērķus. Pamatojoties uz datu salīdzinošo analīzi par dažādu papīrfabriku vienpusēji pārklātu balto kartonu gludumu gadu gaitā mūsu uzņēmuma testēšanas centra laboratorijā, nav grūti saprast, ka, salīdzinot ar importētajām baltajām kartona formām, vietējā tirgū ražotā pārklātā baltā kartona plakanuma tehnoloģijas apstrāde ir kļuvusi arvien sarežģītāka. Salīdzinot dažādu vietējo piegādātāju materiālu testēšanas datus un salīdzinot to faktiskos testēšanas rezultātus dažādos poligrāfijas produktos, par testa papīriem šim eksperimentam tika izvēlēti Senbo Bowang SBS (balta serdeņa kartona kartons) un Hongta Renheng SBS (baltā serdeņa kartona kartons). Ņemot vērā vides temperatūras un mitruma ietekmi uz testēšanas rezultātiem, pārāk augsta vai pārāk zema drukas vides temperatūra mainīs tintes viskozitāti un ietekmēs izstrādājuma tintes pārnesamību. Tāpēc testa vides temperatūra tiks kontrolēta 23 grādi ± 5 grādi un mitrums tiks kontrolēts no 45% līdz 60%, kas būtībā ir piemērots normālai ražošanas temperatūrai.
Pirmajā posmā uz iekārtas tika pārbaudīts šūnveida keramikas sieta rullītis ar sieta tintes saturu 13g/m2, izmantojot 60 grādu regulāru sešstūra punktu izkārtojumu. Tā īpašības ir laba tintes pārnese, mazs reljefs un dažas zīmes. Tomēr testēšanas procesā uz papīra virsmas bija iespiedumi, bieza tintes slāņa uzkrāšanās, aizvilkšanās un pat meteoru lietus parādība uz apdrukātā izstrādājuma virsmas. Kā parādīts 2. attēlā.
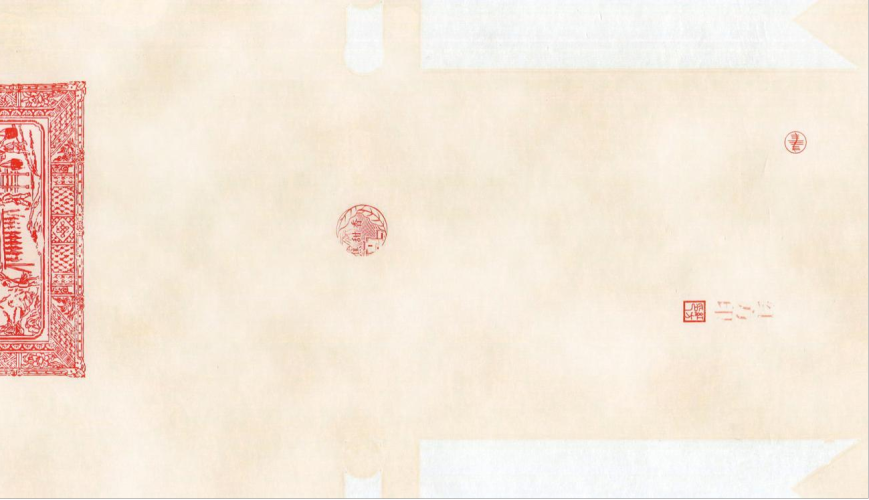
2. attēls. Uz apdrukātā materiāla virsmas parādās pilna plākšņu meteoru plūsma
Uz vietas veiktā analīze liecina, ka meteoru plūsmas parādībai ir vairāki iemesli. Pirmkārt, sieta rullīša šūnveida forma izraisa sliktu tintes nospiedumu un nevienmērīgu tintes slāni; Otrkārt, nevienmērīga griezto sieta caurumu dziļuma kontrole izraisa nevienmērīgu tintes slāņu uzkrāšanos. Tāpēc, mainot tādus parametrus kā acs caurumu forma, tintes tilpums un keramikas sieta rullīša punktu līniju skaits un vēlreiz pārbaudot to uz mašīnas, keramikas sieta rullīša procesa parametri beidzot tika noteikti kā diagonāls sieta rullītis ar acs tintes tilpumu 9g, spirālveida trijstūra līnijas punktveida skaitļa forma I/cm un (100 trijstūra līnijas punktveida I/cm). Pēc pārbaudes ar iekārtu tintes slānis bija biezs un gluds, bez vilkšanas vai tintes krišanas parādības.
Otrajā posmā tika pārbaudītas gaišas bāzes tintes ar atšķirīgu tintes smalkumu, un dažas shēmas uzrādīja sliktu tintes adhēziju uz pamatnes virsmas, tumšus un dziļus grupētus plankumus uz apdrukas izstrādājuma virsmas un vāju apdrukātā izstrādājuma spīdumu. Tā kā ofseta drukā ir plāns tintes slānis, tintes sastāvā ir augstas prasības attiecībā uz pigmentu daļiņu izmēru. Pigmentu lielais daļiņu izmērs ir galvenais iemesls apdrukas izstrādājumu raupjumam, plankumiem un vājam spīdumam. Tāpēc, izvēloties tintes smalkumu no piegādātājiem vai pielāgojot tintes izstrādes procesu, lai pielāgotu tintes smalkumu, pēc atkārtotas pārbaudes uz iekārtas tika ievērojami uzlabota tintes saķere ar pamatnes virsmu un drukas virsmas spīdums, kā parādīts 3. un 4. attēlā.
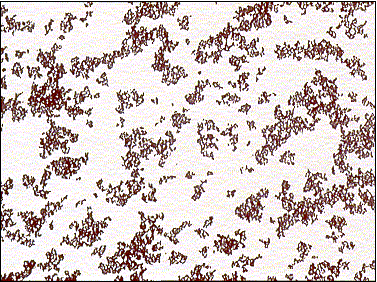
3. attēls. Slikta pigmentu slīpēšana izraisa sliktu pigmentu izkliedi
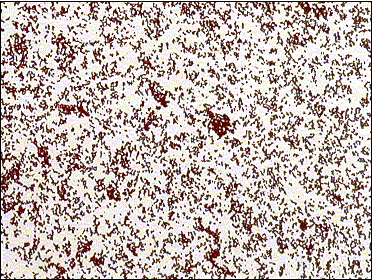
4. attēls: pigments ir labi noslīpēts, kā rezultātā pigments izkliedējas vienmērīgi
Trešajā posmā tintes atvilkšanas problēmu galvenokārt izraisa slikts tintes sausums uz apdrukātā materiāla virsmas testēšanas procesa laikā. Apstrādes metode ir atstāt atlikušās 8+2 ofseta drukas iekārtas vienības un iztukšot abas vienības aiz fleksogrāfiskās drukas iekārtas. No vienas puses, tas var pagarināt tintes žūšanas laiku uz drukas materiāla virsmas, un, no otras puses, tas var palīdzēt uzlabot tintes saķeri ar apdrukātā izstrādājuma virsmu, kontrolējot spiedienu starp rezerves rullīšiem. Pēc mašīnas pārbaudes tika ievērojami uzlabota tintes slāņa žāvēšana un aizmugures vilkšanas parādība.
Protams, testēšanas procesā nevajadzētu ignorēt tintes viskozitātes ietekmi uz drukas efektu. Pēc vairākām atkļūdošanas un verifikācijas kārtām, ko veica tintes regulēšanas tehniķi un iekārtu operatori, tika apstiprināts, ka UV fleksogrāfiskās drukas pamatnes dzeltenā viskozitāte ir 21 sekunde, bet atbilstošās ūdens-bāzes tiešsaistes lakas viskozitāte ir 27 sekundes, kas var nodrošināt vienmērīgu tintes krāsu, plakanu lielu drukas produktu virsmu un labu nodilumizturību.
Tajā pašā laikā mēs varam arī salīdzināt izstrādājuma gaišās pamatkrāsas krāsu atšķirības stabilitāti un saderību starp gaišo pamatkrāsu un citām punktkrāsu tintēm pārklājuma drukāšanai. Secinājums ir tāds, ka apdrukātā produkta virsmas krāsa ar fleksogrāfisko ūdens-dzelteno tinti ir tumša un spīdums nav augsts, savukārt fleksogrāfiskās UV punktkrāsu tintes tintes slāņa biezums ir plakans un krāsa ir spilgta, kā parādīts 5. un 6. attēlā.
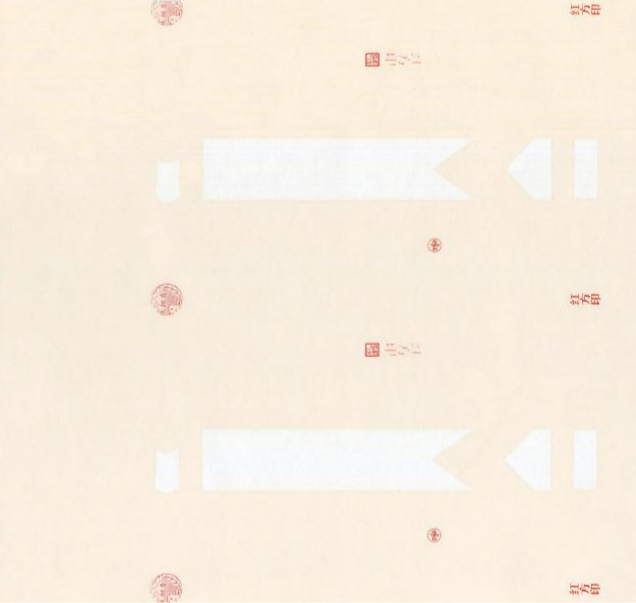
5. attēls Fleksogrāfiskā ūdens-bāzes dzeltenā tinte
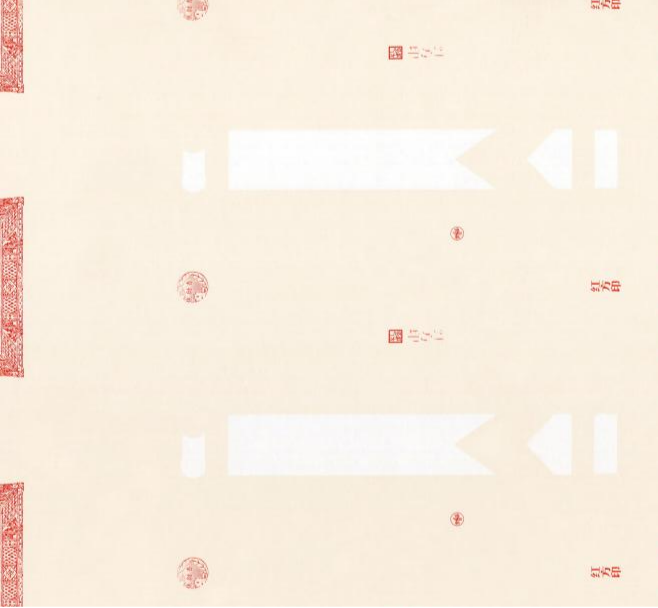
6. attēls Fleksogrāfiskās UV zoles dzeltenā tinte
Pēc iepriekš minēto mērķu sasniegšanas mums ir arī jāapsver, kā uzlabot tā stabilitāti un pēcapstrādes{0}}pielāgošanās spēju. Stabilitāte attiecas uz to, vai tā stingrību ietekmē ārējie faktori, piemēram, gaisma, karstums, mehāniskā berze, spiediens, mitrums utt.; Pēcapstrādes pielāgošanās spējas attiecas uz to, vai pastāv jauni riski un slēptās briesmas, produktam nonākot turpmākajos apstrādes posmos, piemēram, sietspiedē, karstajā štancē, reljefā, štancēšanas -griešanā utt. Tāpēc virsmas modifikācijas testēšana ir jāveic vienlaikus. Testi ir parādījuši, ka caurspīdīgas lakas uzklāšana uz apdrukāto materiālu virsmas var uzlabot virsmas līdzenumu, palielināt izstrādājuma virsmas aizsardzību, uzlabot tintes slāņa nodilumizturību un uzlabot pēcapstrādes karstās štancēšanas efektu. Kā parādīts 7. attēlā.
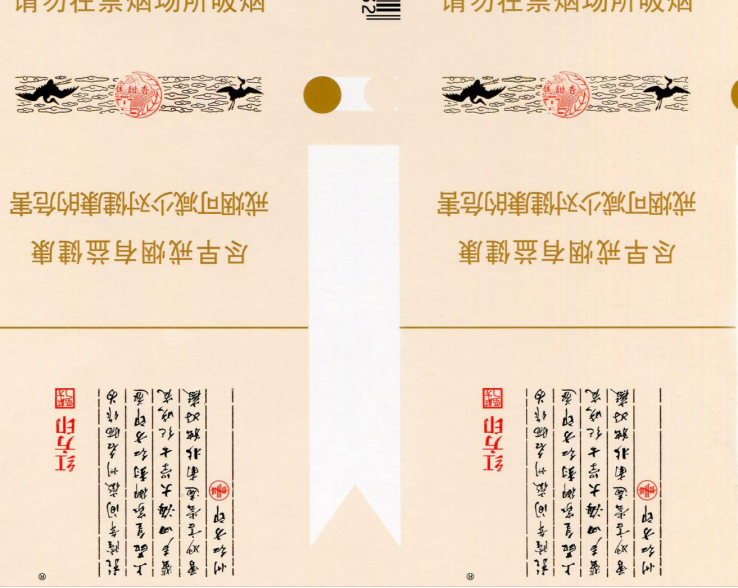
7. attēls. Drukāto materiālu karstumizturības efekts
Mēs arī zinām, ka ir grūti panākt vienmērīgu un stabilu virsmas pārklājumu uz papīra, kas rada risku gala apdrukātā produkta stabilitātei. Stabilas pamatkrāsas krāsu atšķirības, sieta rullīša parametru pārbaudes un noteikšanas, kā arī procesa uzlabošanas testēšanas pamata noteikšanas gadījumā nevienmērīga virsmas pārklājuma dēļ uz kāda papīra var būt pamatkrāsas vilkšanas un izplūšanas parādības. Esam atgriezušies papīra atlases sākumposmā. Ja papīram neizbēgami ir šādas slēptas briesmas, mēs varam apsvērt papīra virsmas iepriekšēju pārklājumu ar pilnu UV izbalēšanas līdzekļa slāni pirmajā iekārtas blokā un salīdzināt to ar shēmu bez UV izbalēšanas līdzekļa. Ietekme ir pašsaprotama, un tiek novērstas arī slēptās briesmas, kā parādīts 8. un 9. attēlā.
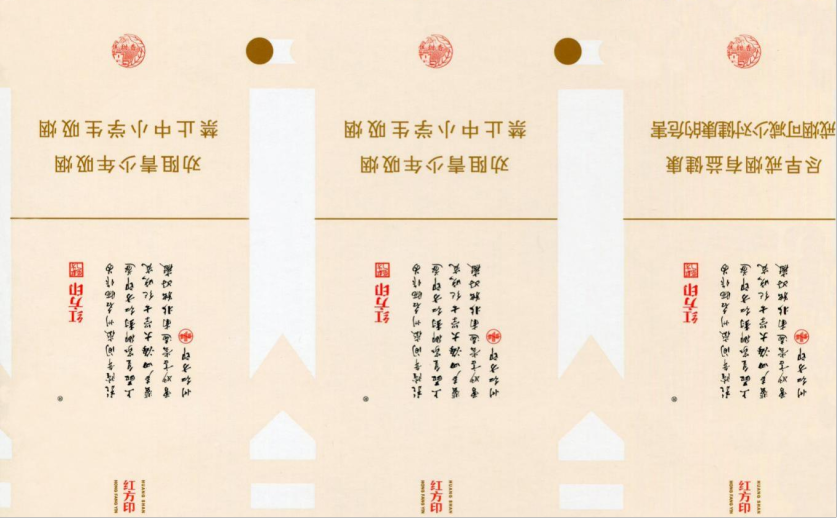
8. attēls: Grunts bez UV izbalēšanas līdzekļa
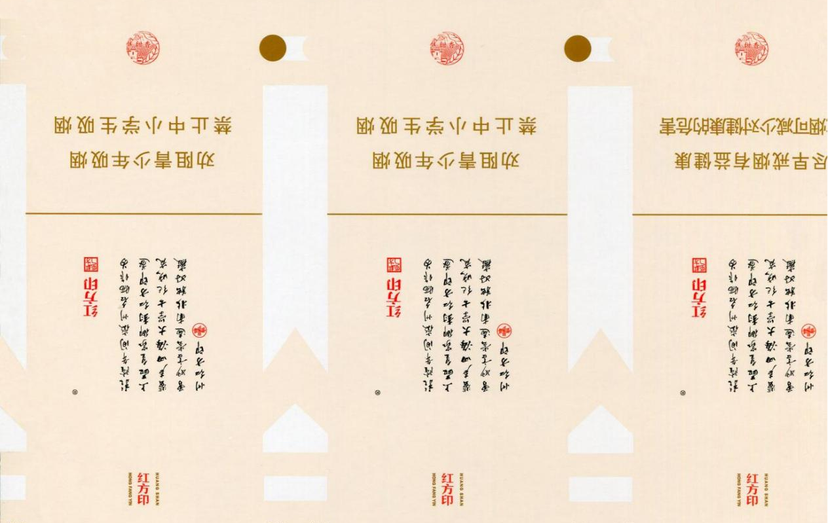
9. attēls UV izbalēšanas līdzekļa bāze
Maza apjoma izmēģinājuma ražošanas ceturtajā posmā ir jāpievērš uzmanība saprātīgam drukas krāsu secības izkārtojumam, ražošanas laikā stingri jākontrolē procesa parametri un jāpielāgo paralēlisms starp keramikas sieta rullīti, plāksnes cilindru un nospieduma cilindru, kā arī spiediens abos galos starp trim cilindriem. Drukas papīrs ir piepildīts ar UV izbalēšanas līdzekli no pirmās vienības un pēc tam pārnests uz otro fleksogrāfiskās drukas vienību. Iekārtas operators pielāgo spiedienu starp keramikas sieta rullīti, plāksnes cilindru, alumīnija pamatnes sveķu plāksni un nospieduma cilindru, novērojot tintes pārnesi uz drukas grafiskās virsmas, lai nodrošinātu apdrukātā izstrādājuma virsmas skaidrību, kā parādīts 10. un 11. attēlā. Drukas plāksne izmanto alumīnija bāzes sveķu plāksni, kuras priekšrocības ir: labs pārklājums, mazs pārklājums un drukas slāņi. deformācija.
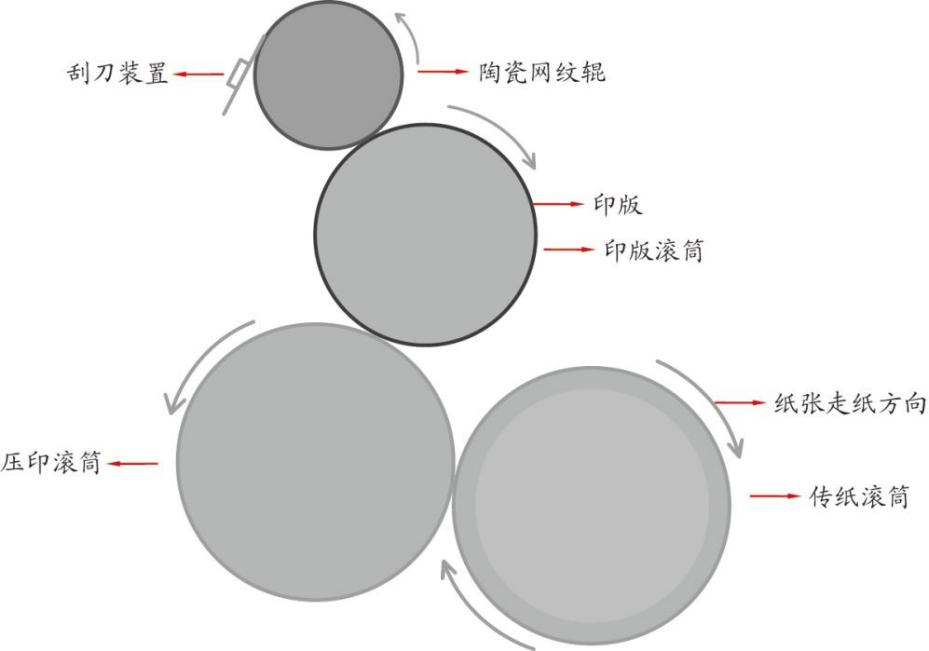
10. attēls. Roland 8+2 ofseta iespiedmašīnas elastīgās drukas bloka shematiska diagramma
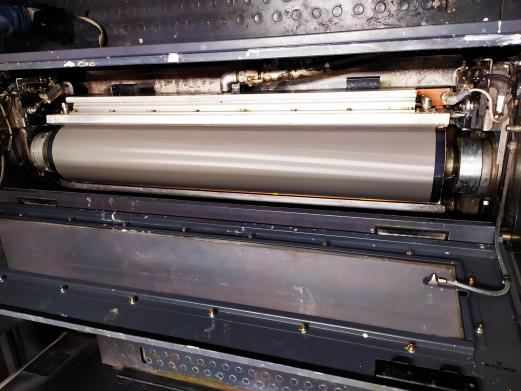
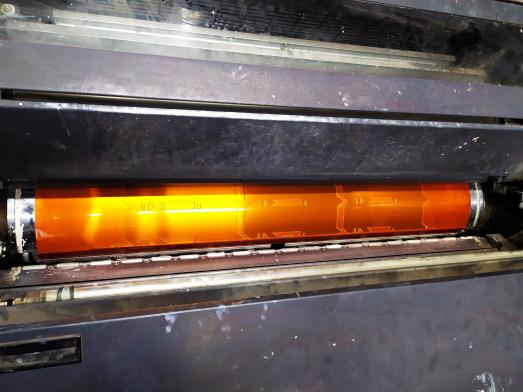
11. attēls. Fleksogrāfiskās drukas vienības keramikas sieta veltnis (pa kreisi) un alumīnija sveķu plāksne (pa labi)
Ražošanas procesā, lai nodrošinātu tā žāvēšanas efektu, katras vienības UV žāvēšanas parametri ir aptuveni šādi. Pirmajā blokā ir pilnībā ieslēgta UV lampa ar jaudu 7kW atšķaidīšanas līdzekļa noņemšanai; Otrās fleksogrāfiskās drukas iekārtas gaismas bāzes krāsu UV lampas jauda ir 12KW un tā ir pilnībā ieslēgta; Astotās sarkanās vienības UV lampas sākuma jauda ir 6KW, un tā ir pilnībā ieslēgta; Trīs UV gaismas automašīnas aizmugurē ir pilnībā ieslēgtas ar jaudu 3 × 15KW; trīs infrasarkanās gaismas ir pilnībā ieslēgtas ar jaudu 90%, un karstais gaiss ir pilnībā ieslēgts 100%. Pārbaudes vieta ir parādīta 12. attēlā.
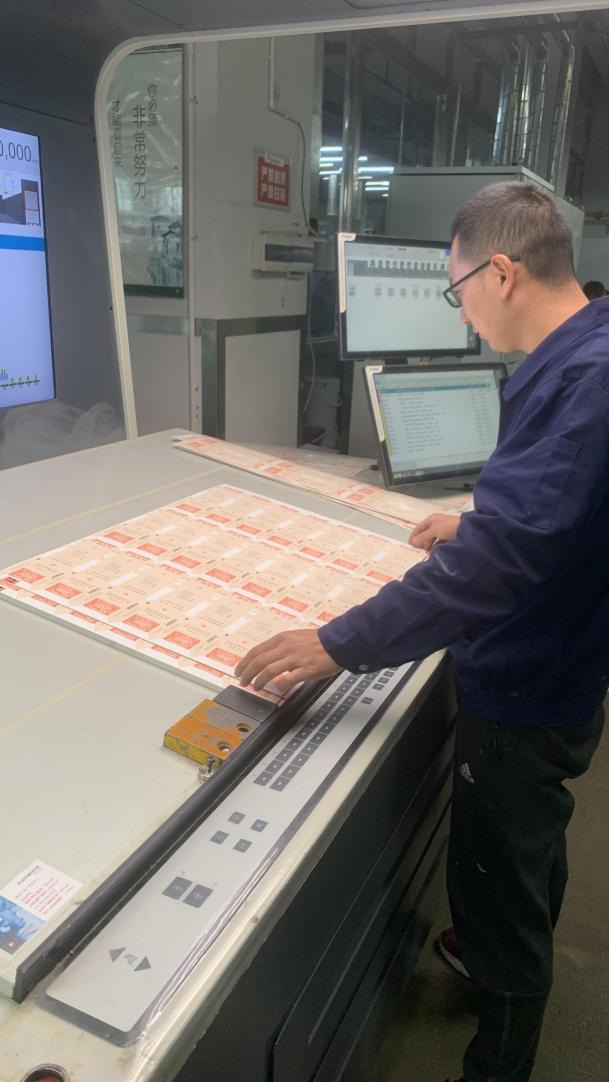
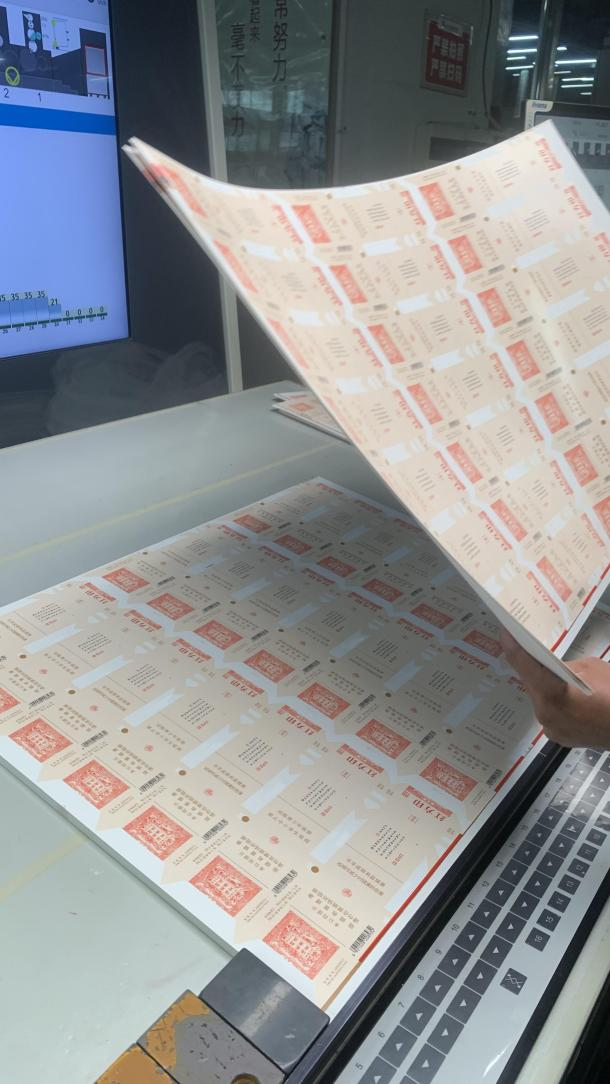
12. attēls Tiešsaistes pārbaude
Šobrīd visa testēšana un neliela{0}}izmēģinājuma versija ir pabeigta. Gaišās bāzes krāsas cigarešu paciņu izstrādājumiem esam pārveidojuši esošo aprīkojumu, pielāgojuši procesa parametrus, piemēram, keramikas sieta rullīša punkta formu, acu līniju skaitu un tintes caurumu tintes daudzumu. Pēc papīra virsmas līdzenuma izvēles, tintes daļiņu biezuma regulēšanas, UV izbalēšanas līdzekļa izmantošanas par pamatu papīra virsmas nelīdzenumu uzlabošanai un videi draudzīgas UV cietēšanas tintes izmantošanas, esam nepārtraukti pielāgojuši elastīgās drukas iekārtas parametrus un beidzot panākuši vieglu bāzes krāsu produktu masveida ražošanu.
Protams, līmējošās mīkstās kombinācijas uzklāšana ir piemērojama arī citiem līdzīgiem gaišas bāzes krāsas izstrādājumiem. Tam ir liela atsauces nozīme. Autore cer iedvesmot arvien jaunus materiālus, procesus, tehnoloģijas u.c. nemitīgi parādīties un dot ieguldījumu kvalitātes uzlabošanā, zaļās vides aizsardzībā, enerģijas taupīšanā un patēriņa samazināšanā.