


Tikai viens gājiens! Uzlabots karstā apzīmogošanas process cigarešu iepakojumiem, viegli sasniedzot kvalitāti un efektivitātes uzlabošanu
Nozares perspektīva: vairākas problēmas un iespējas cigarešu iepakojuma ražošanā
Kā tabakas izstrādājumu attēla karte, cigarešu pakotnēm ir atbildība par zīmola komunikāciju, un to vizuālie efekti tieši ietekmē patērētāju pirkšanas lēmumus. Tas prasa cigarešu iepakojumiem ne tikai augstākās klases meistarības kvalitātei, bet arī lieliskai atpazīstamībai un noteiktajam pretsāpju veiktspējai. Elterpozatoriskais alumīnija folijas karstā apzīmogošanas process pārsūta galvanizētā alumīnija folijas metāla tekstūru uz iespiestā produkta virsmas, izmantojot precīzu temperatūras un spiediena kontroli. Tās īpašības lieliski atbilst cigarešu iesaiņojuma vajadzībām attiecībā uz procesu, atpazīšanu un pretvalsti, un tāpēc tās plaši izmanto cigarešu iepakojuma ražošanā.
Cigarešu iepakojuma drukāšanai kā svarīgam iepakojuma drukas apakšnodaļai ir lielas ražošanas partijas un augstas kvalitātes standartu raksturojums. Saskaņā ar politikas vadlīnijām par "praktizēšanu taupība un pretstatīšana atkritumiem" tabakas rūpniecība ir dziļi iesaistījusies kvalitātes uzlabošanā, izmaksu samazināšanā un efektivitātes palielināšanā daudzus gadus un tagad ir iekļuvusi grūtību pārvarēšanas posmā. Šajā sakarā cigarešu iepakojuma drukāšanas uzņēmumiem steidzami ir jāievieš jauninājumi tehnoloģijas, optimizē procesa plūsmu un dziļi jāpieskaras savam potenciālam, lai tiktu galā ar vairākiem izaicinājumiem, piemēram, klientu pieprasījuma uzlabošanu un paaugstinātu izmaksu spiedienu.
Pašlaik cigarešu pakešu karstā apzīmogošanas process galvenokārt piedāvā četras īpašības: vairāki karsti apzīmogošanas punkti, smalki karstā apzīmogošanas modeļi, bagātīgi un daudzveidīgi karstā apzīmogošanas materiāli (piemēram, vienkārša folija, lāzera folija, pretstikšanas folija folija utt.), Un savstarpēji apzīmogojot un integrējot vairākus procesus (piemēram, karsto zīmogu, vispirms tiek drukāts, pēc tam vispirms tiek drukāts, pēc tam. Ar visaptverošu QR koda tehnoloģijas pielietojumu cigarešu iepakojuma drukāšanā klienti ir izvirzījuši augstākas prasības par procesa precizitāti un piegādes laiku. Šajā kontekstā tas, kā panākt efektīvu galvanizēto alumīnija materiālu izmantošanu un vienmērīgi uzlabot ražošanas efektivitāti, protams, ir kļuvis par dažādu uzņēmumu galveno uzmanību karstā apzīmogošanas procesā.
Problēmas analīze: tiešas vilkšanas metodes materiālās atkritumu dilemma īpašās situācijās
Izmantotā alumīnija daudzumu galvenokārt nosaka ar alumīnija platumu un alumīnija lēciena posma garumu. Parastās tiešās zīmēšanas metodē alumīnija folijas platums ir vienāds ar karstā apzīmogošanas modeļa platumu, kā arī malu malu robeža (abu pušu robeža attiecas uz malu, kas paredzēta alumīnija folijas platumam, lai novērstu nepilnīgu karsto zīmogu abām pusēm, kas izraisīja 6-10 mider, kas izraisīja karsto zīmi). Bet, kad karstā apzīmogošanas modelis ir šaurs (piemēram, “kvadrāts” karstā apzīmogošanas modelis 1. attēlā, kas ir tikai 7 mm plats), un karstā apzīmogošanas procesam ir jāiet ar augstu mašīnas ātrumu 6000 loksnēs stundā, lai nodrošinātu, ka pēc galvanizēta alumīnija pēc augstas terapijas cepšanas nav patoloģisks, piemēram, alumīnija, kas saistīta ar foil, karsto zīmogu svaru, vai pat folilijas, piemēram, alumīnija, kas saistīta ar foliju, nav paredzēta, vai pat visaptveroša, vai pat visaptveroša, vai pat visaptveroša, ir patvēruma, piemēram, alumīnija, kas saistīta ar to, kā tiek veikts volāns, karstais svars, vai pat folilija, piemēram, alumīnija, kas saistīta ar foliju, karstā svara svara, kas paredzēts follas, nav paredzēts, vai pat Fililija, piemēram, alumīnija, kas saistīta ar formulējumu, karstā svara svara, kas paredzēts, ir vēlams. Barošanas ritenis, galvanizētā alumīnija platums jāpalielina līdz 20 mm vai vairāk.
Atsaucoties uz iepriekšminētajiem datiem (izņemot alumīnija apšuvuma soli izlaišanu), pamatojoties uz 10 mm malu no abām pusēm, alumīnija pārklājuma izmantošanas ātrums ir [({7+10)/20] × 100%=85}}%; Ja aprēķināts, pamatojoties uz 6 mm malu no abām pusēm, elektrolītiskā alumīnija izmantošanas ātrums ir tikai [(7+6)/20] × 100%=65%.
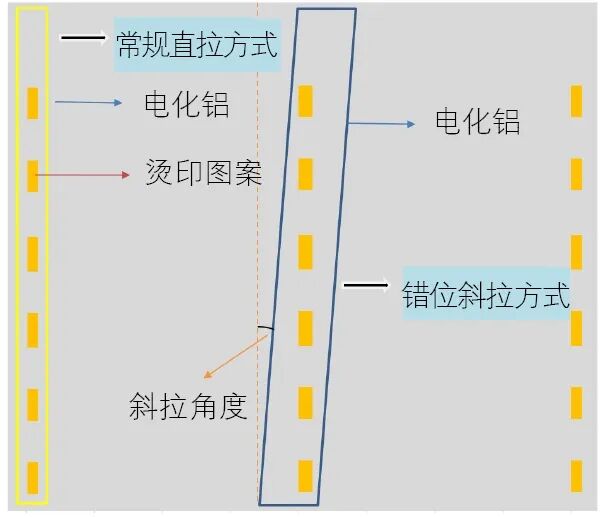
1. attēls
Alumīnija galvanizācijas slīpā zīmēšanas procesa uzlabošana ir pielāgota alumīnija galvanizācijas metode, kas paredzēta, lai uzlabotu alumīnija galvanizācijas izmantošanas ātrumu, vienlaikus nodrošinot vienmērīgu galvanizācijas procesa darbību īpašā situācijā, kad karstais apzīmogošanas modelis ir salīdzinoši šaurs. Kā parādīts 1. attēlā "Nepareiza slīpa zīmēšanas metode", pielāgojot alumīnija folijas slīpumu uz karstā apzīmogošanas šūnveida plāksnes, alumīnija foliju var uzlabot no parastās taisnās zīmēšanas metodes uz slīpo zīmēšanas metodi, kas var gudri izmantot tukšo zonu, kas ir sasmērēta zīmējuma, kas tiek izmantots, lai iegūtu daudz efektīvu.
Pārbaudes ieviešana: pirms un pēc datu salīdzinājums un praktiskās pieredzes apmaiņa
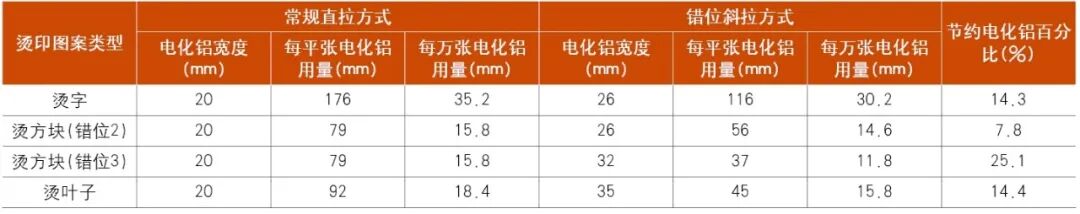
2. attēls vizuāli ilustrē plakanas lapas vienas rindas karstās apzīmogošanas pozīcijas vairākiem cigarešu iepakojuma izstrādājumiem, kā arī alumīnija folijas faktisko karsto apzīmogošanas efektu salīdzinājums ar parasto taisno vilkšanu un sakārtotām diagonālām vilkšanas metodēm. 1. tabula arī pārbauda atšķirību alumīnija daudzumā, ko izmanto vairāki produkti, izmantojot parasto taisno zīmējumu un sadalītās diagonālās zīmēšanas metodes, izmantojot detalizētu datu salīdzinājumu, nodrošinot stabilu datu atbalstu šīs uzlabotās metodes efektivitātei.
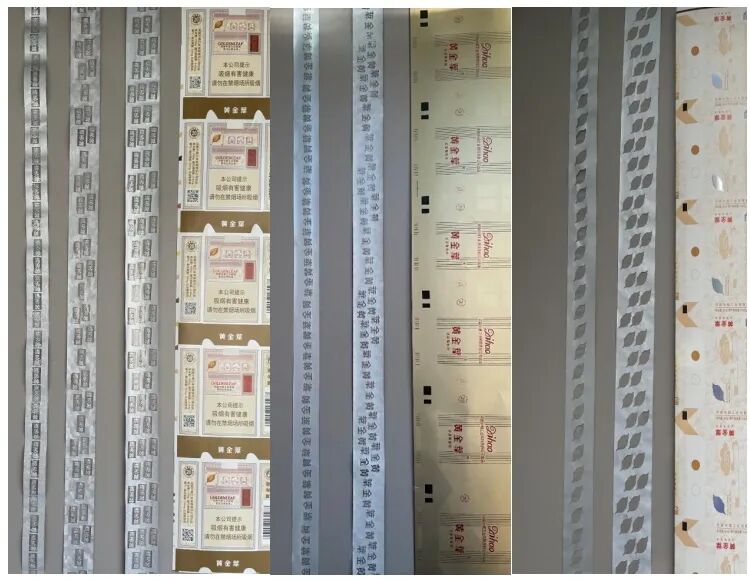
2. attēls. Efektu attēli ar karstām apzīmogošanas pozīcijām un parasto taisnu vilkmi un nepareizi izlīdzinātu diagonālu vilkšanu vairākiem cigarešu iepakojuma produktiem
1. tabula.
Praktiskā darbībā nav fiksēts neatbilstības skaits slīpā karstā apzīmogojumā, bet tas ir jāpielāgo atbilstoši alumīnija izmantošanas ātrumam un faktiskajam karsto apzīmogošanas efektam. 3. attēlā ir parādīts vairāku produktu pielietojuma efektu salīdzinājums ar atšķirīgu neatbilstības skaitu slīpas karstās apzīmogošanas laikā. Var redzēt, ka neatbilstības skaita palielināšanos papildinās alumīnija folijas virsmas paplašināšanās un slīpuma palielināšanās. Lai gan tas zināmā mērā var uzlabot alumīnija folijas izmantošanas ātrumu, arī salocīšanas, saburzīšanas, šūpošanās un karstas apzīmogošanas varbūtība (galvenokārt horizontāla pārklāšanās starp nepareizi izlīdzinātiem modeļiem), kas notiek ātrgaitas operācijas laikā, arī attiecīgi palielinās. Tāpēc ir nepieciešams visaptveroši un visaptveroši apsvērt dažādus faktorus, līdzsvarot saistību starp alumīnija galvanizācijas izmantošanas ātrumu un karstā apzīmogošanas vienmērīgu darbību un nodrošināt optimālu ražošanas efektu.
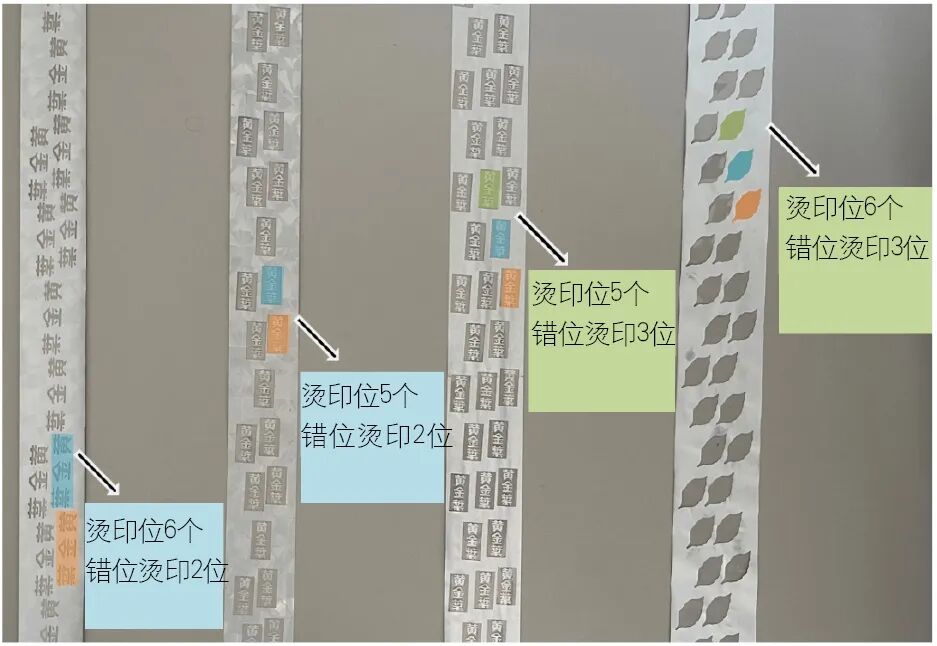
3. attēls
Runājot par lēciena pakāpes aprēķinu, kaut arī pastāv atšķirības starp alumīnija nepareizas diagonālās vilkšanas aprēķināšanas metodi un parasto taisnās vilkšanas metodi, pamatprincips ir vienāds. Aprēķinot izlaišanas soli, vienkārši atņemiet nobīdes karsto apzīmogošanas pozīciju skaitu no sākotnējā karstā apzīmogošanas pozīciju skaita, lai iegūtu nobīdes diagonālās karstās apzīmogošanas pozīciju skaitu. Oriģinālā karstā apzīmogošanas modeļa garums un atstarpe starp oriģinālajām karsto apzīmogošanas pozīcijām paliek nemainīga, un izlaišanas pakāpiena aprēķins joprojām tiek veikts saskaņā ar parasto taisnās zīmēšanas metodi. Runājot par horizontālo atstarpi starp divām nepareizi izlīdzinātām karstā apzīmogošanas pozīcijām, to var panākt, pielāgojot alumīnija folijas diagonālās vilkšanas leņķi.
Jāatzīmē, ka, ņemot vērā faktu, ka alumīnija folijas pakāpiena garums (a) tiek aprēķināts, pamatojoties uz taisnu vilkšanas režīmu, darbojoties starp iepriekš iestatīto soļa garumu (a), un faktisko alumīnija staigāšanas garumu (c) var būt novirze (C)
If the diagonal angle is A, then a=c × cosA. When A=0, a=c; When A>0, c>a.
Šī novirze izraisīs faktiskos karstā apzīmogošanas rezultātus alumīnija folijā, kas nav pretrunā ar paredzamo efektu, iestatot lēciena soli. Šajā brīdī operatoram ir atkārtoti jācenšas pielāgot oriģinālo karstā apzīmogošanas modeļa garumu, karsto apzīmogošanas stāvokli, garenisko karsto apzīmogošanas modeļa atstatumu un citus datus, kas balstīti uz alumīnija folijas karsto apzīmogošanas rezultātiem, lai karstā apzīmogošanas atstarpe, lēkšanas pakāpes, un citi parametri, kas iegūti no alumīnija folijas, un atbilstības izstrādājuma prasībām, kas saistītas ar karsto zīmogu procesu.
Inovācijas nav nesasniedzamas, tā ir paslēpta visās ikdienas ražošanas detaļās. Iedvesmas dzirkstele, neliela procesa pielāgošana, var izraisīt būtiskas izmaiņas. Inovācijas ir galvenais konkurētspējas virzītājspēks un konkurētspējas stūrakmens uzņēmuma attīstībai. Mums vajadzētu mudināt darbiniekus turpināt izpētīt, uzkrāt mazus jauninājumus lieliem izrāvieniem un kopīgi reklamēt uzņēmumus un nozares, lai sasniegtu jaunus augstumus.