


Kāda ir šī procesa inovācija, lai atrisinātu "karstā apzīmogošanu pirms drukāšanas"?
Nepārtraukti uzlabojot ražošanas efektivitāti, izmaksas un drukāšanas kvalitātes prasības iepakojuma drukas nozarē, produktu ierobežojumi, kas izmanto tradicionālo "karsto apzīmogošanu un pēc tam drukāšanu", ir kļuvuši arvien ievērojamāki, jo to apjoms turpina pieaugt. Sakarā ar karsto apzīmogošanas hologrāfisko alumīnija izmantošanu pirms drukāšanas, pastāv tādas problēmas kā zema ražošanas efektivitāte, nepietiekama reģistrācijas precizitāte, lieli materiālu zaudējumi un sarežģīti procesi. Reaģējot uz iepriekšminētajiem jautājumiem, šajā rakstā ir nepieciešama hologrāfiska pozicionējoša ruļļa papīra gravīžu drukāšanas tehnoloģija, kurā tiek izmantota nepārtraukta ruļļa papīra ražošanas metode, kas apvienota ar hologrāfisko plēvi, kas ir presējoša, reģistrācijas kursora atpazīšana un dinamiskas spriedzes kontrole, lai panāktu augstas precizitātes un augstas efektivitātes drukāšanu. Šo tehnoloģiju var plaši izmantot tādās jomās kā cigarešu iepakojumi, vīna kastes un augstākās klases kosmētiskais iepakojums, un tai ir svarīgas rūpnieciskas lietojumprogrammu izredzes.
Hologrāfiskā pozicionēšanas ruļļa papīra kombinācijas drukāšanas process
Šajā pētījumā piedāvātā hologrāfiskā pozicionēšanas ruļļa papīra kombinācijas gravurēšanas drukāšanas tehnoloģija galvenokārt ietver trīs soļus: pirmkārt, ruļļa papīrs tiek iespiests pozicionēšanas papīrā caur hologrāfisko plēvju presi, un lāzera grafika un reģistrācijas kursors ir iepriekš iestatīts uz papīra virsmas; Otrkārt, rullējiet laminētu rullīšu papīru un ievietojiet to rullīšu papīra drukas mašīnā; Visbeidzot, drukātās grafikas un teksta drukāšana tiek panākta, izmantojot reģistrētu gaismas identifikācijas lasījumu. Salīdzinot ar tradicionālo plakanā papīra tehnoloģiju, šai metodei ir ievērojamas priekšrocības. Tas izmanto ruļļa papīru kā drukas nesēju un ir pielāgots, lai izmantotu ruļļa papīra drukas mašīnas, ievērojami uzlabojot papīra izstrādājumu apstrādes ātrumu; Aizstājot iepriekšējās iepriekšēja mērierīces un sānu mērierīces izlīdzināšanas metodes ar kursora izlīdzināšanu, produkta precizitāte un kvalitāte ir ievērojami uzlabojusies.
Rullēšanas pozicionēšanas papīrs ir galvenā saite kombinētajā drukāšanā, un tā procesā ietilpst vairāki smalki soļi: pirmkārt, lāzera gravēšanas tehnoloģija tiek izmantota, lai iegūtu pozicionējošu pretvalstes metāla galveno plāksni, kas kalpo kā standarta veidne plēves sagatavošanai. Pēc tam, izmantojot substrātu PET plēvi, apakšējais slānis tiek pārklāts, izmantojot pārklājuma mašīnu. Pēc tam nospiediet hologrāfisko pozicionēšanas lāzera pārsūtīšanas filmu uz hologrāfiskās filmas preses un izdrukājiet lāzera grafiku un reģistrācijas kursoru, kas nepieciešams filmai iespiestajam produktam. Pēc tam PET optiskās plēves substrāts, kas iespiests ar hologrāfisko pozicionēšanas lāzera pārnešanas plēvi, tika ievietots augsta vakuuma alumīnija pārklājuma mašīnā virsmas vakuuma alumīnija pārklājumam. Visbeidzot, mājdzīvnieku plēves substrāts, kas ir pārklāts ar alumīniju, tiek pakļauts kompozītmateriāla lobīšanai uz laminējošās mašīnas, un uz virsmas pārklāts aizsargājošs slānis vai krāsas attīstības slānis, kam seko mitrināšanas procedūra, lai iegūtu pozicionējošu lāzera papīru. Šī procesu sērija nodrošina augstas precizitātes grafikas, teksta un izlīdzināšanas kursora ražošanu.
Hologrāfiskā pozicionēšanas ruļļa papīra kombinācija
Tehnisko grūtību analīze
Hologrāfiskā pozicionēšanas rullīšu papīra gravitru drukāšanas tehnoloģija galvenokārt saskaras ar tehniskiem izaicinājumiem filmu veidošanā, papīra filmu kompozīcijā un drukāšanas reģistrācijā praktiskos lietojumos.
01/Grūtības, kontrolējot filmu veidošanas procesu
(1) Substrāta stiepšanās deformācija: BOPP/PET plēves stiepšanās ātrums ir pretrunā starp partijām, un turpmāku deformāciju izraisa temperatūra un spriedze pārklājuma un veidošanas laikā, kā rezultātā rodas nestabils hologrāfiska modeļa lielums.
(2) Karstā deformācija saspiešanas formas laikā: augstas temperatūras saspiešanas formēšana (120-180 grāds) var viegli izstiepties plēves materiālu, izraisot izmaiņas atstatumā starp hologrāfiskajiem modeļiem un ietekmējot turpmāko procesa izlīdzināšanu.
(3) Alumīnija pārklājuma kļūdu uzkrāšanās: spriedzes svārstības alumīnija pārklāšanas procesa laikā palielina hologrāfisko modeļu pozicionēšanas novirzi.
02/Kontroles grūtības hologrāfiskās pozicionēšanas ruļļa papīra plēves saliktajā procesā
(1) Sprieguma saskaņošanas problēma: spriegojuma neatbilstība starp plēvi un papīru var viegli izraisīt kompozītmateriāla grumbiņas vai stiepes deformāciju.
(2) Papīra mitruma ietekme: temperatūras un mitruma izmaiņas izraisa papīra izstiepšanos un deformāciju, kā rezultātā rodas hologrāfisko rakstu pārvietošana.
(3) Lipīga modeļa defekts: nevienmērīgs kompozīts var izraisīt hologrāfiskā modeļa spilgtuma vai virsmas defektu samazināšanos, palielinot lūžņu ātrumu.
03/Kontroles grūtības hologrāfiskā pozicionēšanas ruļļa papīra drukāšanas procesā
(1) Papīra termiskā deformācija: drukāšanas un žāvēšanas procesa laikā papīrs izplešas un līgumi siltuma dēļ, padarot grūtāku precīzu reģistrēšanos.
(2) Hologrāfiska un izdrukāta grafiskā saskaņošana: ir jāpārliecinās, ka intaglio grafika pilnībā pārklājas ar saliekamo hologrāfisko modeli, un kļūda jākontrolē ± 0,1 mm robežās.
Hologrāfiskā pozicionēšanas ruļļa papīra kombinācija
lietošanas risinājums
Reaģējot uz vairākiem tehnoloģiskiem izaicinājumiem filmu veidošanā, laminēšanas un drukāšanas procesos, šis pētījums piedāvā šādus novatoriskus risinājumus, izmantojot padziļinātu pētījumu un inovatīvu galveno procesu optimizāciju.
01/Izlīdzināšanas kursora optimizācijas dizains
Lai uzlabotu reģistrācijas precizitāti, hologrāfiskā pozicionēšanas tīmekļa kursors tika optimizēts atbilstoši Gravure drukāšanas mašīnas reģistrācijas prasībām un fotoelektriskās galvas atpazīšanas principam. Tradicionālās cietās formas reģistrācijas kursors tiek ražots, izmantojot karstu apzīmogošanu, un tā kursora virsmu mazāk viegli atpazīst elektriskā acs, salīdzinot ar virsmu, ko rada tintes drukāšana. Lai atrisinātu šo problēmu, šī metode izmanto ligzdotu kursoru ar dobu struktūru vienā lentes vienā pusē, kā parādīts 1. attēlā. Pārbaudes laikā drukas precizitāte un stabilitāte starp dažādām gravules drukāšanas krāsu grupām bija laba, ar drukas precizitātes novirzi, kas bija mazāka vai vienāda ar ± 0,1 mm. Tāpēc šis dizains ļauj gravīžu drukāšanas mašīnas elektriskajai acij veikt reģistrācijas darbus pret dobo kursoru, ievērojami uzlabojot drukas stabilitāti un precizitāti.
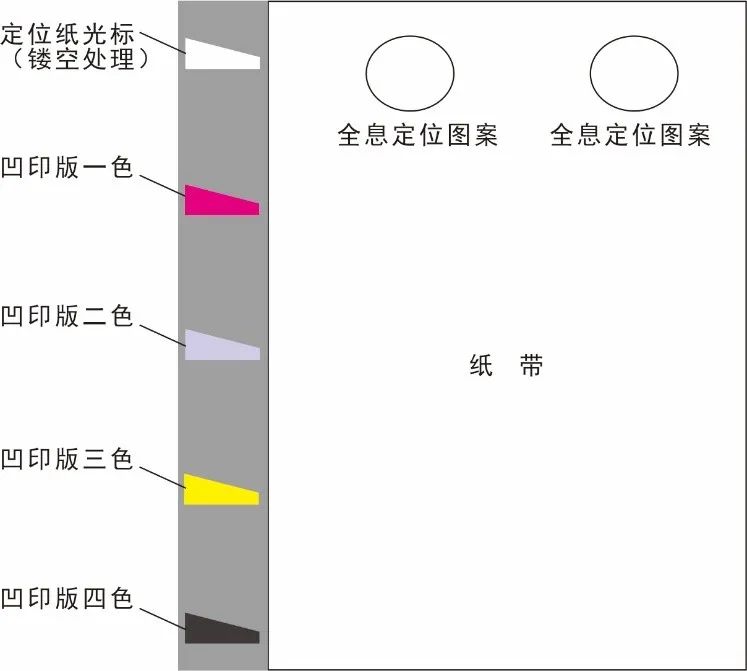
1. attēls: Iestatiet dobu struktūras reģistrācijas kursoru vienā papīra lentes pusē
02/Tīmekļa drukāšanas mašīnas uzlabošana un optimizācija
(1) Pievienojiet fiksēta garuma stiepšanās (iepriekšēja izlīdzināšanas) ierīci drukas mašīnas atpūtai, kā parādīts 2. attēlā. Lai vispirms atbilstu filmas nospiešanai un pēc tam drukāšanai, šis pētījums ir veicis vairākus uzlabojumus un optimizācijas ruļļa papīra drukas mašīnā. Pirmkārt, drukāšanas mašīnas neatlaidīgajai vienībai ir pievienota fiksēta garuma stiepšanās (pirms izlīdzināšanas) ierīce, lai pielāgotu plēves nospiešanas izraisītā ruļļa papīra izplešanās un kontrakcijas deformācijas daudzumu. Ierīcē ietilpst vilces veltnis, elektriskā acs, kompensācijas veltnis un papīra vadotnes rullis, kuru vada neatkarīgs servo motors, kas reālā laikā var pielāgot papīra spriegojumu saskaņā ar reģistrācijas kursora informāciju, lai nodrošinātu drukāšanas precizitāti.
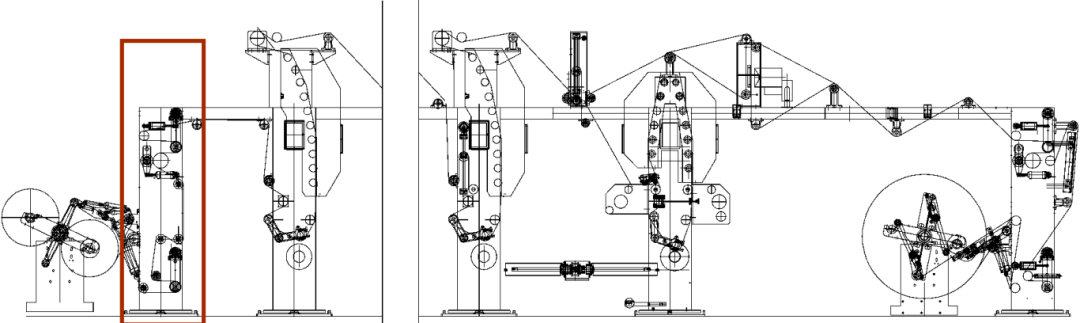 2. attēls. Fiksēta garuma stiepšanās (pirms izlīdzināšanas) ierīces pievienošana drukāšanas mašīnas atpūtai vienībai
(2) Nosakiet galvenos parametrus, izmantojot eksperimentus: Roll Paper Film Press plāksnes apkārtmēram jābūt teorētiskajai vērtībai, kas reizināta ar deformācijas konstanti (0,9399 ~ 0,9699); Ruļļa papīra gravīžu drukāšanas mašīnas pirmās krāsu plāksnes rullīšu apkārtmērs ir teorētiskā vērtība, kas reizināta ar (1+ deformācijas konstante), un deformācijas konstante ir vēlams 1,0 ‰ līdz 1,5 ‰; Ruļļa papīra riešanas rullīšu apkārtmērs ir teorētiskā vērtība, kas reizināta ar deformācijas konstanti, vēlams no 1 ‰ līdz 4 ‰.
Ruļļa papīrs, kas ir novietots un nospiests lāzerā, ir uzstādīts ruļļa papīra gravurēšanas drukas mašīnas atpūtas vienībā. Ritēšanas papīrs tiek ievilkts pirmajā drukāšanas vienību grupā ar gravurēšanas drukāšanas mašīnu. Divkāršās elektriskās acis, kas atrodas pie pirmās drukāšanas vienību grupas izejas vienlaikus vāc informāciju no hologrāfiskās pozicionēšanas kursora un drukas reģistrācijas kursora. Apkopotie dati tiek salīdzināti ar datoru, lai analizētu drukātās grafikas un teksta pozīcijas informāciju. Ja pastāv pozīcijas novirze, dators kontrolē pirmās drukāšanas vienību grupas ritošo motoru, lai mainītu ātrumu, lai kompensētu kļūdu. Kad pozīcija sasniedz iepriekš iestatīto stāvokli, tiek veikta grafiskā un teksta drukāšana. Šie optimizācijas pasākumi efektīvi atrisina pārmērīgas attāluma kļūdas problēmu starp hologrāfisko grafiku un drukāto grafiku drukāšanas procesā.
Šis pētījums ir veiksmīgi pārvarējis hologrāfiskās pozicionēšanas ruļļa papīra gravurēšanas drukāšanas tehnoloģijas galvenos izaicinājumus, izmantojot sistemātisku procesu optimizāciju un tehnoloģiskos jauninājumus, ievērojami samazinot palīgmateriālus un darbaspēka izmaksas, ko izraisa plakanā gludināšana un nobīdes drukāšanas procesi, un nodrošinot efektīvu, precīzu un uzticamu risinājumu iepakojuma drukāšanai. Nepārtraukti uzlabojot procesus un iteratīvo aprīkojuma modernizāciju, ir paredzams, ka šī tehnoloģija sasniegs liela mēroga lietojumprogrammas augstākās klases iepakojuma laukos, veicinot nozari virzīties uz intelektu un zaļo virzienu.